この変化はすでに自動車外装の分野で率先して現れている。
従来、フロントグリル、ピラートリム、バックミラーシェルなどの外装部品は射出成形が完了した後、研磨、塗装、硬化などの複数の後処理工程を経なければならなかった。現在、一部の表面効果は成形段階で実現され始めている。
PUR(ポリウレタン)モールド内スプレーを例に:基材の射出成形が完成した後、第2射PURコーティングは直接プラスチック部品の表面に注入され、硬化後に型開して取り出した部品はすでにコーティングを持参しており、これ以上スプレーする必要はない。このように装飾層を射出成形プロセスに統合して完成し、後続の加工工程における無駄を削減するとともに、納入サイクルを短縮する。
しかし、自動車外装の生産経路の変更は、業界の変化の縮図にすぎない。後工程が「編集」される傾向はひっそりと始まっているが、後工程統合の可能性を考える製造企業が増えている
射出成形工程に取り込まれる3種類の後工程
表面装飾、インサート集積、多部品組立、それらはかつて射出成形後に独立して存在する工程であり、現在は垂直に射出成形工程に統合されている。このような変化の核心は、単に「工程を1つ減らす」のではなく、より多くの製品機能を1回の成形過程で完成させ、それによって後続の転序、組立及び繰り返し加工を減少させる。
射出成形プロセスが納品する対象が、単一成形部品からより完成度の高い部品、さらには完成品へと伸びている場合、射出成形機に対する需要も自然に変化している。かつて「速く打つ」「しっかり打つ」「よく打つ」という要求は依然として適用されていたが、その上で、「1機多エネルギー」も需要リストに登録され始めている。
開始、震雄の答え
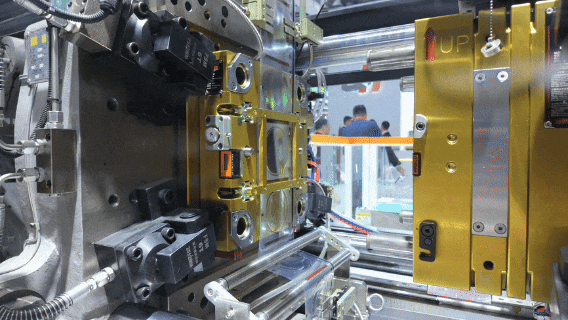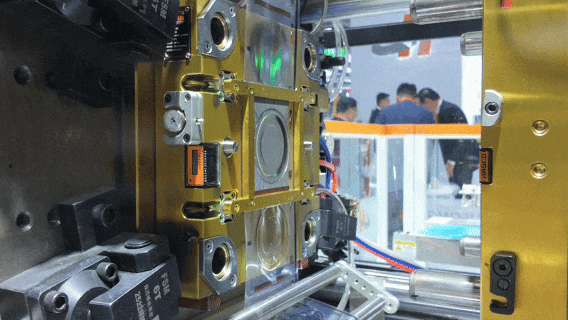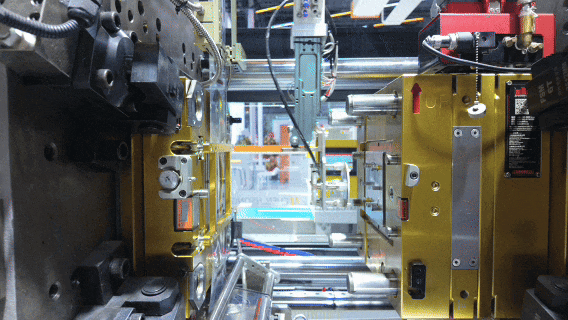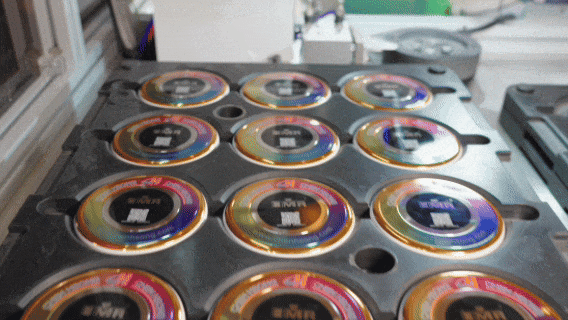
後工程が統合されつつ「編集」されると、お客様が必要とするのは、安定して成形できる射出成形機だけではなく、製品全体を一度に成形できる能力です。これはまさに震雄がずっとやってきたことだ--設備ベンダーの役割にとらわれず、「完成品納入」という目標を中心に、設備、プロセス、自動化能力を統合することができます。(提供:CRI)。(提供:CRI)。(提供:CRI)。(提供:CRI)。(提供:CRI)。(提供:CRI)。(提供:。
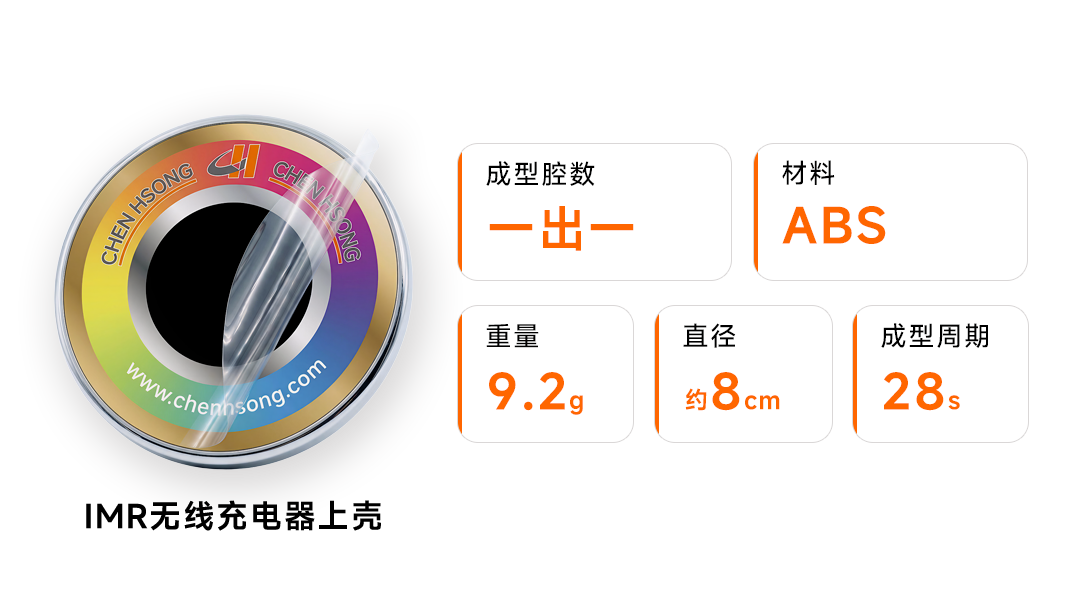
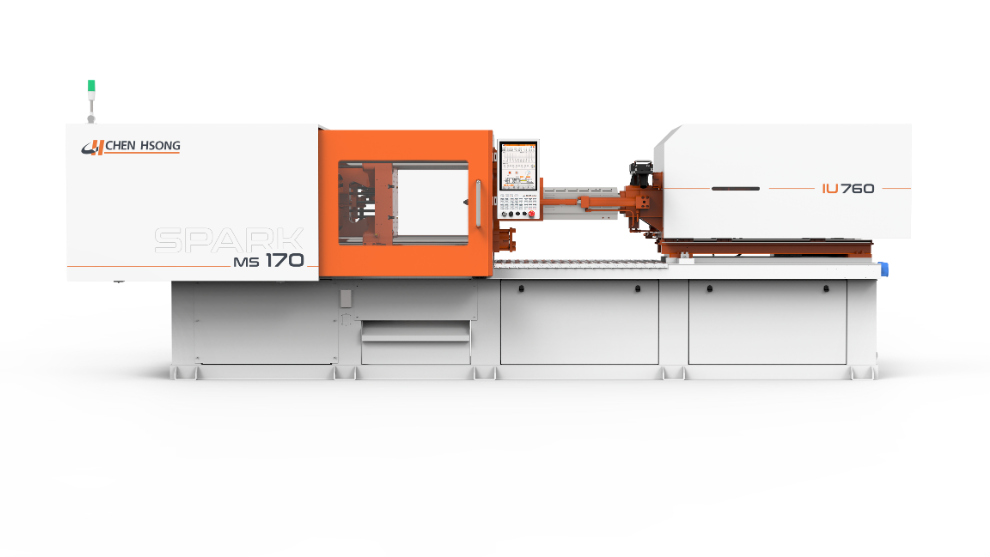
PART 01IMRプロセス方案表面装飾の前面移動
IMRプロセスの転写窓は短く、パターンのフィルムからプラスチック表面への転移は型開前の数秒以内に発生し、射出、保圧とキャリアのはく離はほぼ同期して完成した。これには、射出圧力と型締力に対する装置の制御がミリ秒級の精度に達することが要求され、いかなる微小な変位や圧力変動も、パターンのゴースト化、エッジのぼやけ、転写の失敗を直接招くことができる。また、IMRの装飾層は転写後に製品表面に直接暴露され、成形環境の清浄度も同様に重要である。
生産プロセス
製品情報
方案のハイライト
1. 設備射出ゴム繰返し精度安定±0.01 mm、支持体フィルムの受圧瞬間の物理形態が一定であることを確保し、効果的にフィルム変位による廃棄率を回避する、
2. ミリ秒レベル圧力応答、薄膜の受圧フィードバックに基づいて曲線をリアルタイムに修正し、転写過程中の圧力変動を最小範疇に抑え、パターンエッジがはっきりしていることを確保する。
3. 震雄スパークAEぜんでんどうはいち、油圧オイルミスト汚染の可能性を根絶し、転写面に瑕疵がないことを保障する。
一部 02
IMLプロセス方案
表面装飾の前面移動
IMLによるダイアフラムの位置決め、
金型設計、自動化配合、注射と温度制御の安定性には高い要求がある。
マニピュレータ膜片が型内で装飾と成形を完成するのを助け、後続の塗装、シルク印刷などの装飾工程を減らす。膜片の位置決めが正確かどうか、射出速度曲線が安定しているかどうか、保圧切替がタイムリーかどうか、金型温度が均一かどうかは、製品の最終的な外観表現に影響を与える。
震雄SPARK MS電動射出成形機×IML
生産プロセス
製品情報
方案のハイライト
1. 設備カバー90~1700トン型締力、大テンプレートの設計はIMLに適合するために必要な型開きストロークと膜送り空間を拡大し、小部品から大規模な外装部品までの生産需要をカバーする、
2. 繰り返し位置決め精度を±0.01 mmレベルに制御
3. 標準160 mm/s高速安定注入、溶融体をスムーズに充填し、膜片を破裂させないようにする、
4. iChen™ AI Molderインテリジェントパラメータ制御、成形パラメータを自動的に修正、最適化し、人工試験型の変数干渉を減少させる。
一部 03
アセンブリ前移動
インサート一体成形の難点は、力度、精度と効率の3つのバランスにある。金属インサート、電子部品、ハーネス、シール構造、これらの被覆された対象は往々にして精密で脆弱であり、型締時の微小偏差、型締時の瞬間衝撃、圧力出力の変動は、インサートオフセット、コイル断線、被覆不実を招く可能性がある。
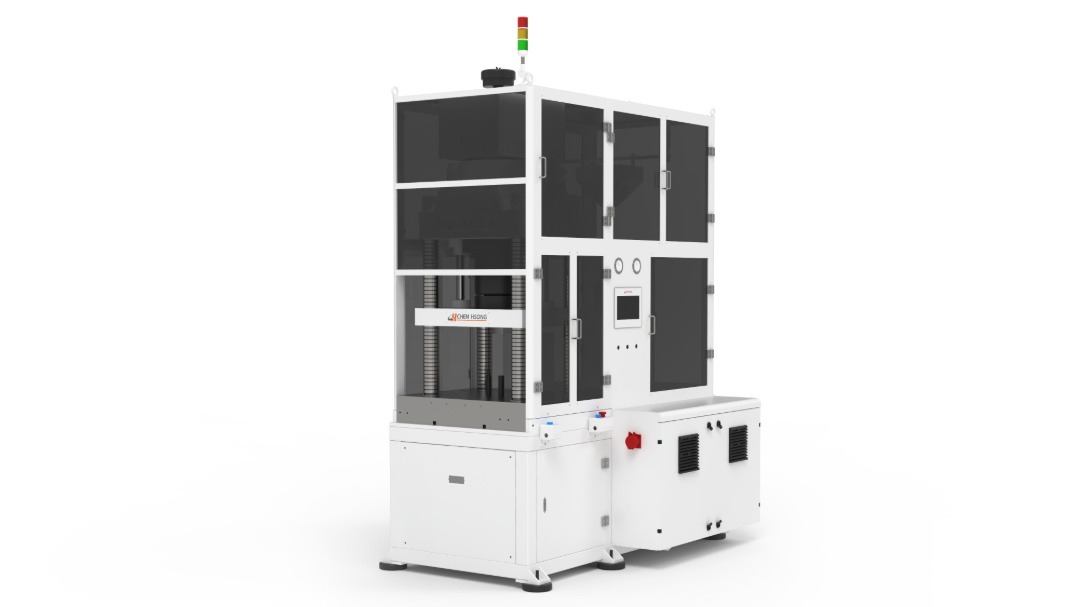
震雄Hシリーズ縦型プレス×インサート成形
生産プロセス
製品情報
方案のハイライト
1. 高剛性ボディ、微小な型締ギャップと優れた耐偏荷重能力、スライダが高速運動中に常に垂直であることを確保し、傾斜による寸法偏差を回避する、
2. 、急速プレス下でも、微細コイルを正確に被覆することができ、断線と偏心を効果的に防止し、方案の稼働率が99.6%より高いことを確保する、
3. 効率的な一体成形、部分的に後続の溶接、カシメ、または接着が完了する必要があった構造を、金型内に一次成形に前進させることができる。
一部 04
モールド内組立方式
多部品組立前シフト
多部品製品の場合、製造の複雑さは単一部品の成形だけでなく、後続の組み立てからも生じることが多い。部品の数が増加すると、組立ステーション、回転回数、位置決め嵌合も増加し、寸法と位置誤差が複数の工程に蓄積される可能性もある。
震動雄SPARK EH電動射出成形機×型内組立
生産プロセス
製品情報
方案のハイライト
1. 多射台の柔軟な組み合わせ、多色多材料製品を一度に成形し、生産効率とロットの一致性を大幅に向上させる、
2.ターンテーブル金型と回転軸機構の嵌合により、射出成形が完成した後に直接型内で製品組立を完成し、型出しは完成品である
後工程の「減算をする」は、工程の消失ではなく、製造ロジックの書き換えである。ますます多くの後工程が成形段階に統合されると、射出成形装置の価値も単一の成形能力から、プロセス統合、自動化協同、より高い完成度の納入に拡張される。震雄もこの変化をめぐって、射出成形装置と一体化成形ソリューションの能力境界を広げ続けている。
本文は第三者プラットフォームから転載し、この文を転送する目的は情報交流を促進することであり、営利目的は存在せず、この文の観点は当サイトの立場とは関係なく、実証されていない情報は参考に供し、投資と取引の根拠を一切しない。メディアや個人の知的財産権を侵害する意図がない場合は、電話やメールで連絡してください。このサイトは最初の時間に処理されます。