-
メール
564481047@qq.com
-
電話
13706223809
-
住所
江蘇省蘇州市張家港市楽余鎮新五本松路と新204国道の交差点
製品分類
張家港市華徳機械科学技術有限公司
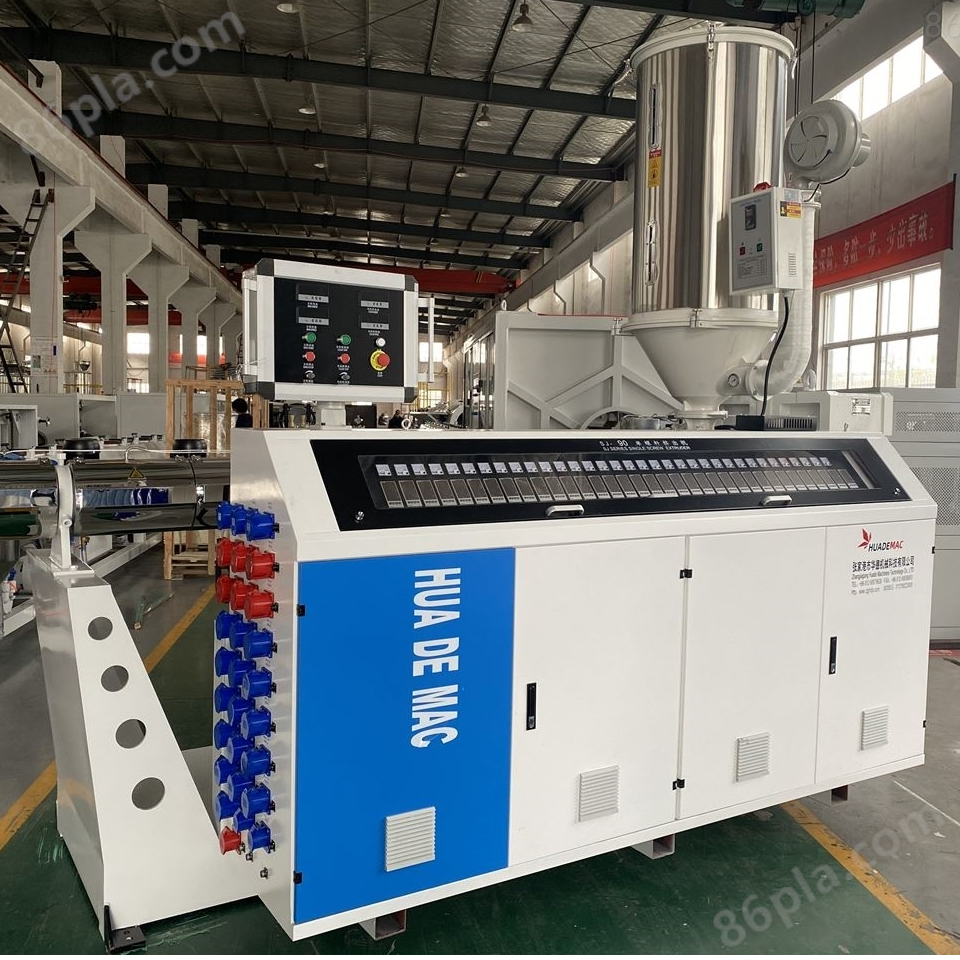
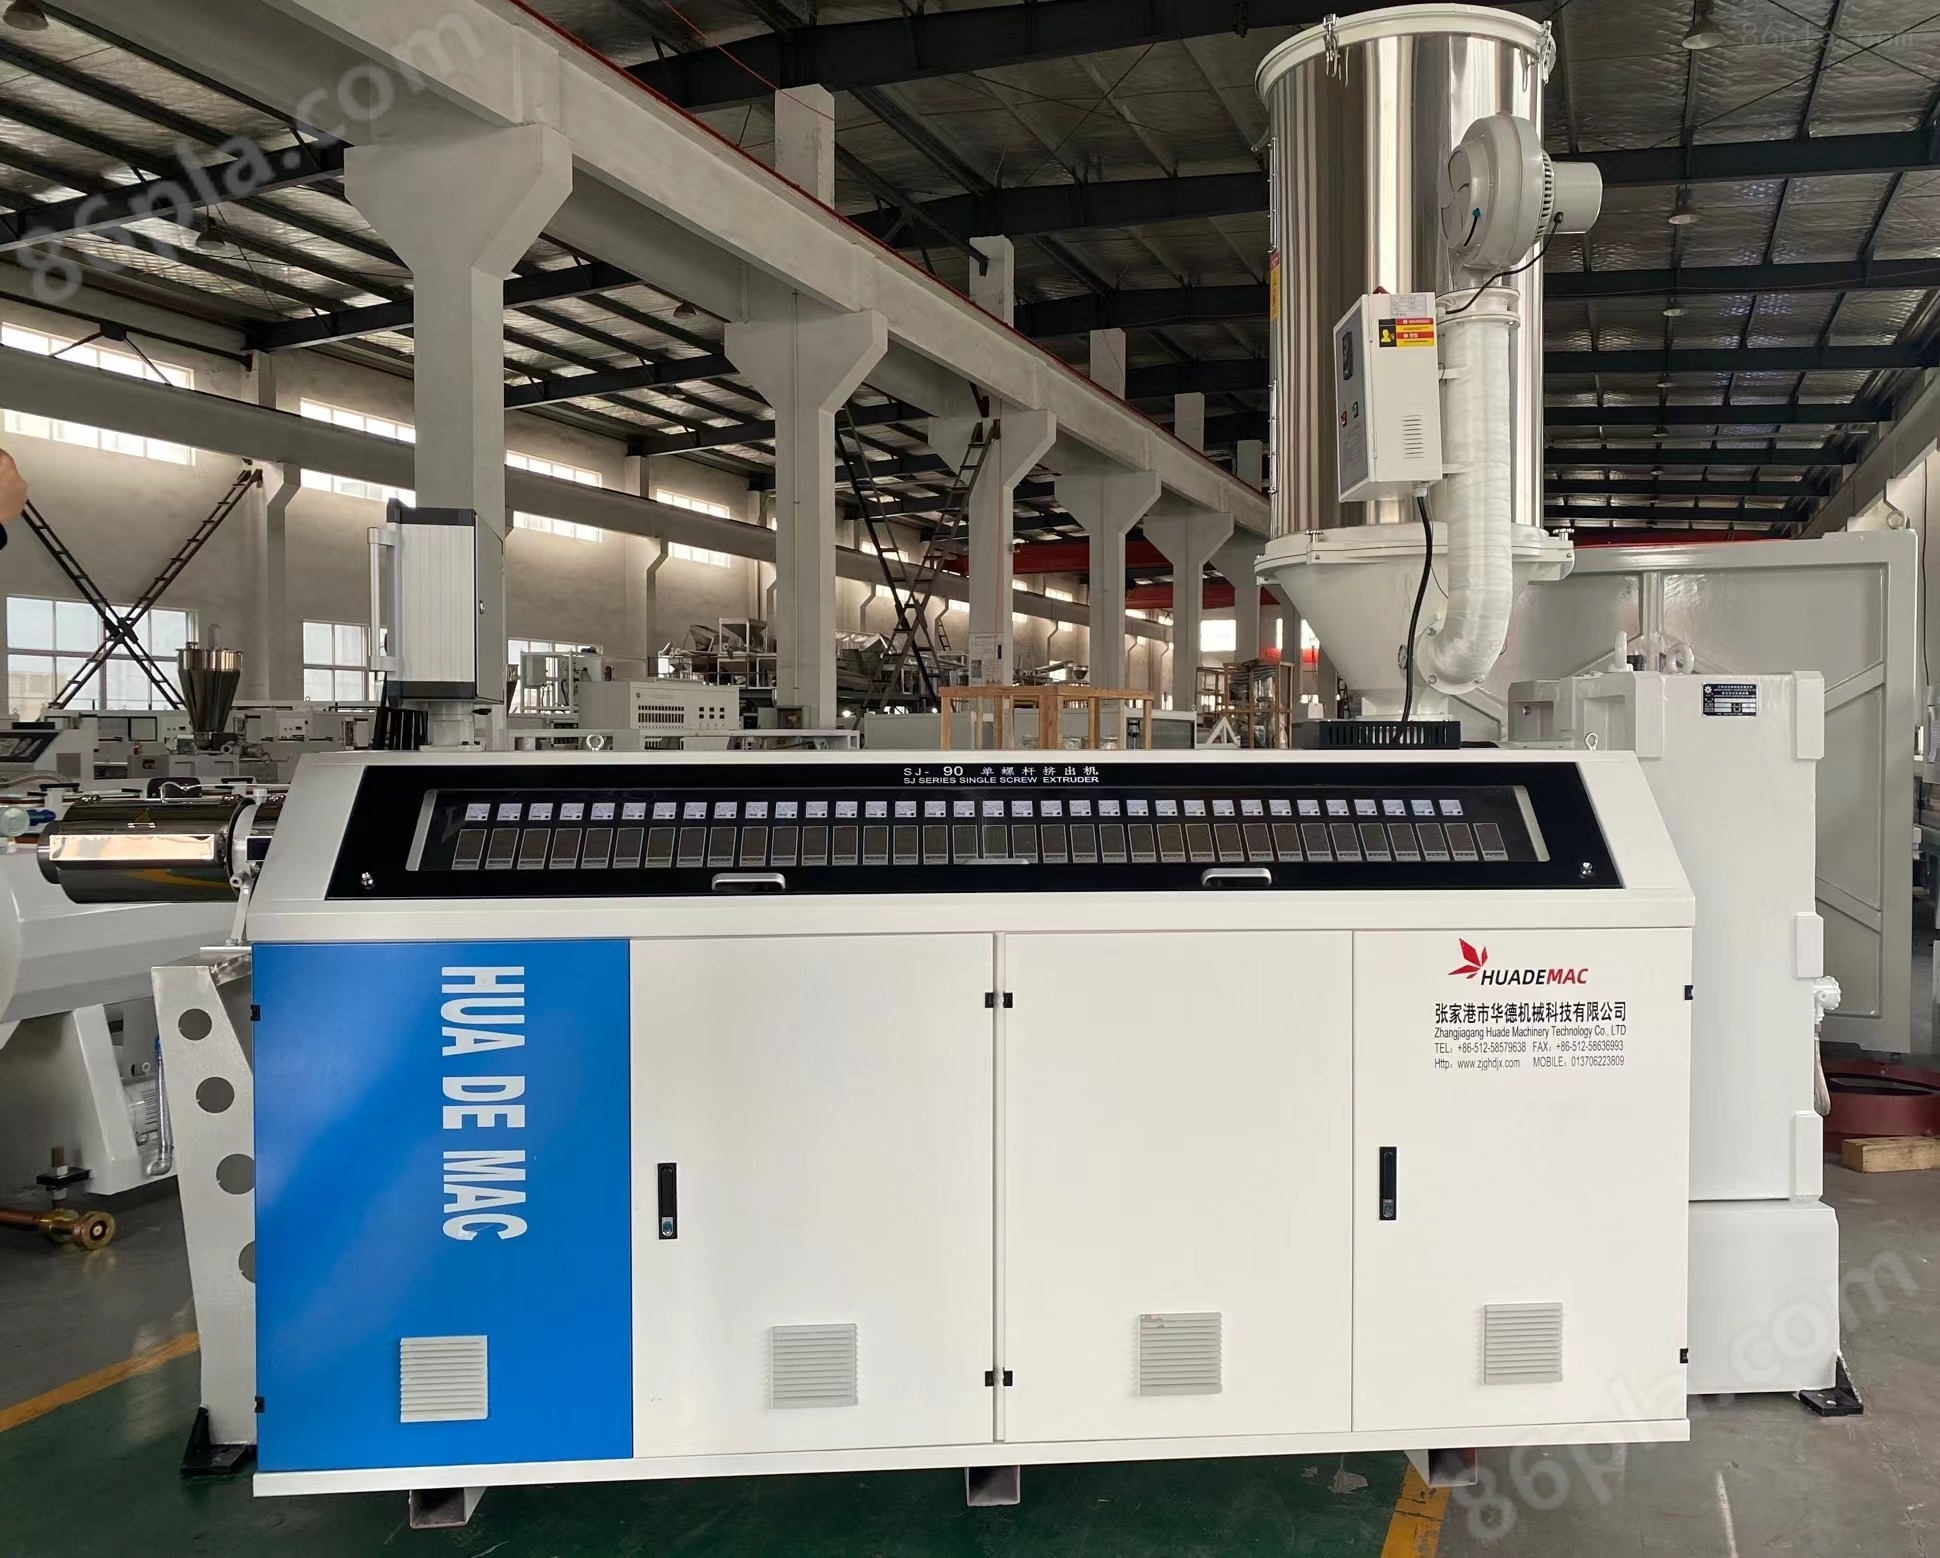
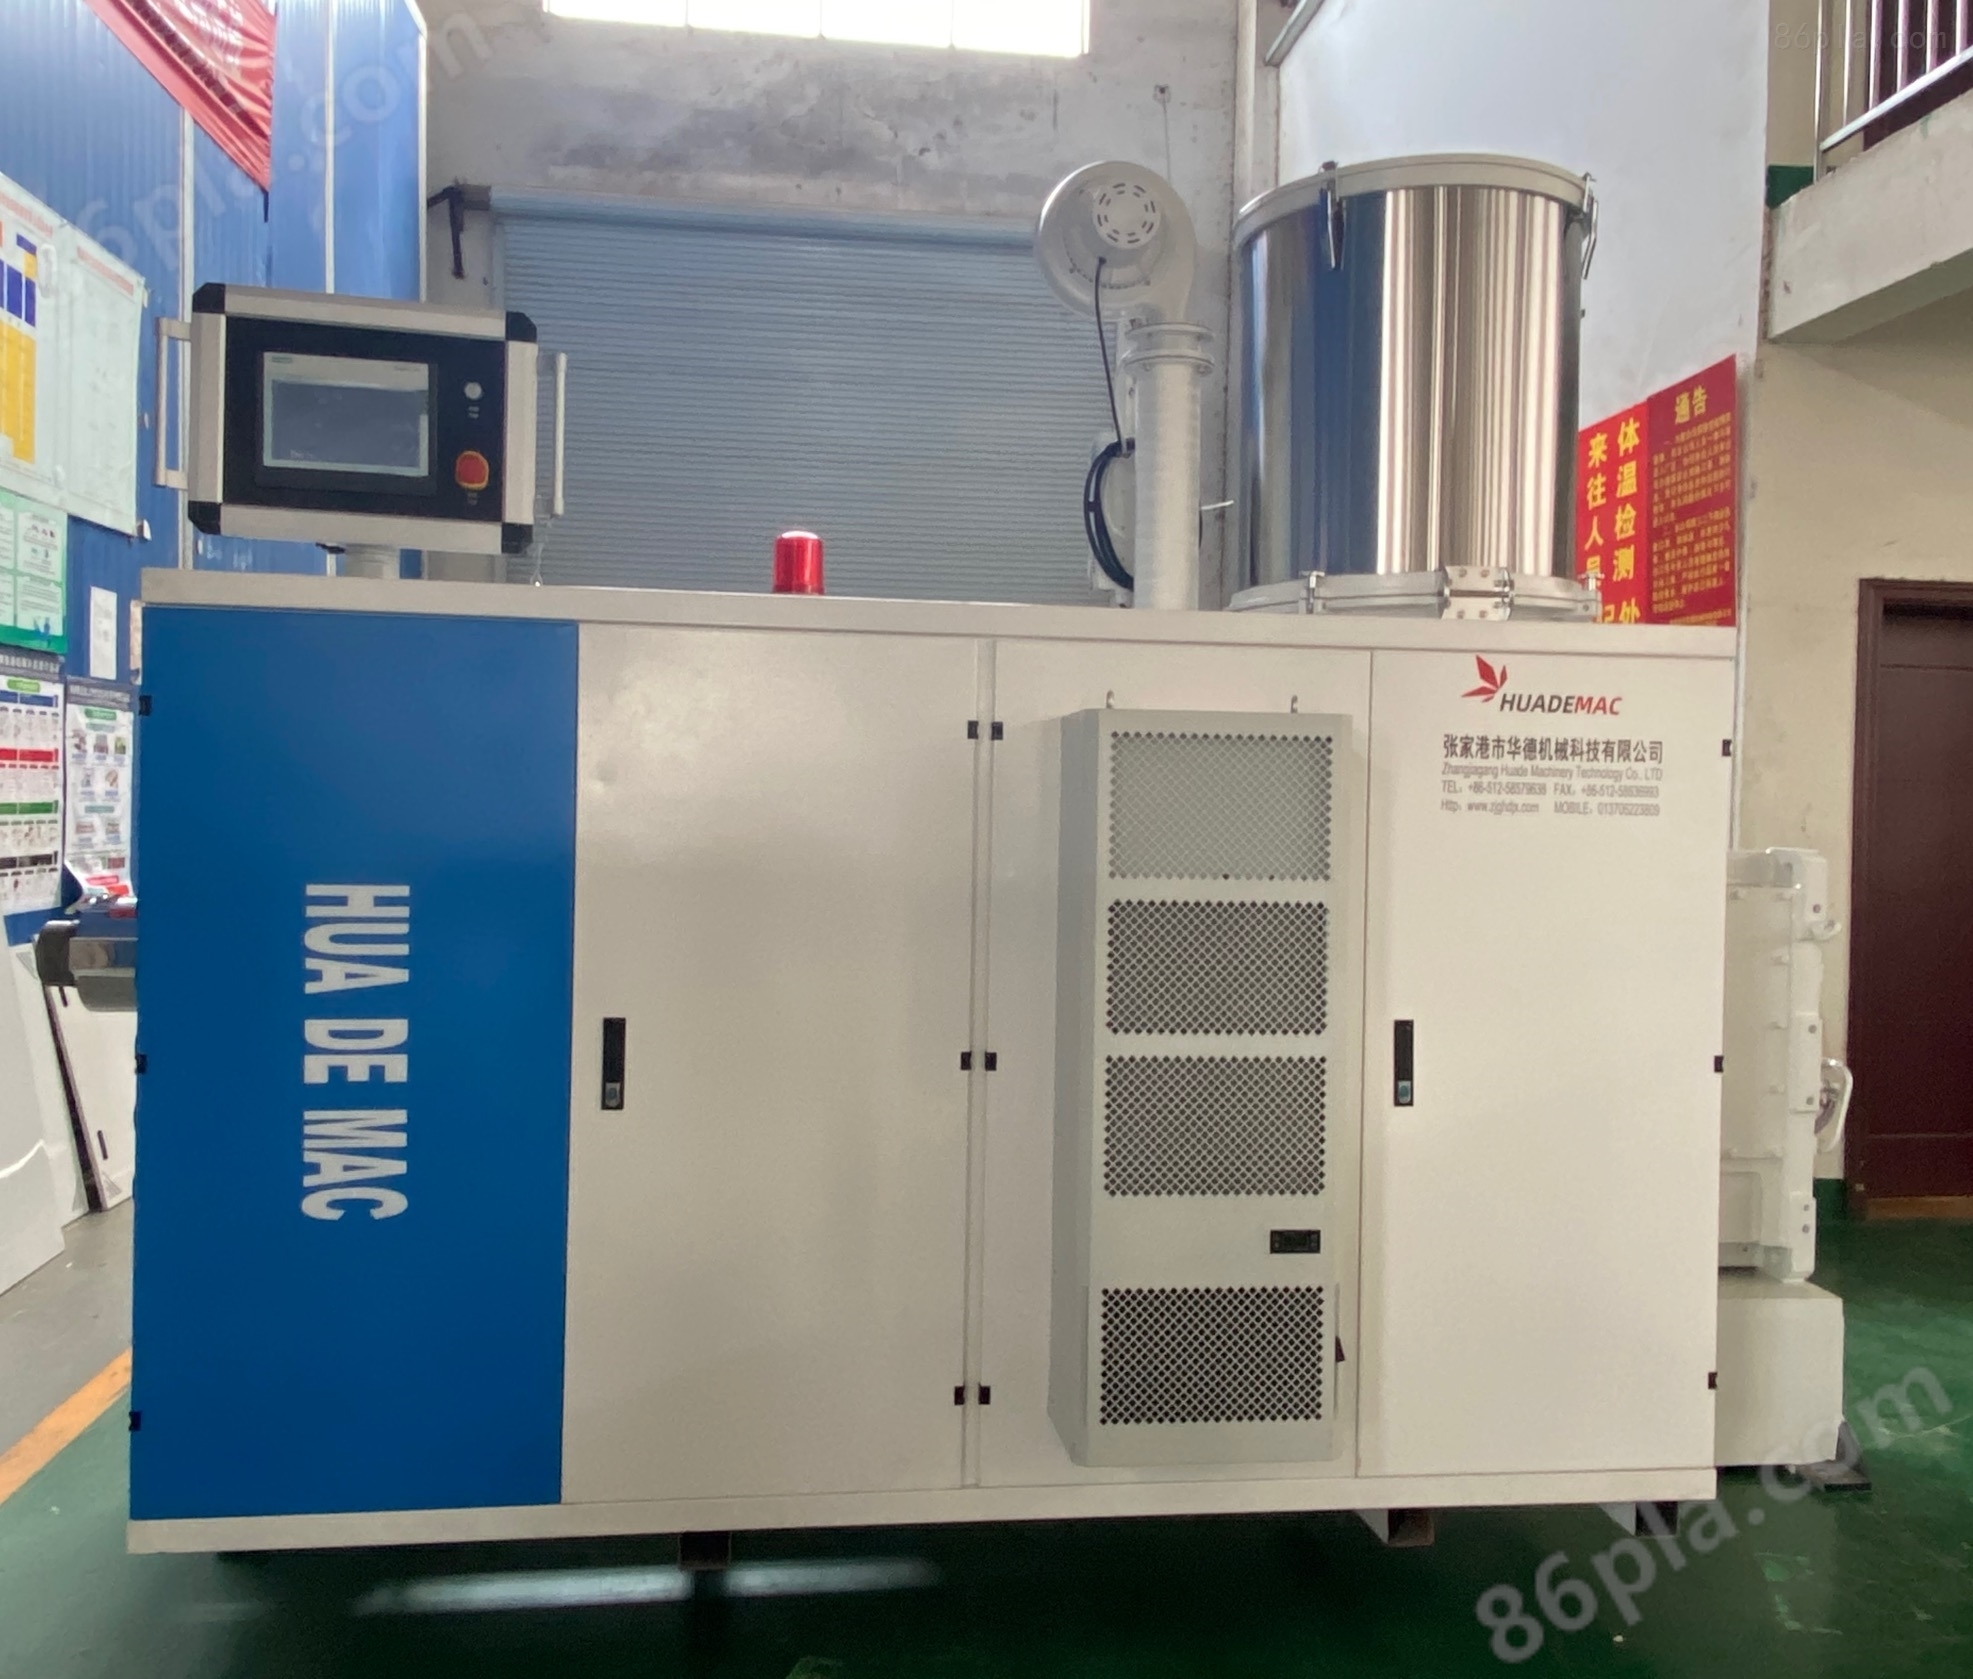

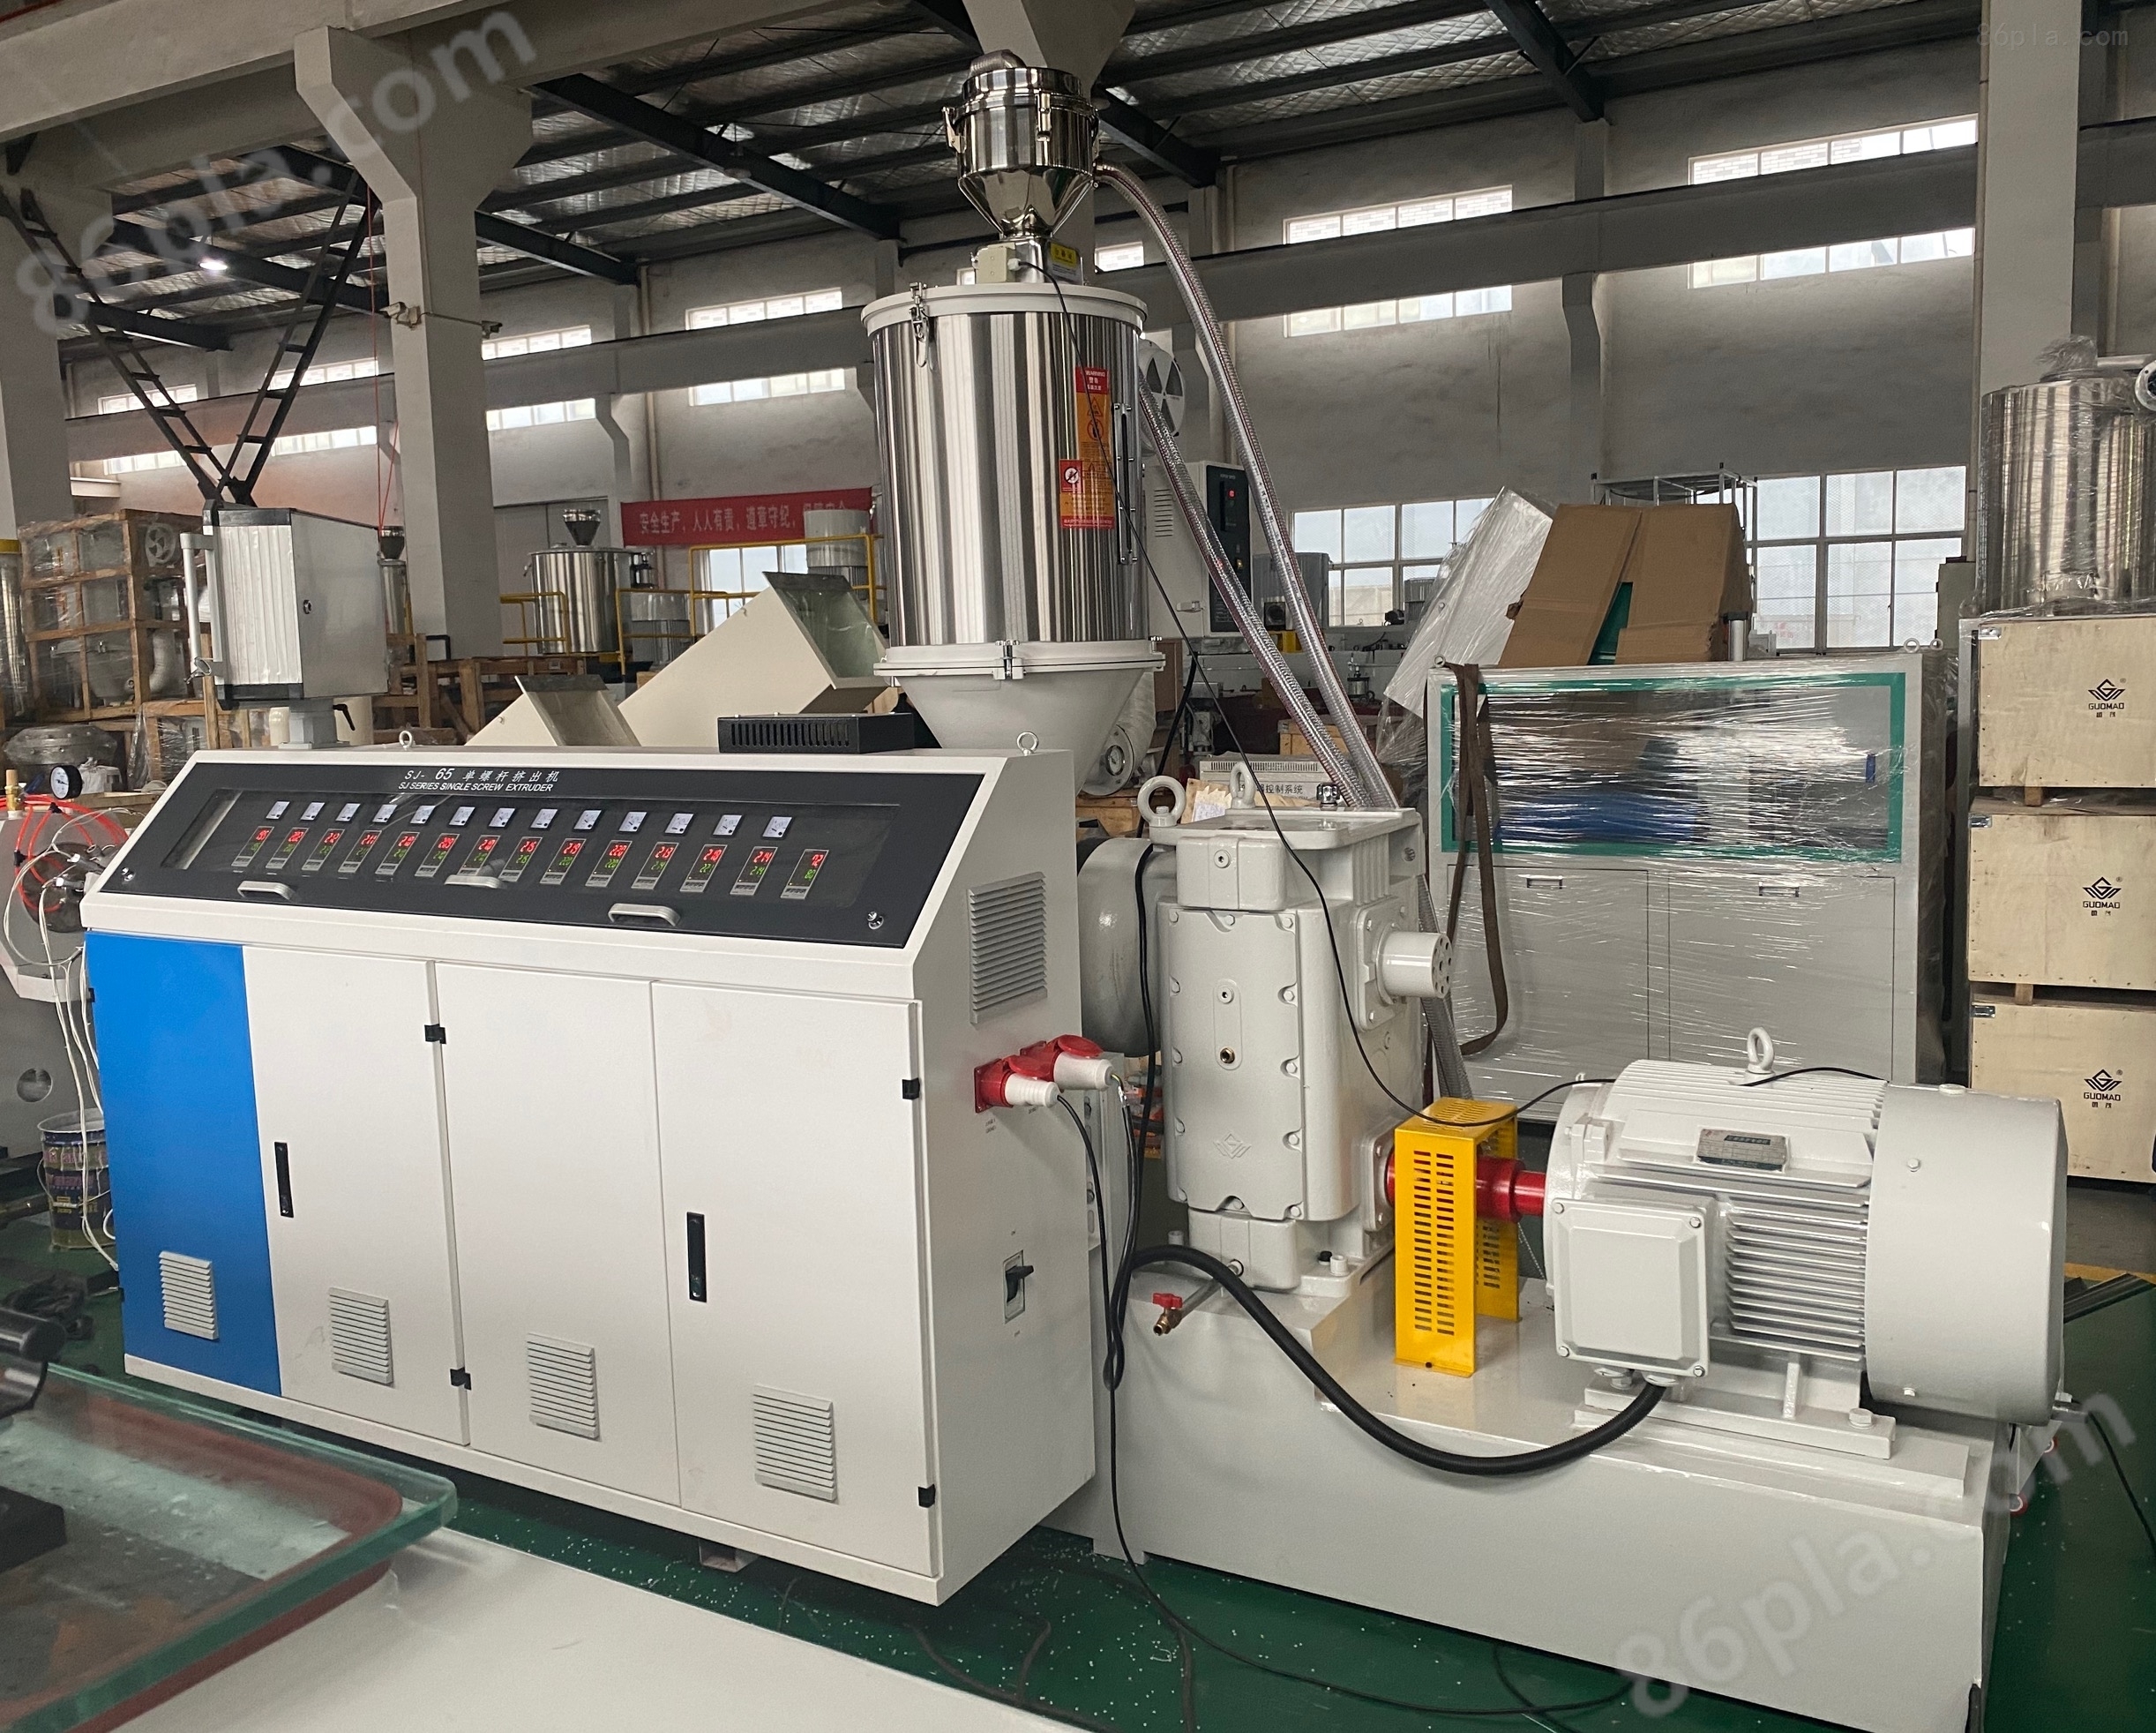
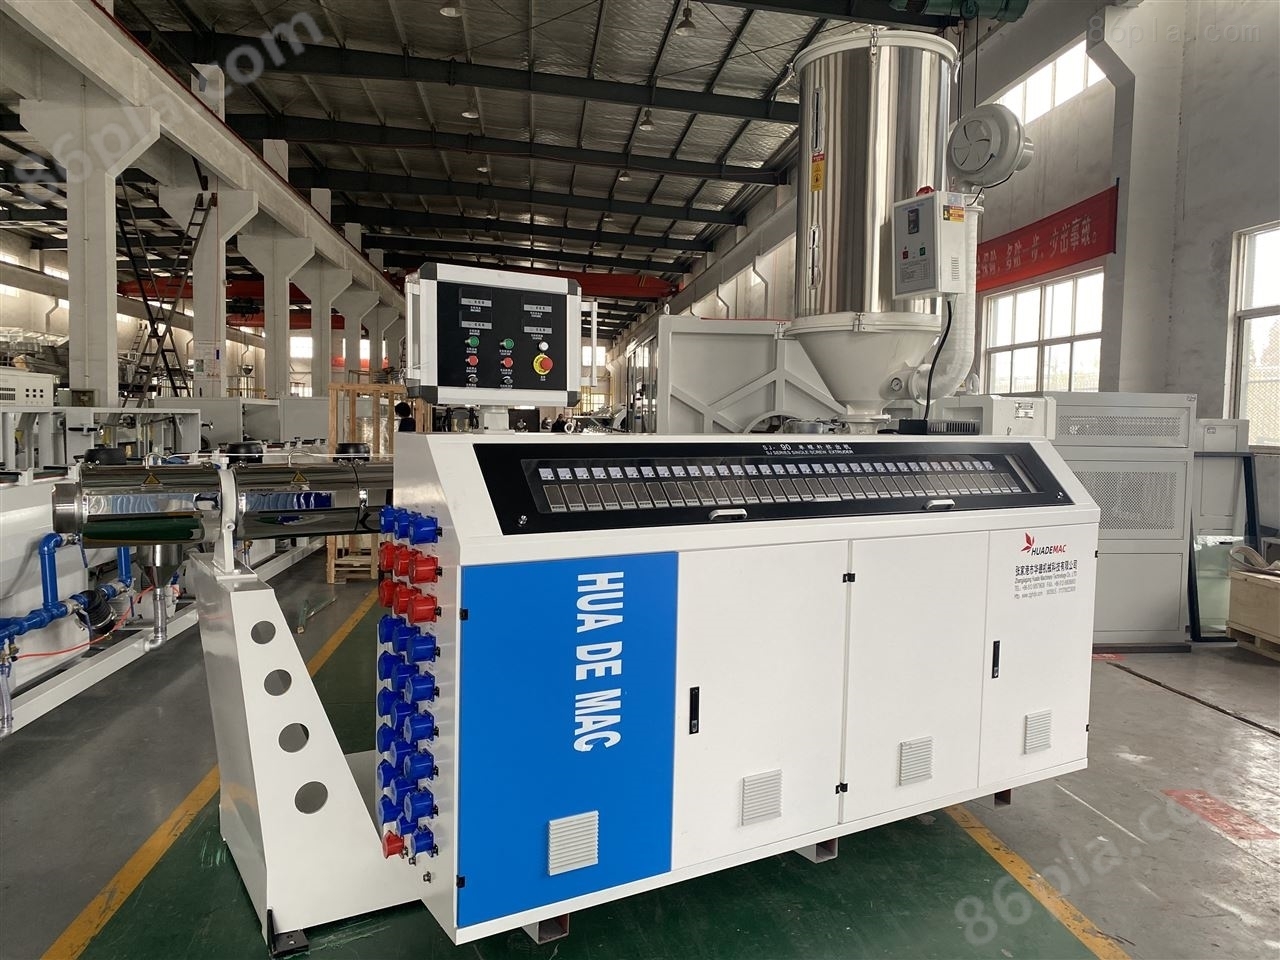
二次プラスチック粒子押出機
ネゴシエーション可能更新01/17
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
全自動プラスチック粒子押出機は二段階式の全体設計を採用し、可塑化機能を強化し、高速高性能安定押出、特殊障壁総合混練設計を保証し、材料の混練効果を保証し、高せん断低融可塑化温度は材料の高性能低温低圧計量押出を保証した。設計理念と特徴:高平直基礎上の高速、高収量押出。
製品詳細
二次プラスチック粒子押出機用途
管材押出:PP-R管、PEガス管、PEX架橋管、アルミプラスチック複合管、ABS管、PVC管、HDPEシリコン芯管及び各種共押出複合管に適用する。
板材とシート押出:PVC、PET、PS、PP、PCなどの形材及び板材の押出に適用する。他の各種プラスチックの押出、例えば糸、棒など。
二次プラスチック粒子押出機操作:
1.造粒機操作の予備作業:押出成形に用いるプラスチックはその乾燥疑問に注意し、第一に原材料は必要な乾燥需要に到達し、必要な時にさらに乾燥しなければならない。そして、試料をふるいにかけて塊粒と機械的不純物を除去した。
2.造粒機の操作時、設備の中の水、電気、ガスの各システムが正常であるかどうかを確認し、水、ガス路の疎通、漏れないことを保証し、電気システムが正常であるかどうか、加熱システム、温度操作、各種の外観が作業にしっかりしているかどうかを確認する。補機空車の低速試験作業、設備が正常かどうかを調査する、定型台真空ポンプを起動し、作業が正常かどうかを調査する。各種設備の潤滑部位の給油は滑らかである。欠点を見つけたら速やかに掃除する。
3.組立ヘッド及び定型スリーブ。商品の種類、尺度に基づいて、機首基準を選択します。以下の順序で機首を組み立てる。
4.造粒機操作の運転。
5.定温後に運転することができ、運転前に機首と造粒機フランジボルトをもう一度締めて、ボルトと機首の熱膨張の違いを解消しなければならない。機首ボルトの順序は対角締めで、力は均一にしなければならない。ヘッドフランジナットを締め付けるときは、付近が緩んでいる必要があります。そうしないと材料が逃げます。
6.造粒機の操作時、「予備運転」ボタンを押して、「運転」ボタンをつないで、それからゆっくりとスクリュー回転速度調整つまみを回転して、スクリュー回転速度はゆっくりと発動する。その後、徐々に加速し、一緒に少数の材料を供給します。添加時には、ホスト電流計及び各種指示ヘッドの指示変更状況に注意しなければならない。スクリュートルクはレッドスケールを越えられない。造粒機の操作時、プラスチック形材が押し出される前に、ボルトの引き断や材料の湿潤な泡出しなどの縁による傷害事故を回避するために、誰も口型の正面に立ってはならない。プラスチックをダイオリフィスダイから押し出した後、押出物を徐々に冷却し、牽引装置と成形型を引き上げ、これらの装置を作動させる必要があります。次に、外表を操作するための指示値と押出成形品に対する需要に基づいて。各部分を適切に調整して、押出操作全体が正常な状態になるようにします。