-
メール
564481047@qq.com
-
電話
13706223809
-
住所
江蘇省蘇州市張家港市楽余鎮新五本松路と新204国道の交差点
製品分類
張家港市華徳機械科学技術有限公司
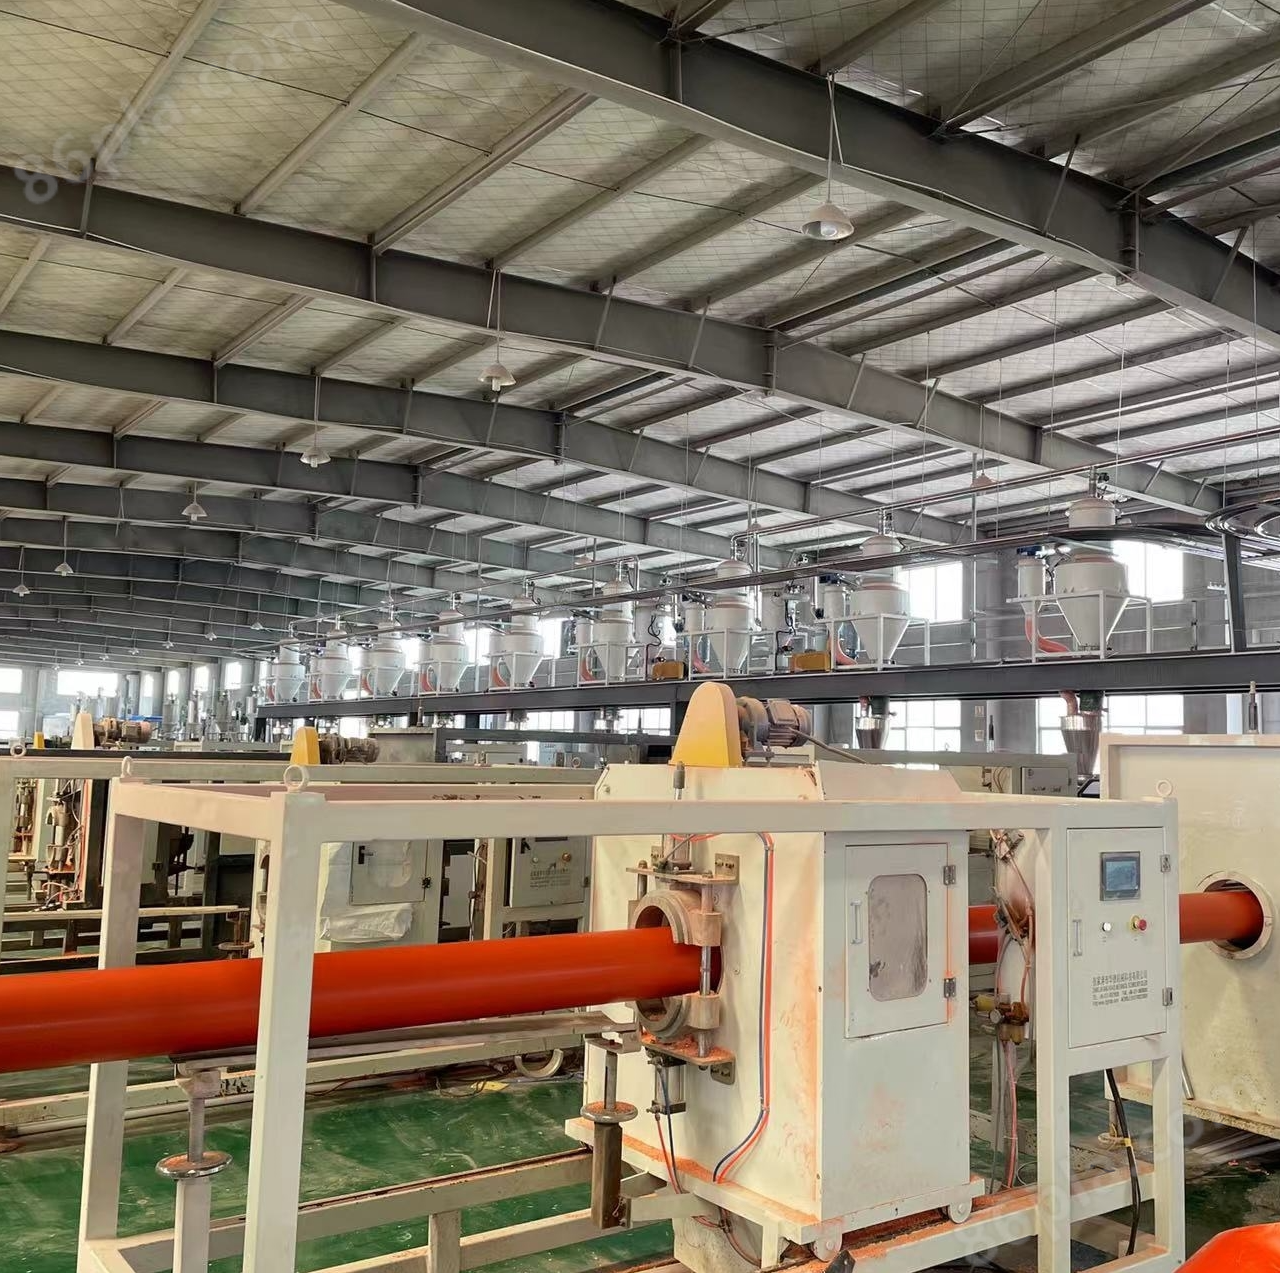
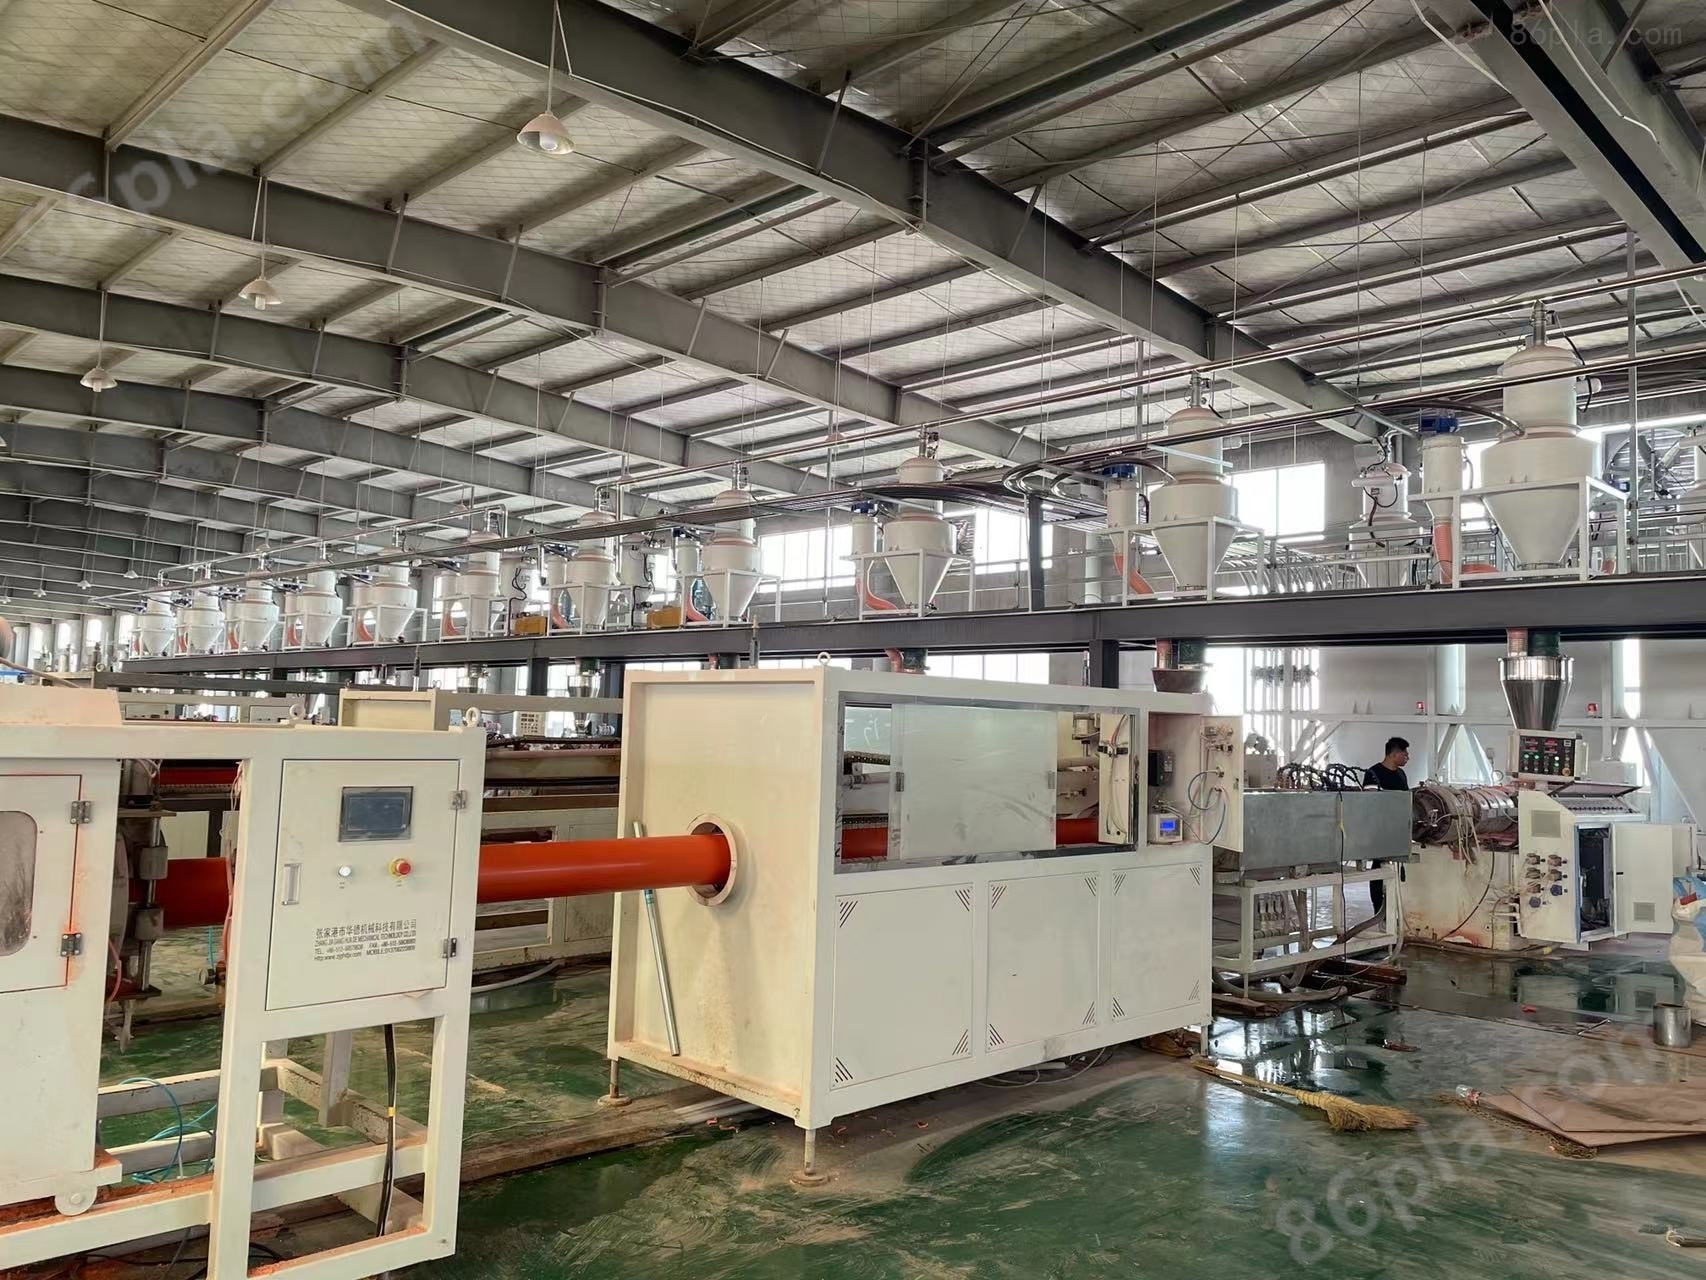
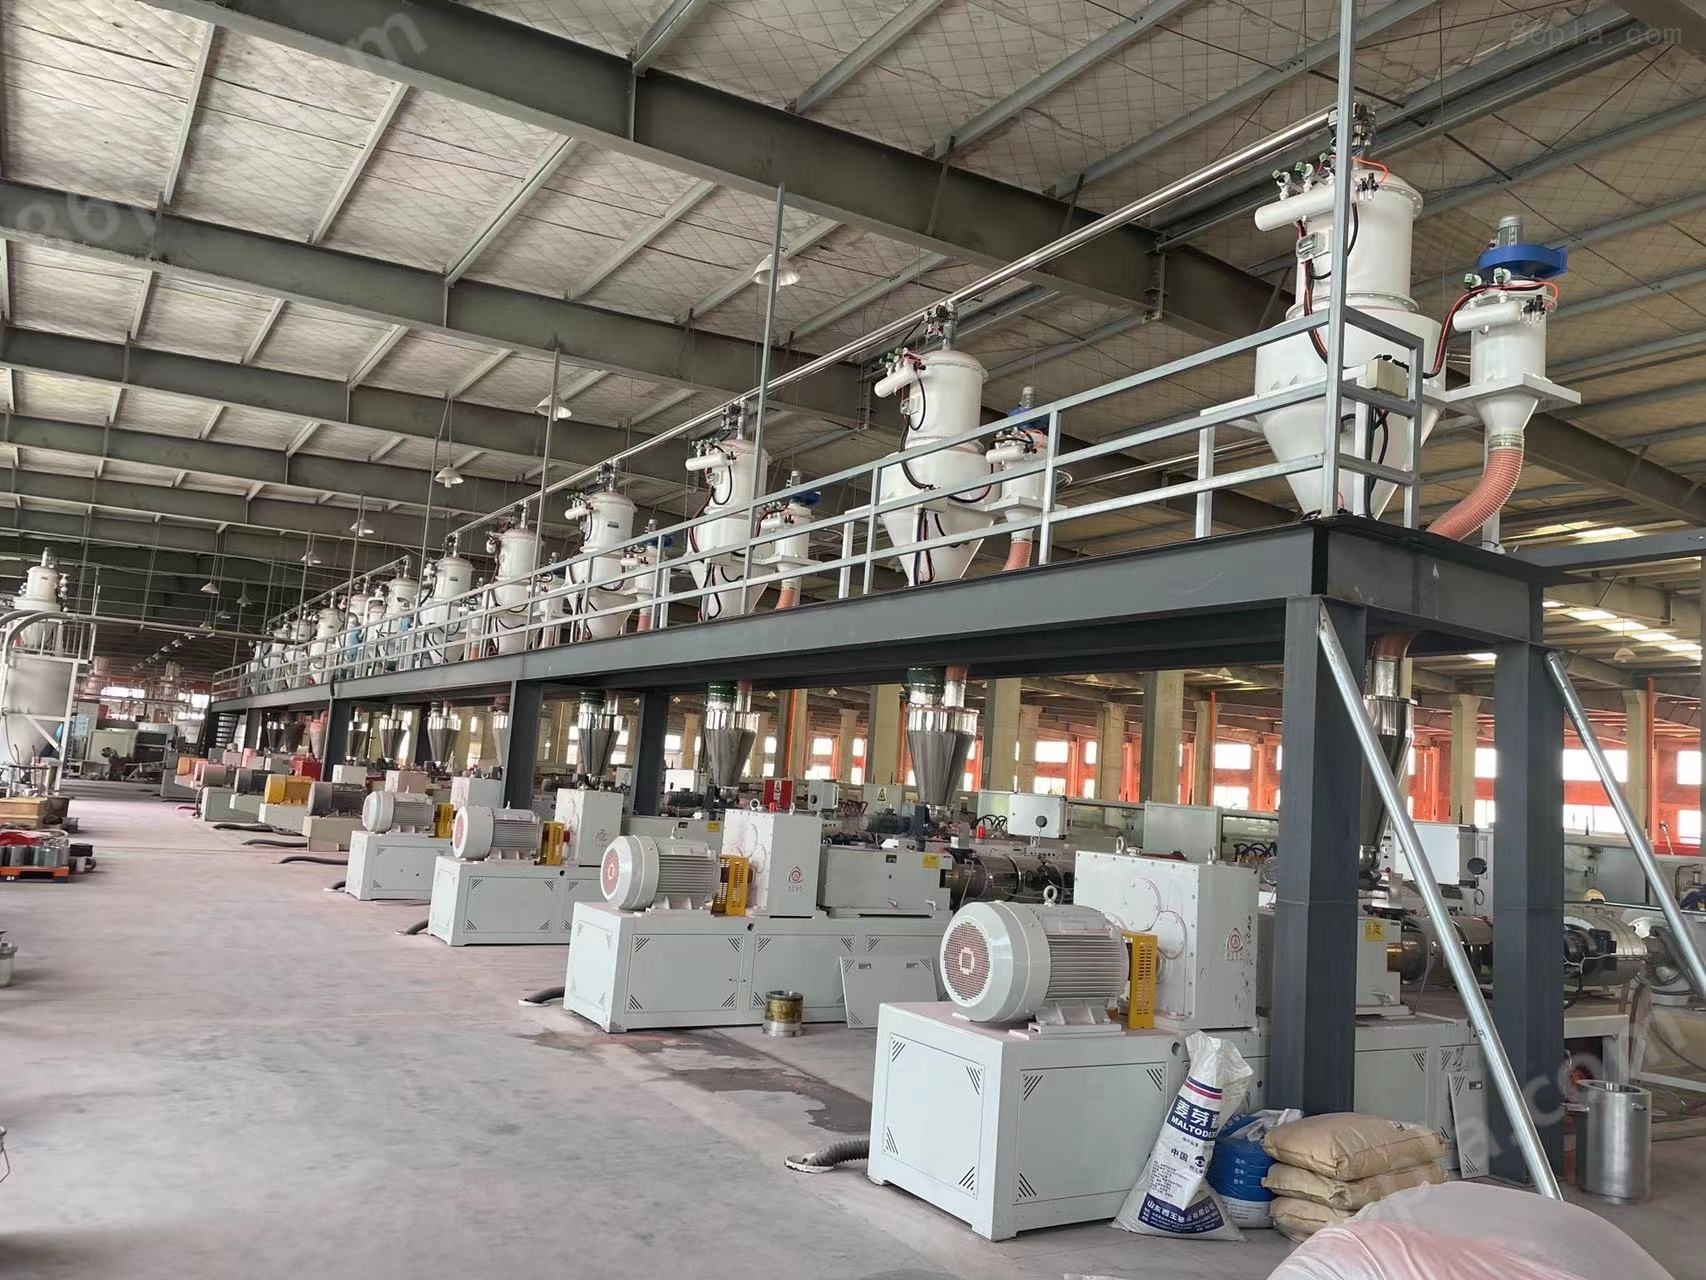
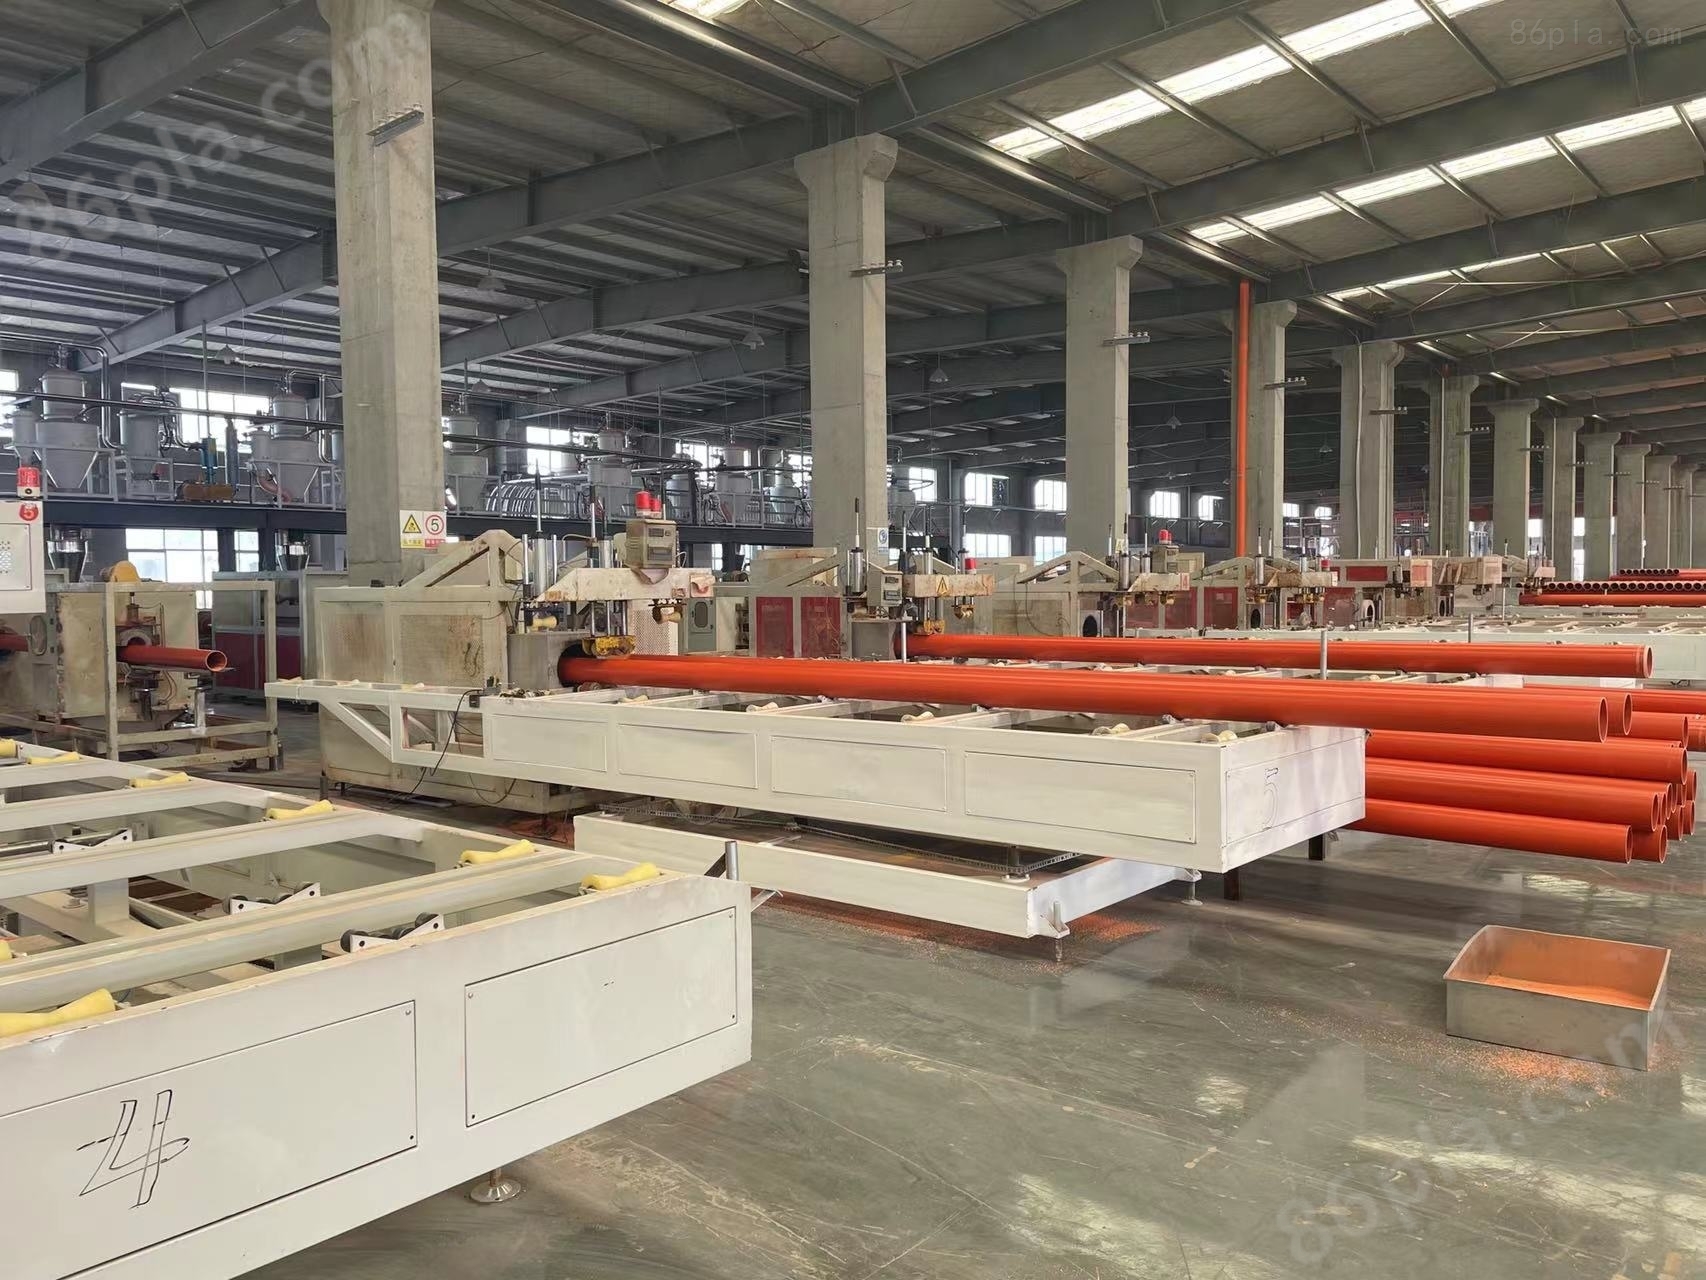
工業用PVC電力管材押出ライン
ネゴシエーション可能更新01/17
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
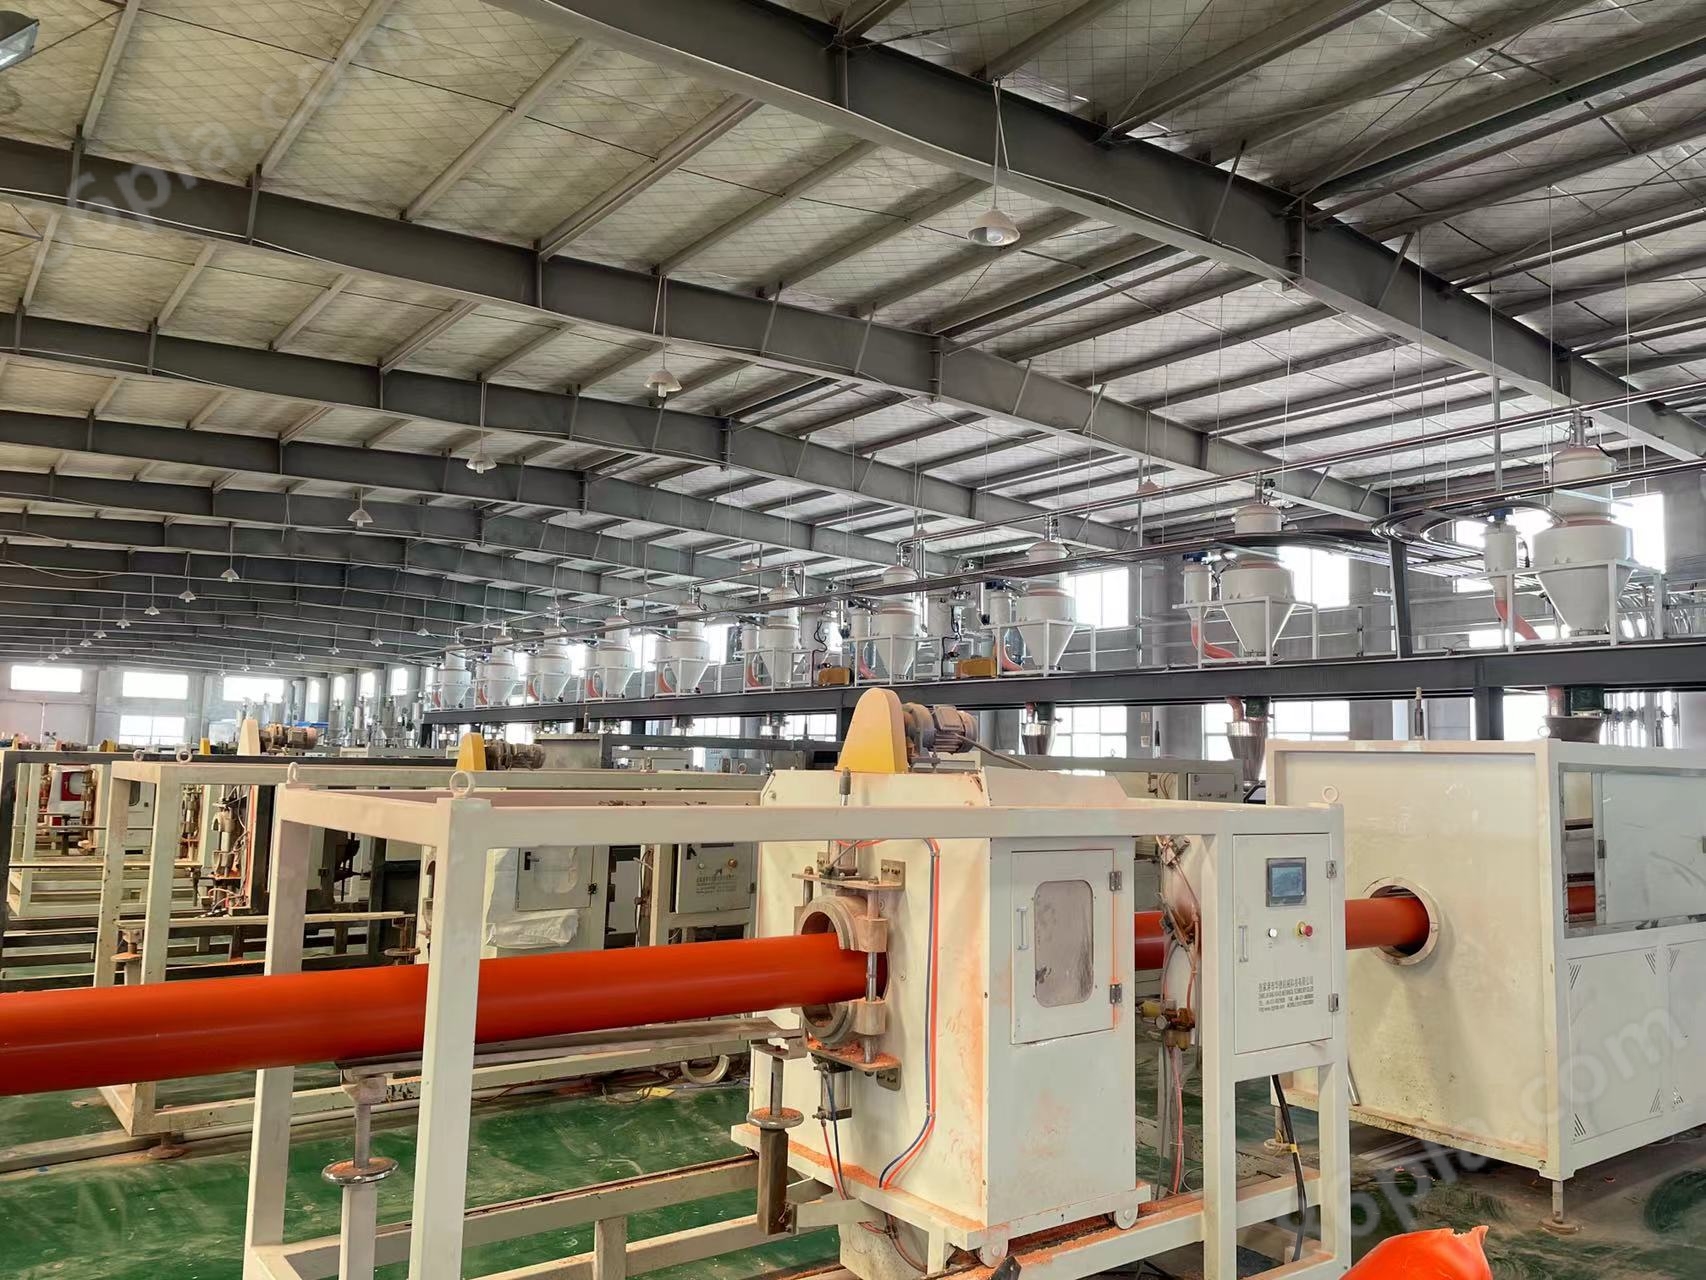
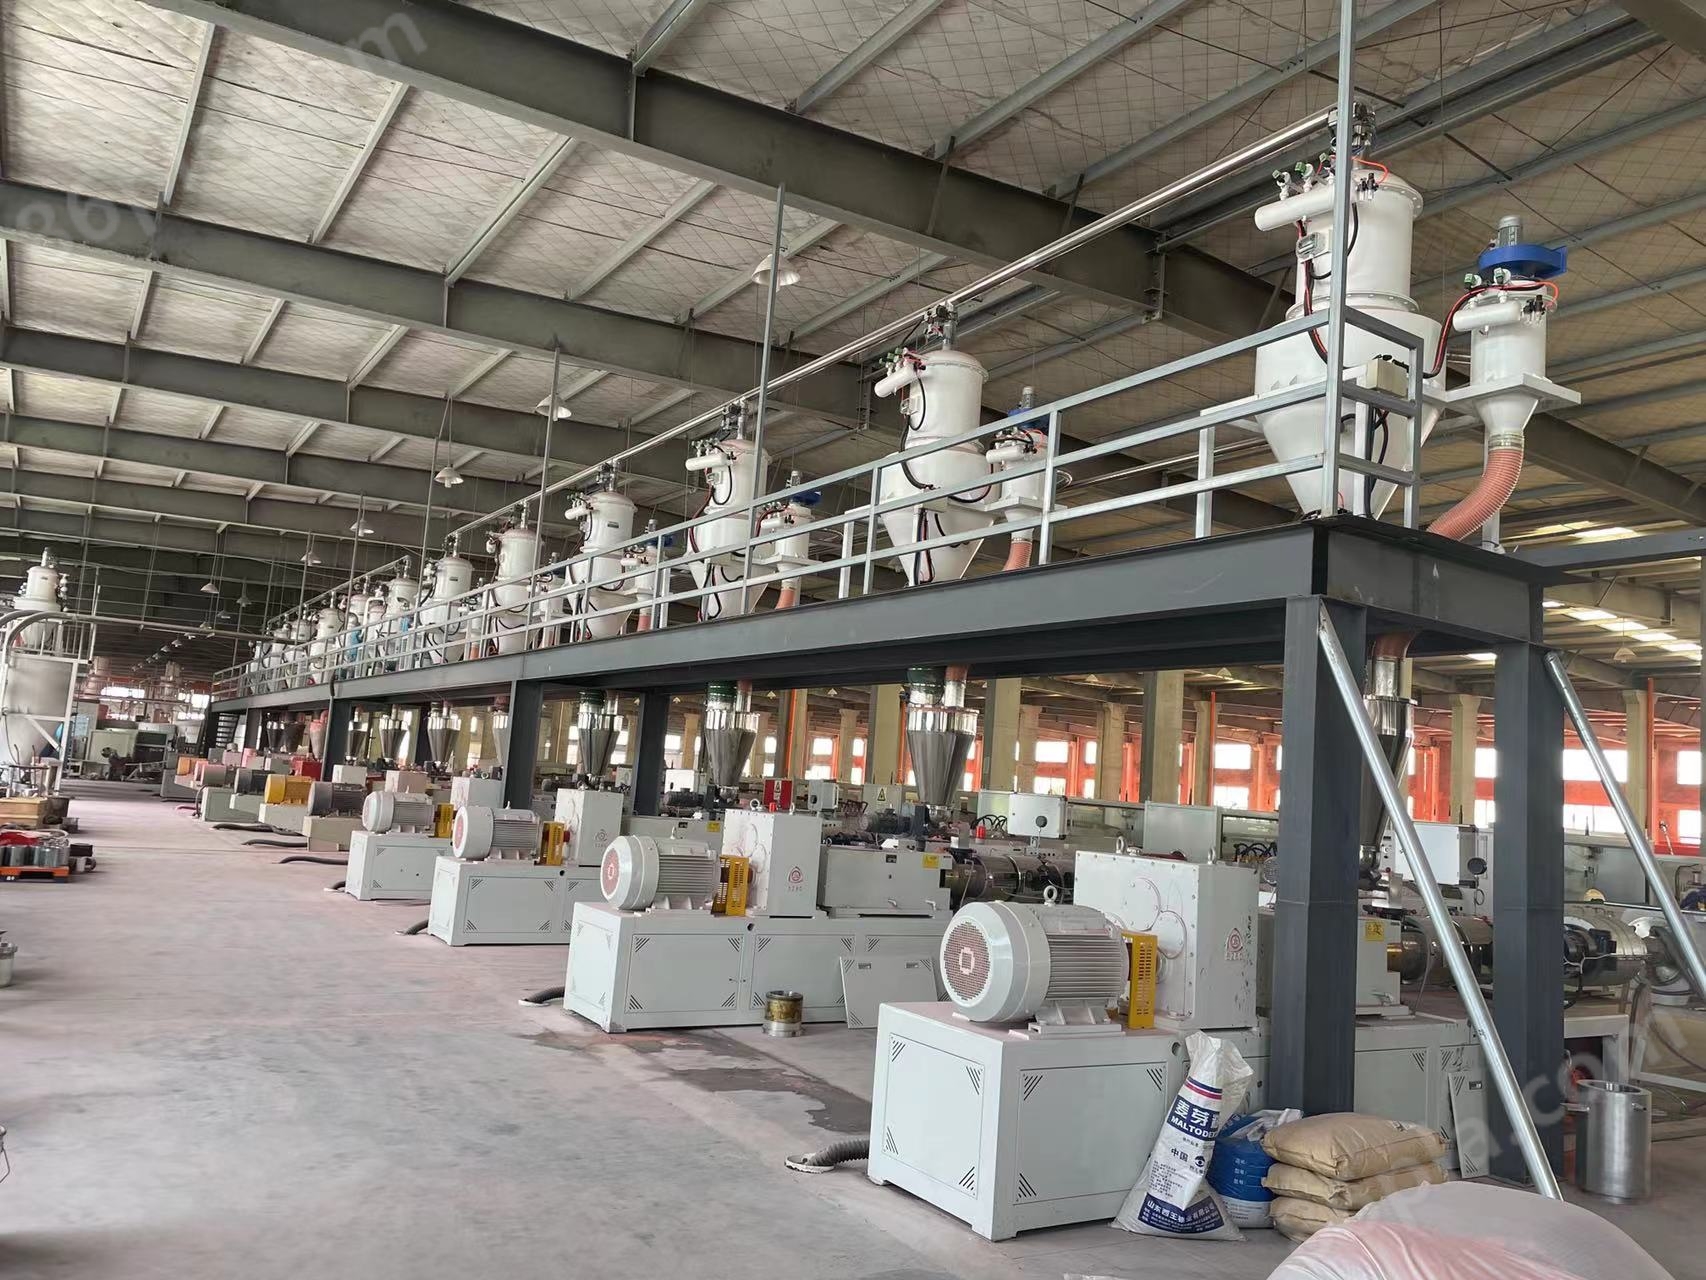
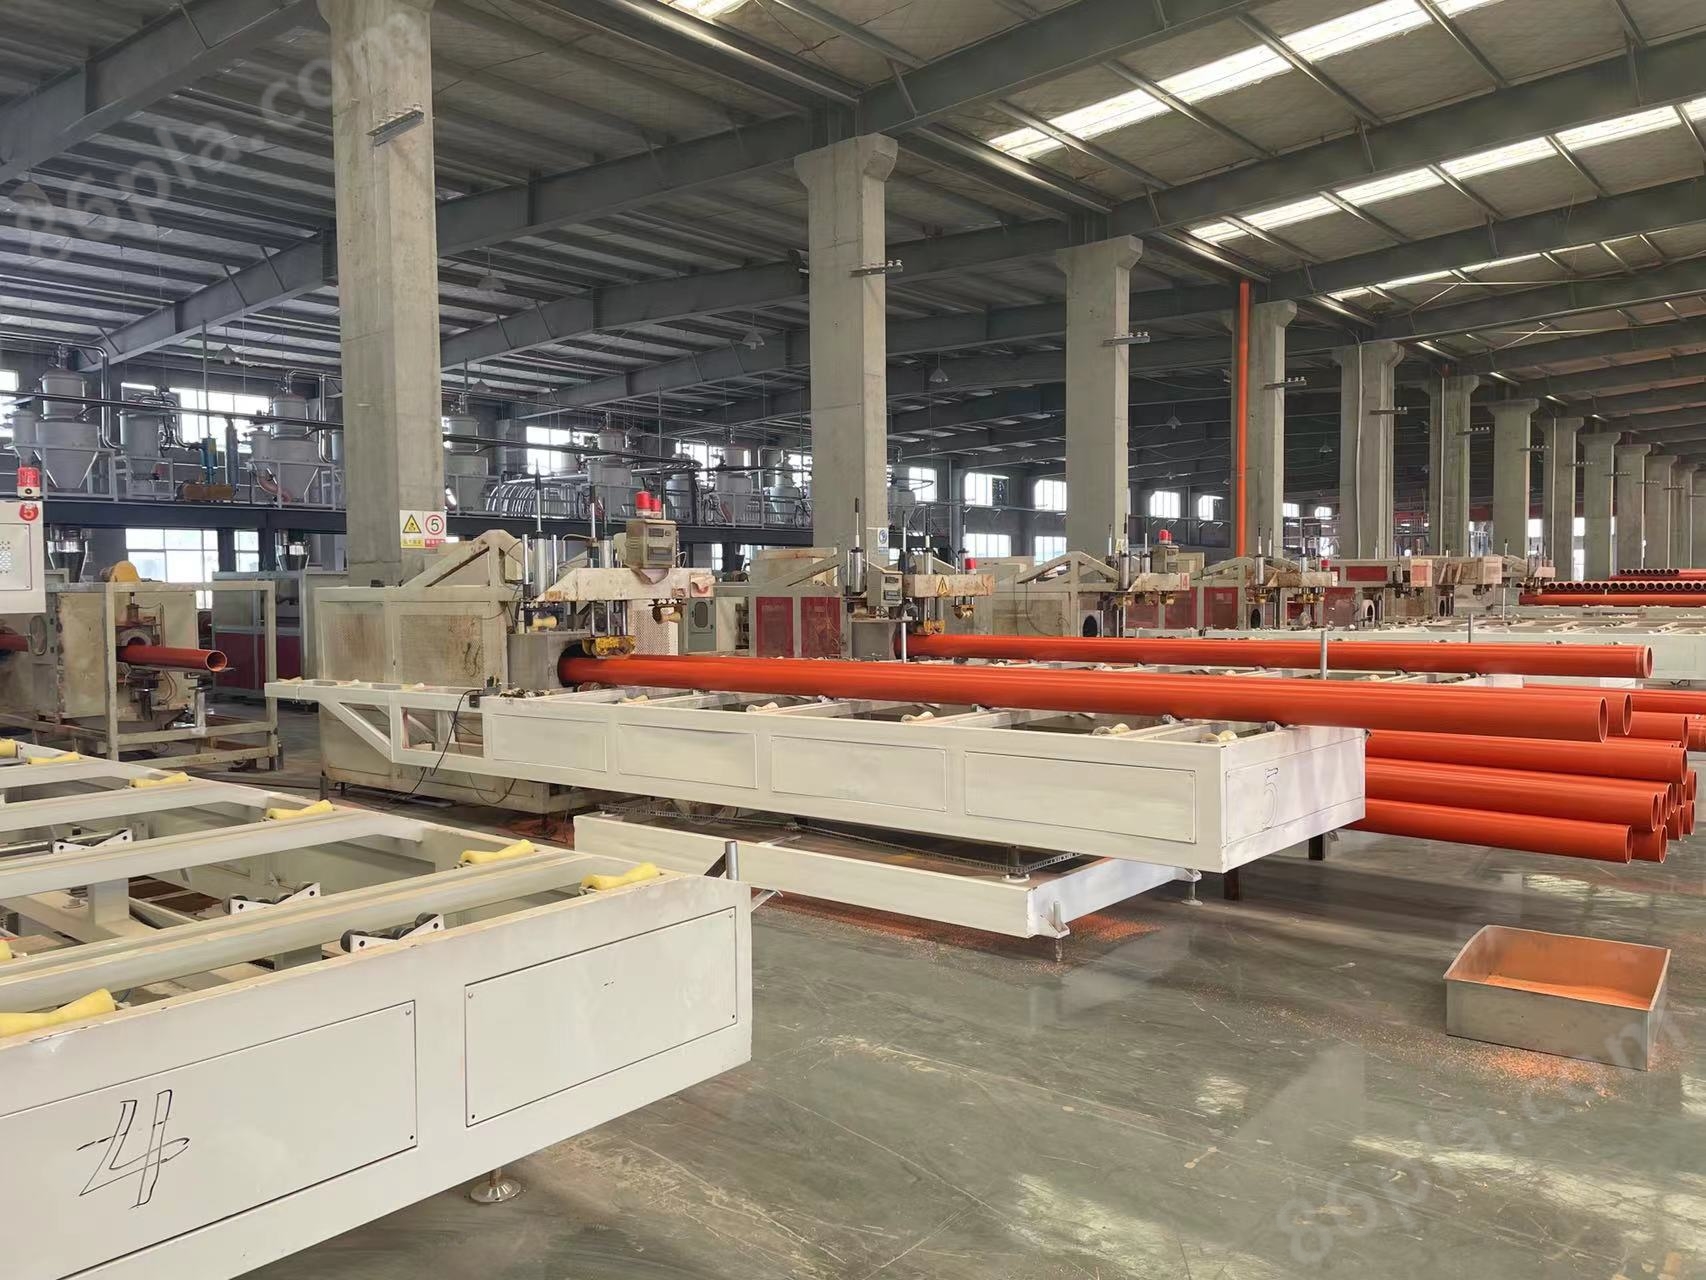
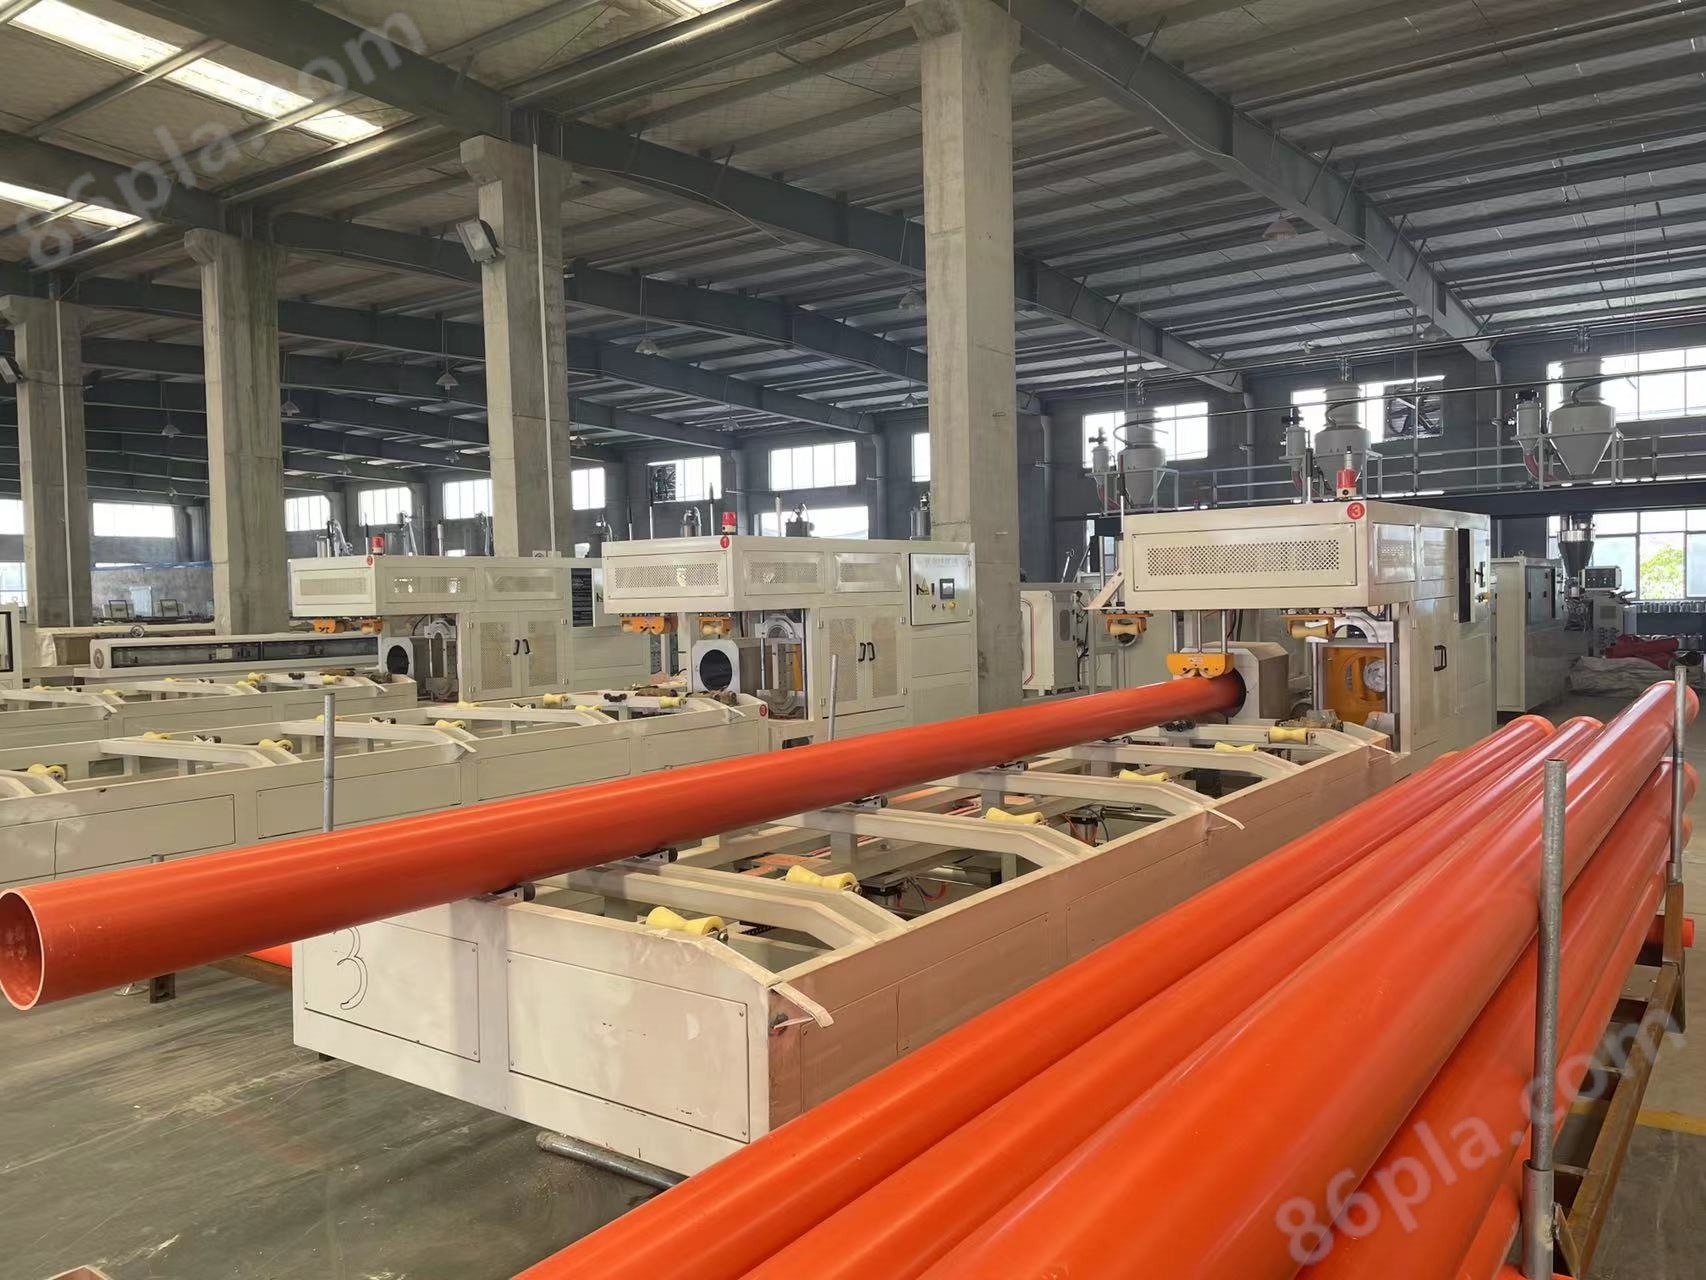
工業用PVC電力管材押出生産ラインは主に農業用給排水水、建築用給排水水、電力ケーブルケーブルなどの方面と各種管径、壁厚のプラスチックPVC管材の生産に用いられる。
製品詳細
工業用PVC電力管材押出ラインプロフィール
牽引機には2爪、3爪、4爪、6爪、8爪などの牽引方式がある。
鋸刃切断または遊星切断方式を選択することができ、別のメーターと肥厚装置を備えることができる。
惑星切断機は全自動コンピュータデジタル制御を採用し、操作が便利で、性能が信頼できるなどの利点があり、国際的なレベルに達している。
機械の性能が信頼でき、生産効率が高い。当社はお客様の要求に応じて、異なる構成を配置することができます。当社はレシピ技術などのサポートを提供しています。
工業用PVC電力管材押出ライン日常メンテナンス:
1、期限通りにプラスチック管材設備の管路が漏れていないか、及び長時間の運転中にファームウェアが締め付けられているかなどを検査する必要がある。プラスチック管生産設備は制御システム、押出機、ダイ、定型冷却システム、牽引機、切断装置、巻取り機及びフリップラックから構成される。
2、期限通りに機械の保険装置が有効かどうかを検査し、特に金型を交換した後、機械保険が相応の調整をしたかどうかを検査する。これはすべての生産ラインの保険運転にとって非常に重要な役割を果たしている。
3、期限通りに油液濾過網或いは充填剤の状況を検査し、適時に交換し、常に油質が染まったり変質したりしないかに注意する。プラスチック管材生産ラインは化学建材の重要な構成部分として、その*の性能、衛生、環境保護、低消費などを多くのユーザーに広く受け入れられ、主にポリエチレン給水管、ポリプロピレン管、地熱管、複合管などがある。油圧油が黒褐色になって臭いを出す場合、酸化変質の表示であり、できるだけ早く油圧油を更新しなければならない。油圧油に小さなそばかすや透き通った点がある場合、不純物や金属粉末が混入していることを説明し、濾過したり油を交換したりしなければならない。
4、運行プロセス期間中に管材設備に対していくつかのメンテナンスと修理、潤滑、調整、健康診断などを行ったほうがよい。プラスチック管生産設備は制御システム、押出機、ダイ、定型冷却システム、牽引機、切断装置、巻取り機及びフリップラックから構成される。メンテナンスを多くしてこそ、生産ラインの正常な運行を保障することができる。
注意事項:
1、温度の制御
温度の制御は押出動作における重要な制御因子である。押出成形に必要な制御因子の温度はバレル温度、機径温度、ダイ温度である。温度が低すぎて、可塑化が不良で、管材の外観は光沢がなくて、力学性能が悪くて、製品の品質は要求に達していません:温度が高すぎて、材料は分解して、製品の変色などの現象が現れます。
2、スクリュー回転速度
スクリューの回転速度が向上し、押出量が増加し、それによって生産量を高めることができるが、可塑化不良の現象が発生しやすく、管材の内壁が粗く、強度が低下しているため、機首の圧力を調整し、生産量、品質が到達するようにしなければならない。スクリューの温度制御は材料輸送率、材料の可塑化、溶融品質などに影響する。押出管材は冷却水を通し、スクリュー温度を下げる必要があり、可塑化品質の向上に有利であり、スクリュー通冷却水温度は50 ~ 70程度である。
3、牽引速度
再押出操作において牽引速度の調節は重要であり、材料は押出溶融によって可塑化され、機首から連続的に押出された後に牽引され、それによって定型装置、冷却装置、牽引装置などに入り、牽引速度は押出速度と整合しなければならない。一般的に正常生産時には、牽引速度は管材の押出速度より1%~ 10%程度速くなければならない。
4、圧縮空気と圧力
圧縮空気は管材管材を膨張させ、管材を一定の丸みを保つことができる。圧力の大きさが適切であることを要求する。圧力が小さすぎて、管材が丸くなくて、圧力が大きすぎて、芯金型が冷却されて、管材の内壁に裂け目が現れて、つるつるしていなくて、管材の品質が下がっています。同時に圧力は安定を要求し、圧力が大きくなったり小さくなったりすると、管材は竹節の現状を生じやすい。
5、定径装置、冷却装置の温度
異なるプラスチック製品を押出し、異なる定径方式と冷却方式を採用し、冷却された媒体は空気、水または他の種類の液体であり、温度を制御する必要があり、その温度は主に生産効率、製品内応力などと関係がある。