-
メール
dai_xiaozhong@163.com
-
電話
13962468139
-
住所
張家港市楽余鎮
蘇州鉄龍機械有限公司
プラスチック管材設備メーカー
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
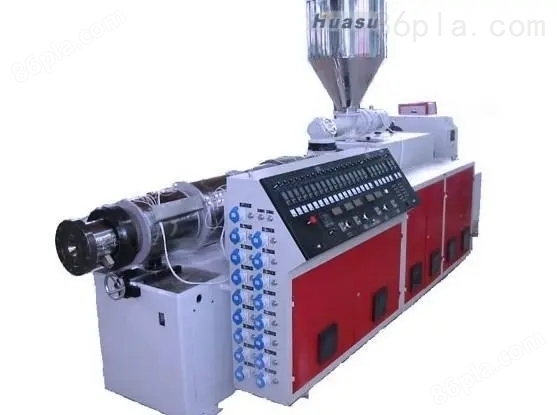
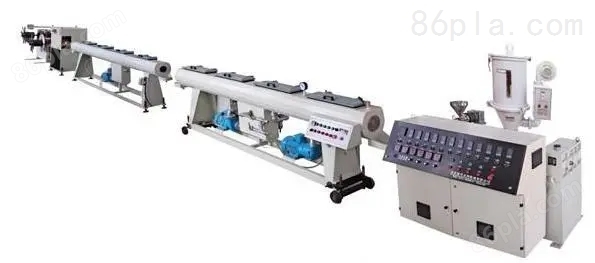
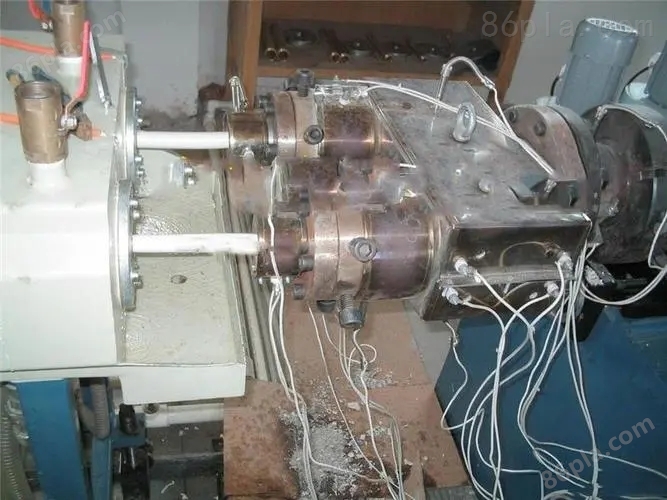
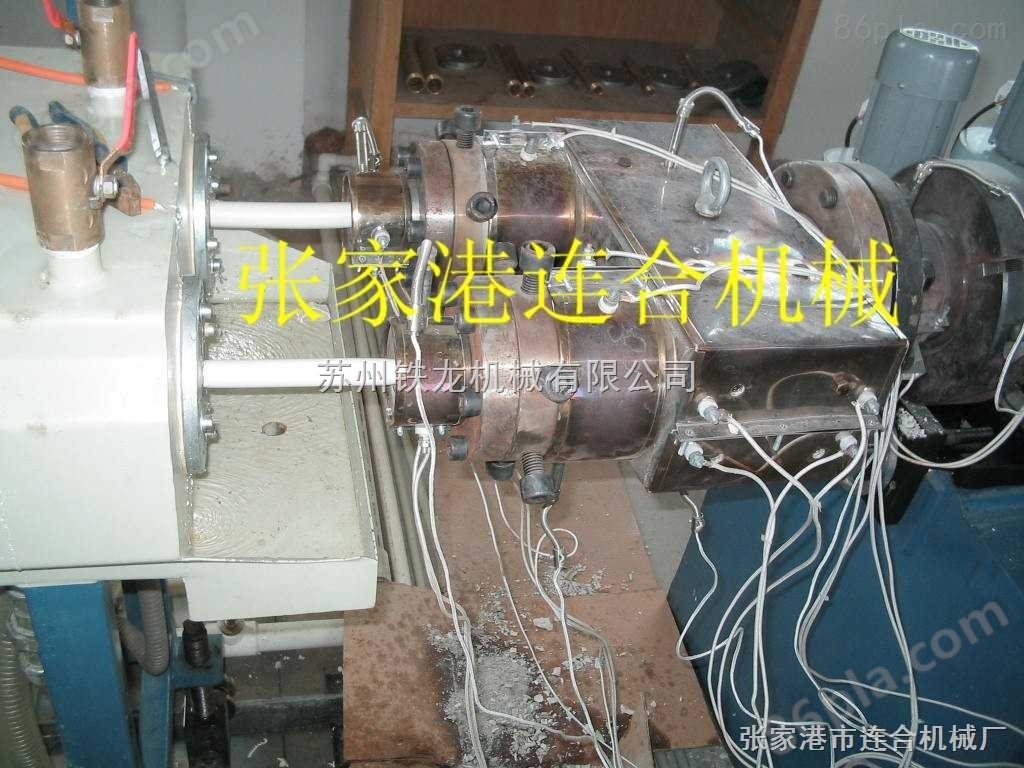
プラスチック管材設備メーカーは当工場が発売した新型管材生産ラインである。先進性、信頼性、実用性を一体とし、特に高品質の各種PVC管材の生産に適している。
製品詳細
プラスチック管材設備メーカー構造特徴:
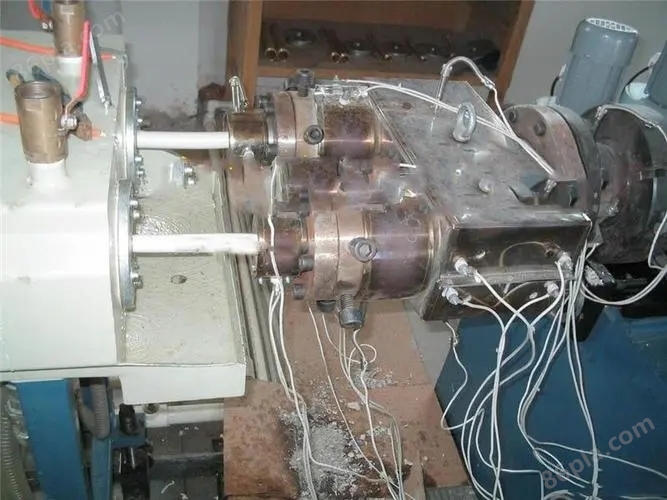
二管は同じ押し出しで、別々に制御する。1本は故障し、別の管は生産を続けている。
適用管径:Φ16-Φ50 mm。
ステンレス防腐防錆設計で、密封性能が信頼できる。
全体的な配管設計の合理化。
真空自動調整装置。
2つの独立した制御補助装置は、2本の管出力ラインで異なる圧力レベルの管材を同時に生産することができる。
独立して速度調整可能な二重管牽引装置。
プラスチック管材設備メーカーメンテナンス:
1、電源を入れる前に、加熱コイルが完全かどうか、熱電対が挿入されているかどうか、温度測定が正確かどうかをチェックしなければならない。
2、起動時は加熱温度が設定されたプロセス温度に到達し、保温時間が経過してから起動する。モータ、スクリューなどの部品が破損しないようにする。
3、本体起動時にまず低速で数分間運転し、バレル内に前回残留した溶融材を排出し、溶融体圧力と本体電流が安定してから速度を上げることができ、溶融材が人員を傷つけないようにする。
4、設備の運行中にいつでも温度、電流、溶融圧力などのパラメータを観察しなければならない。また、モータ、減速箱の発熱状況を観察し、異常がある場合は速やかに原因を究明し、排除しなければならない。
5、加熱時間はヘッドの大きさに応じて、63機のヘッドは3時間以上、250機ヘッドは6時間以上、450機ヘッドは8時間以上である。
6、金型の選択:製品規格に基づいて相応の金型を選択し、もし金型の選択が適切でなければ生産に困難をもたらす。
7、金型の保護:金型の良し悪しは製品の品質を決定し、金型の材料は一般的に金型鋼であり、表面はクロムめっき処理を行い、硬度が悪い。そのため、取り外しや運搬中は保護し、傷や衝突などがあってはならない。金型は一般的に地面に直接置くことはできず、ゴムや板に置くのが望ましい。金型を交換するときは硬いたたきではいけません。
8、口芯金型の同心度の調整:実壁管生産ラインの口芯金型の調整は「松薄頂厚」の原則に従う。間隔の小さい方向のネジを緩め、隙間の大きい方向のネジを締めることです。
9、加熱リングの保護:一般的に、加熱リングの使用寿命は長く、取り外しの過程で破損することが多いので、加熱リングは取り外しの過程で特に注意しなければならない。