-
メール
248693695@qq.com
-
電話
15268032526
-
住所
浙江省舟山市定海区双橋鎮臨港工業団地
舟山市精珂機械製造有限公司
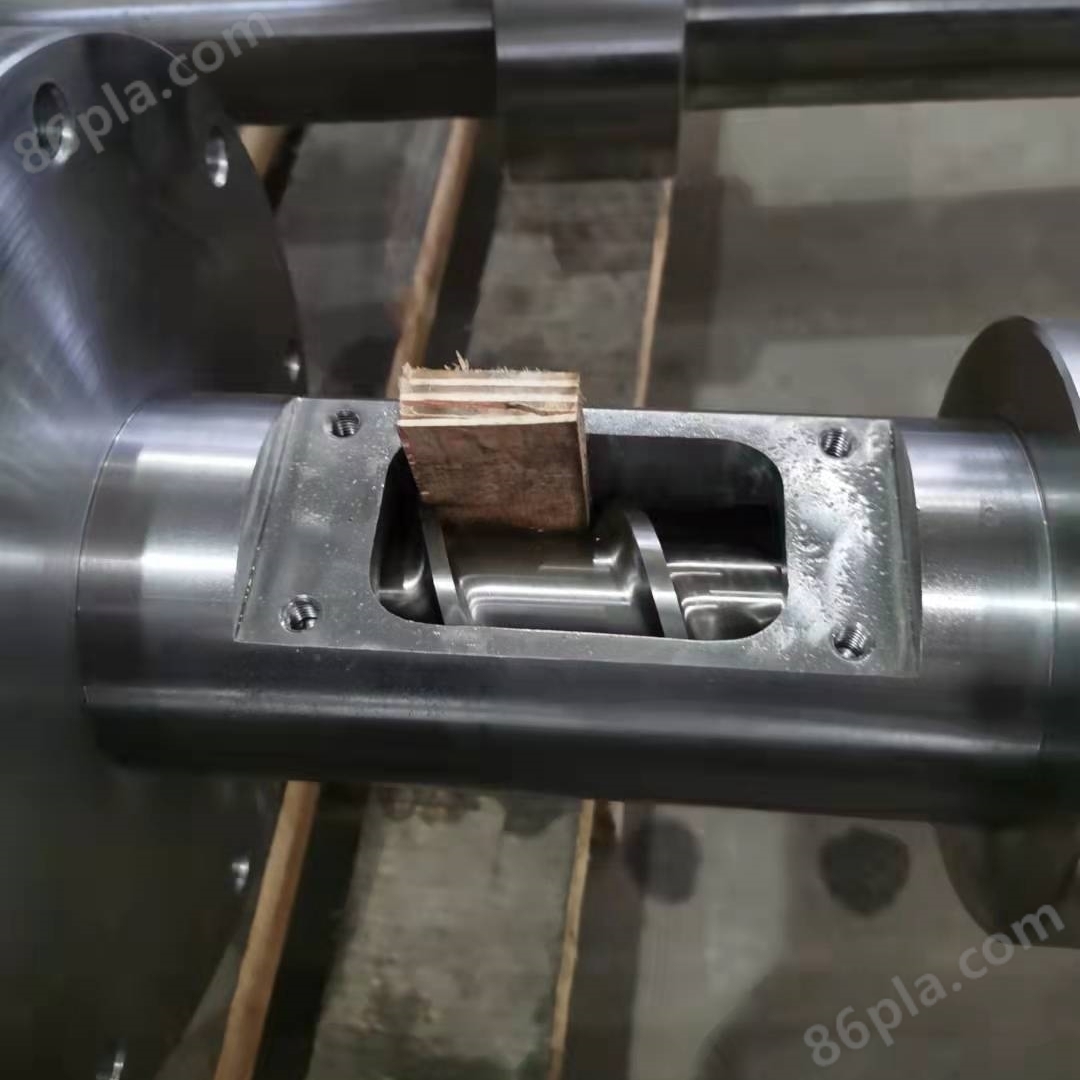
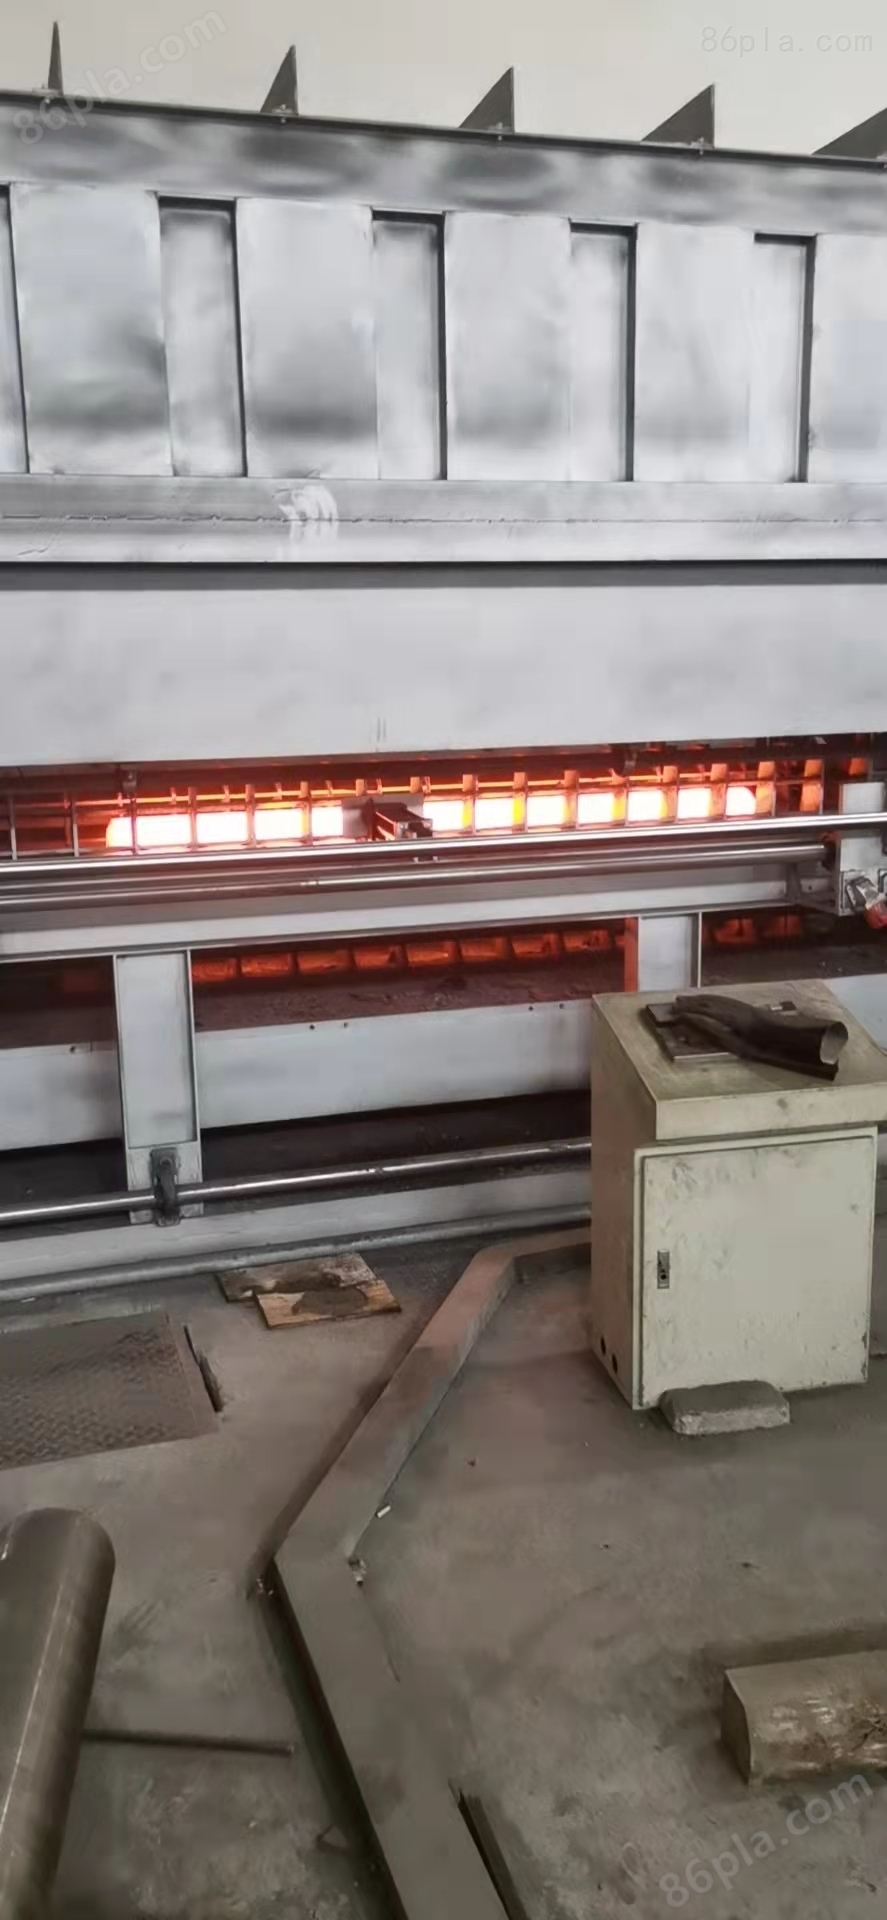
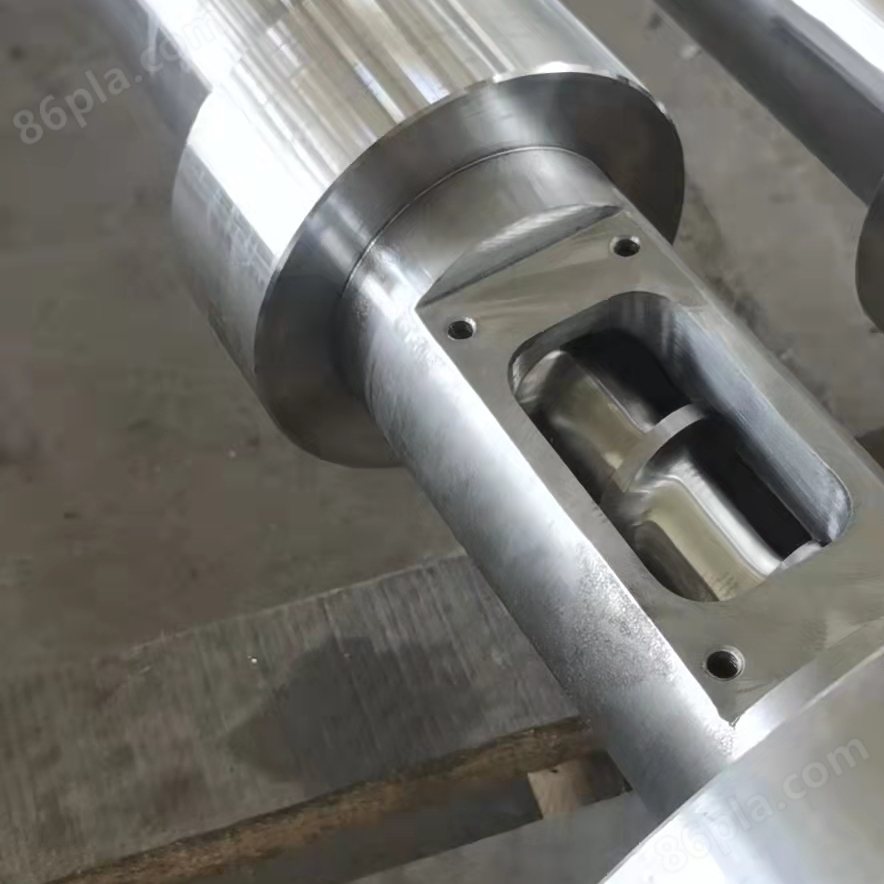
バイメタルシリンダ
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
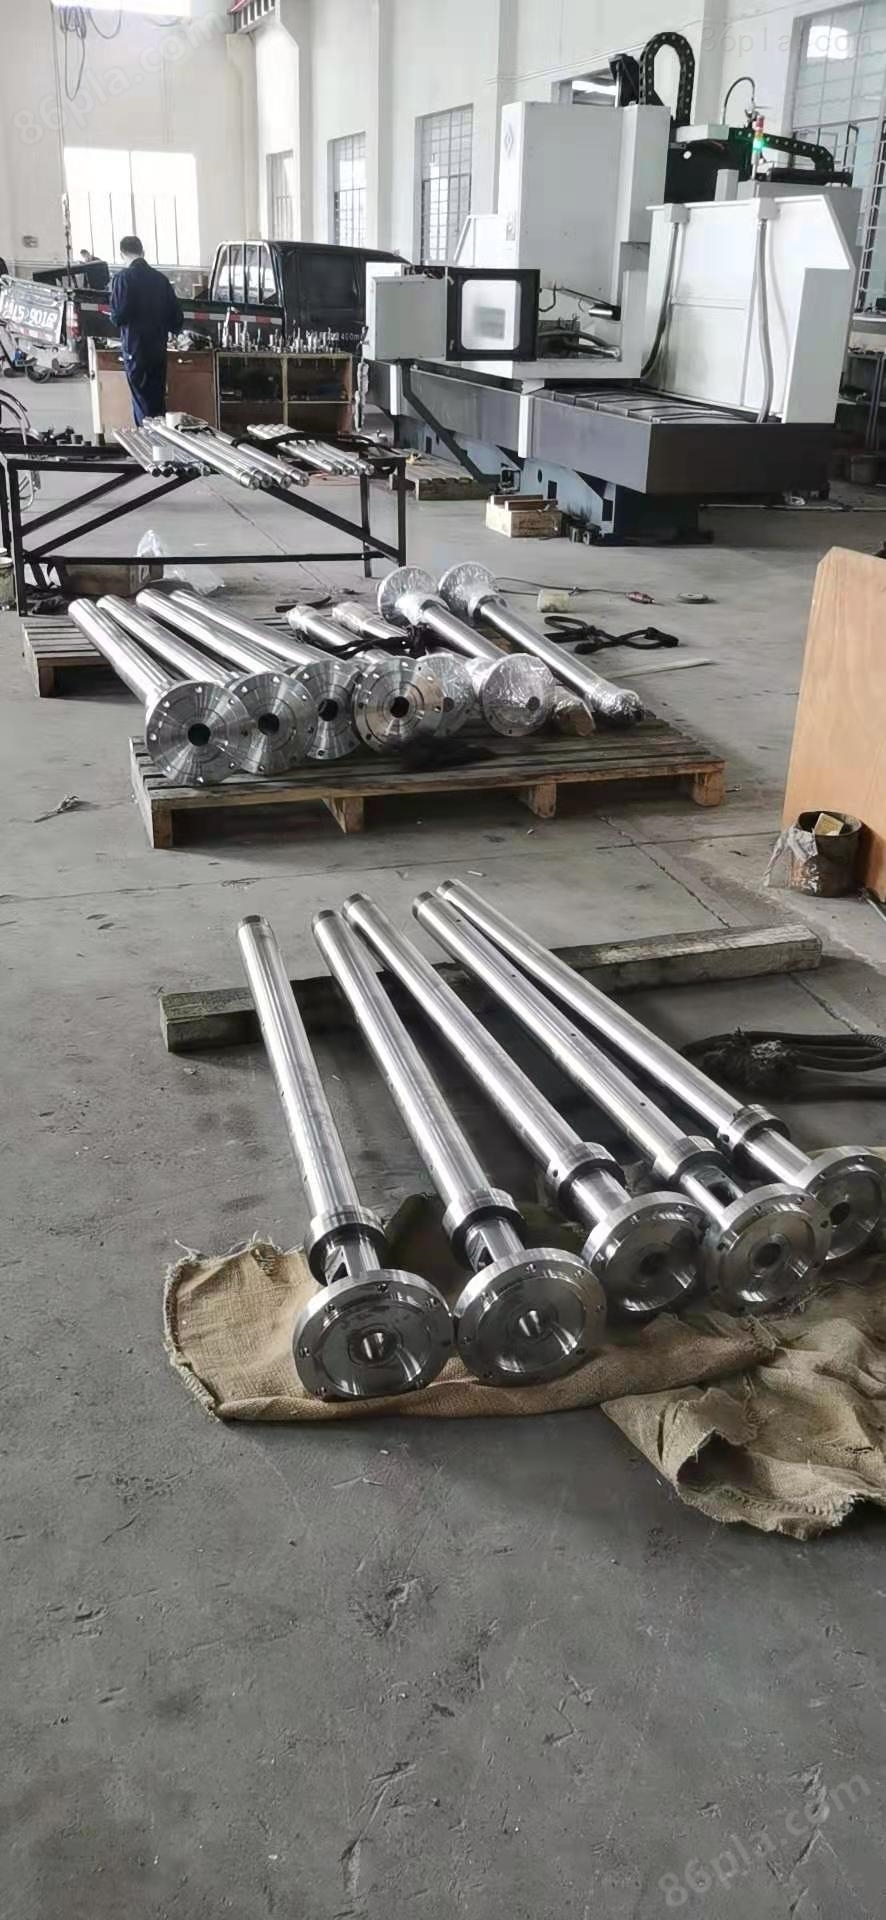
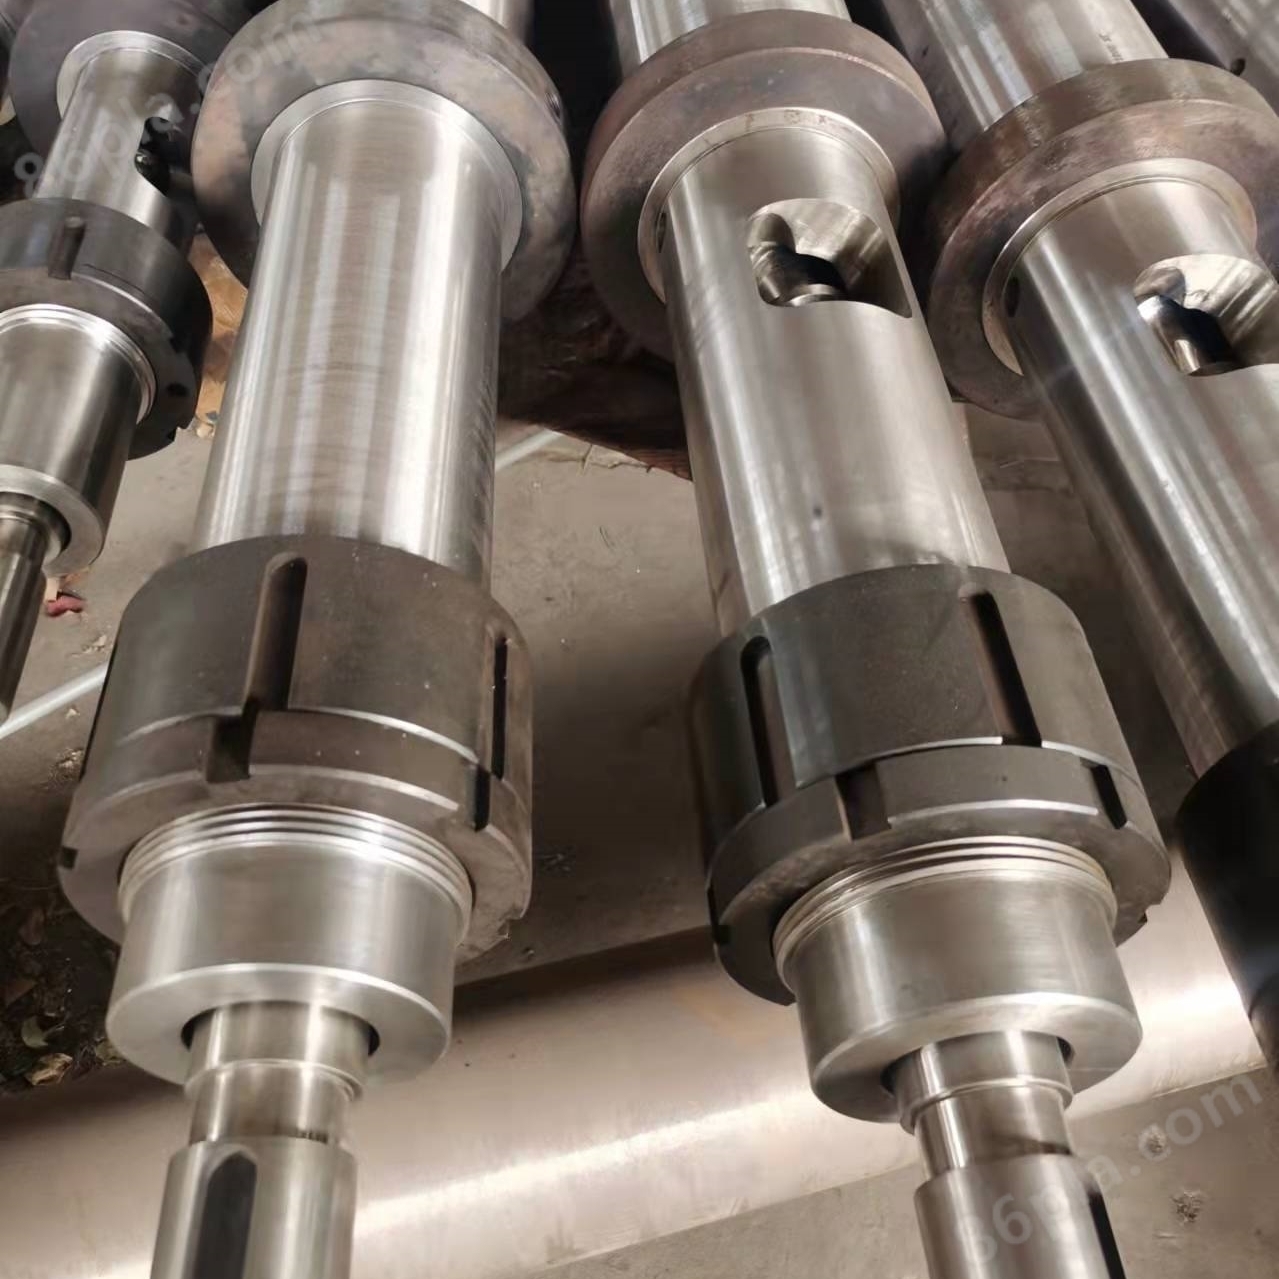
二重合金機筒は高ニッケル合金と炭化タングステンの特殊処方を用いてアルカン結合したものである。耐摩耗性、耐腐食性、耐高温性、耐高圧性を有する、
製品詳細
バイメタルシリンダ特徴:
1、スクリュー製造は耐摩耗性、高温環境での作業変形が小さい合金鋼を選択して製造し、仕上げ加工後のスクリュー作業面は耐摩耗性、腐食性があるべきであるため、スクリューねじ部分は窒化処理と硬クロムめっき層を経なければならず、硬度は700-800 HVである。
2、空転試験機の場合、スクリューが長時間空輸回転できないことに注意する。試験機の調整時、空輸時間は3 minを超えなければならない。
3、スクリューの取り外しは、一般的に後部からスクリューを押し出すか、工具でスクリューを引き抜くことができる。
4、スクリュー及びそれに接続された各部品をきれいに掃除した後、各作業面に傷や摩擦損傷面がないかどうかを検査しなければならない。軽い傷が現れ、細かい砂布やオイルストーンを用いて修理する。
5、スクリューの作業表面に深刻な摩耗が発生し、傷溝が深い場合、損傷の原因を分析し、故障を排除して、再び類似の現象が発生しないようにして、それから摩耗の傷を処理しなければならない。スクリューとバレルの摩耗が深刻な場合は、まず2つの部品の嵌合隙間が実際にどれだけあるかを検出し、基準規定を超えて多い場合は、スクリューを交換しなければならない。
6、スクリューを組み立てる時、他の部品との結合面に二硫化モリブデン耐熱グリースを塗布して、次の取り外しに便利にしなければならない。
7、一時的に使用しないスクリューは、表面洗浄処理後に保護油を塗り、乾燥通風所に包み、つるすべきである。
バイメタルシリンダ注意事項
a、押出機バレルが昇温した後、ノズル、バレル頭部結合体を取り外し、スクリューを取り出す。銅ネットブラシで離型剤をつけてバレル内壁をブラッシングし、布で長い棒に縛ってバレル内孔を磨き、照明法で内壁の清掃と損傷を検査した。
b、じょきょけんさ押出機バレル内壁が清掃されているかどうか、傷がないかどうか、また摩耗状況を検査しなければならない。その方法はバレルを室温に下げ、バレル測定計器を用いて、バレル先端からホッパ口周囲まで多点測定を行い、距離は内径の3〜5倍とすることができる。摩耗が深刻な場合は、バレルボアを考慮し、それに応じてスクリューのサイズを大きくすることができます。