-
メール
248693695@qq.com
-
電話
15268032526
-
住所
浙江省舟山市定海区双橋鎮臨港工業団地
舟山市精珂機械製造有限公司
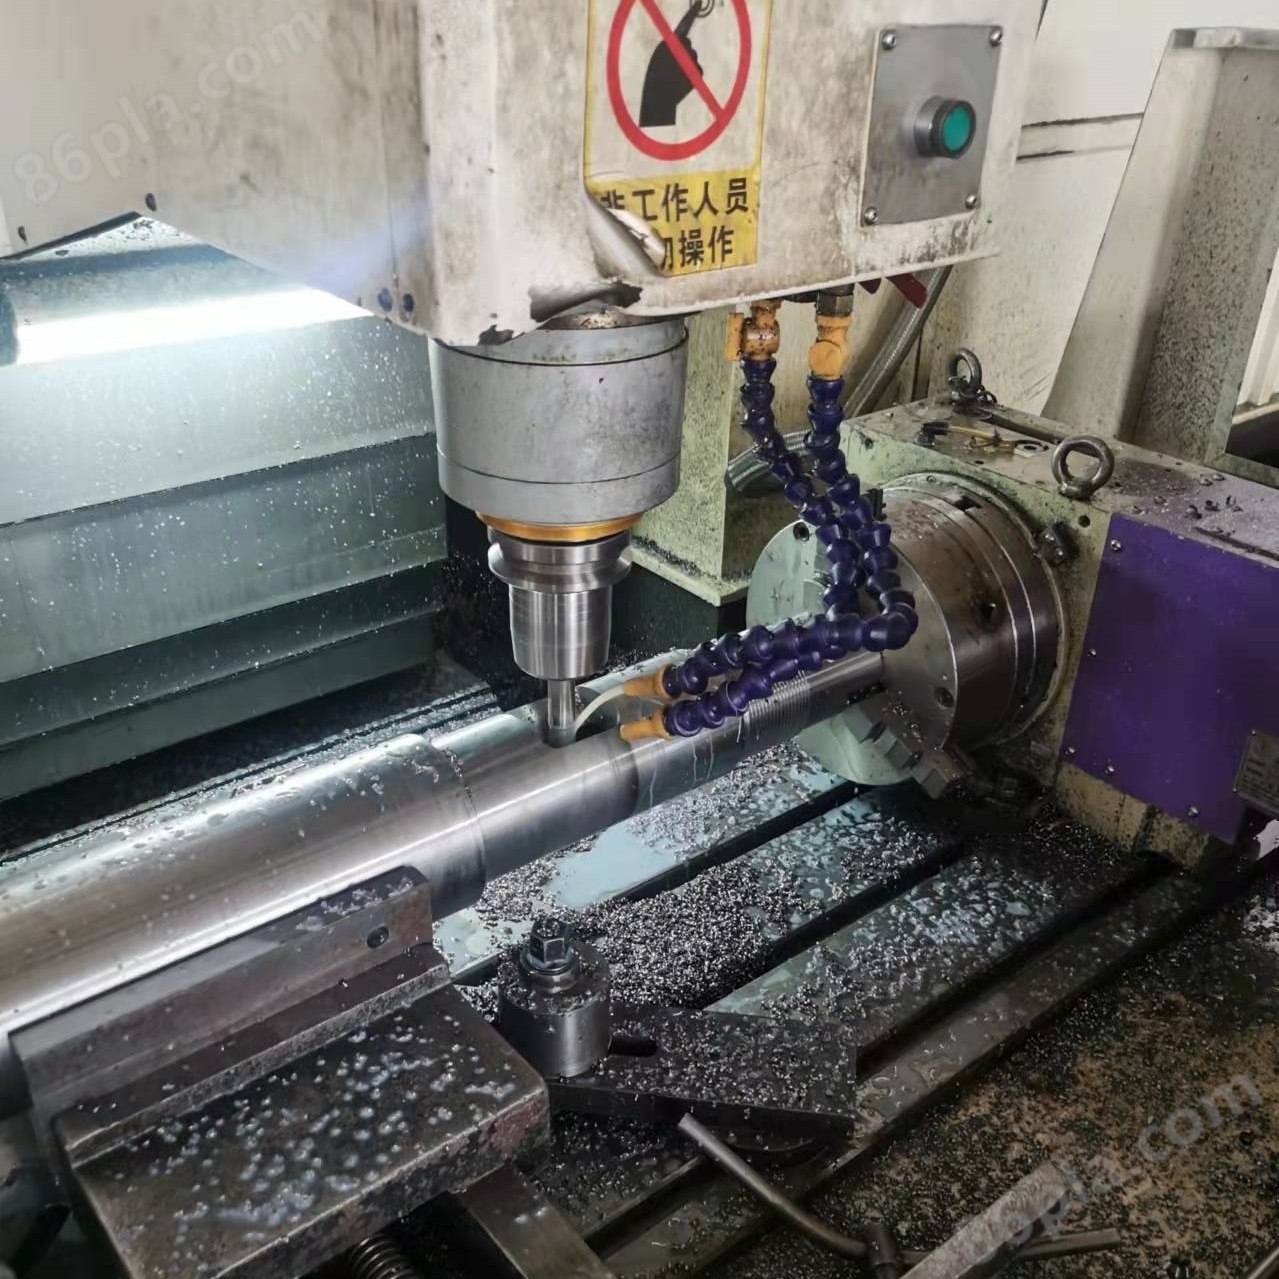
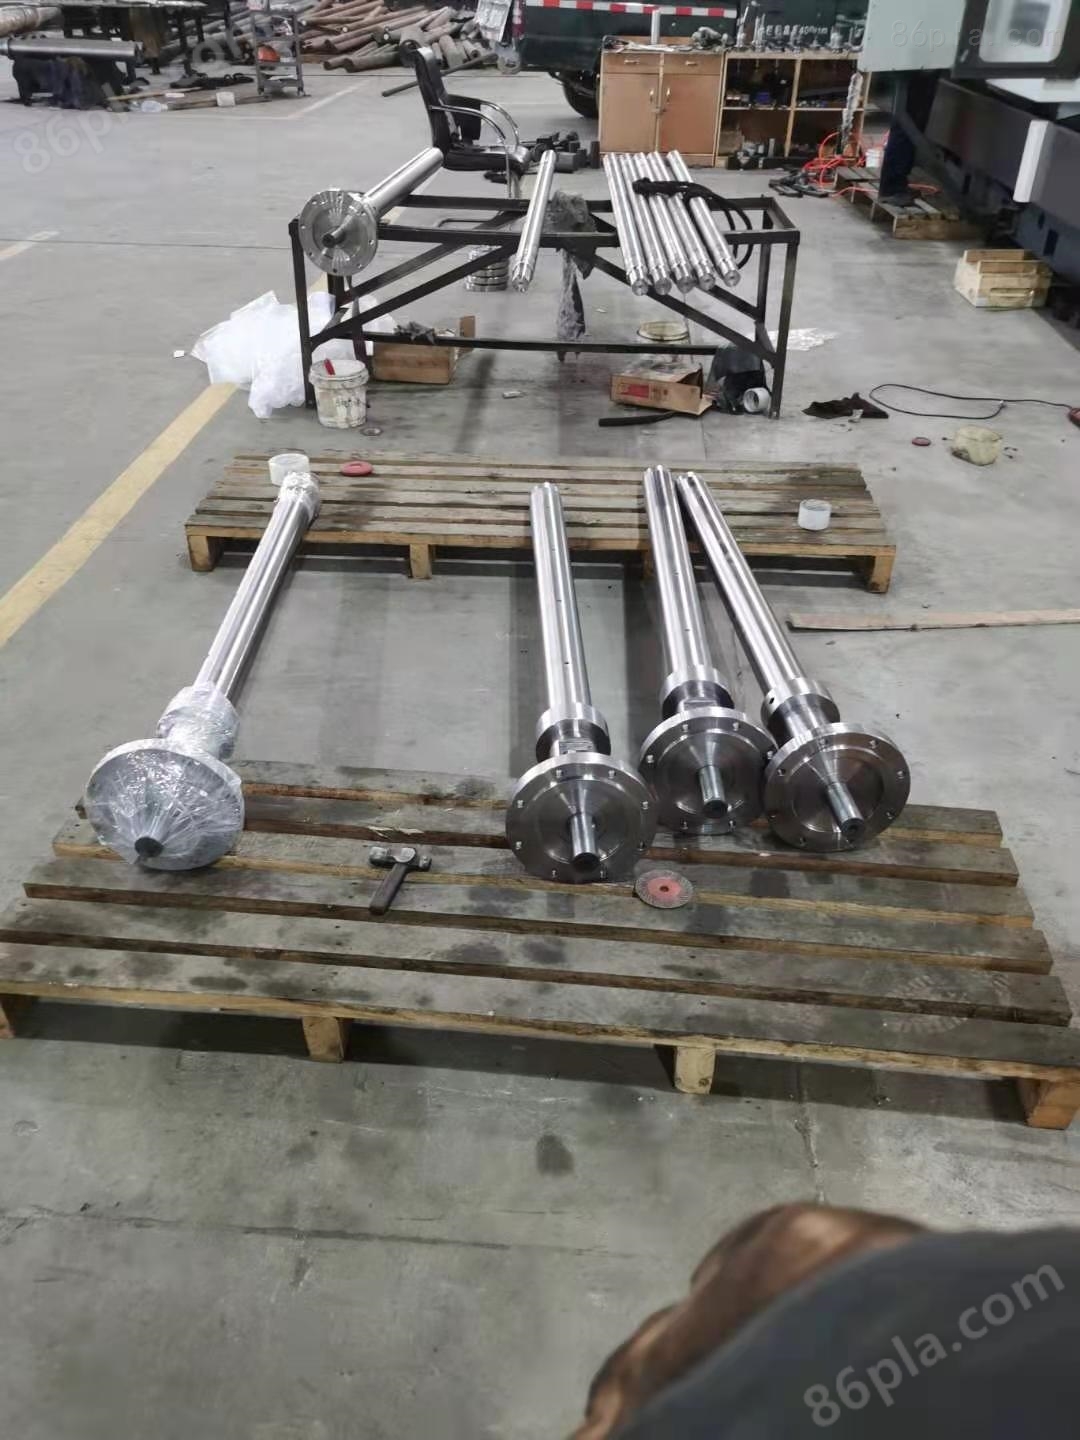
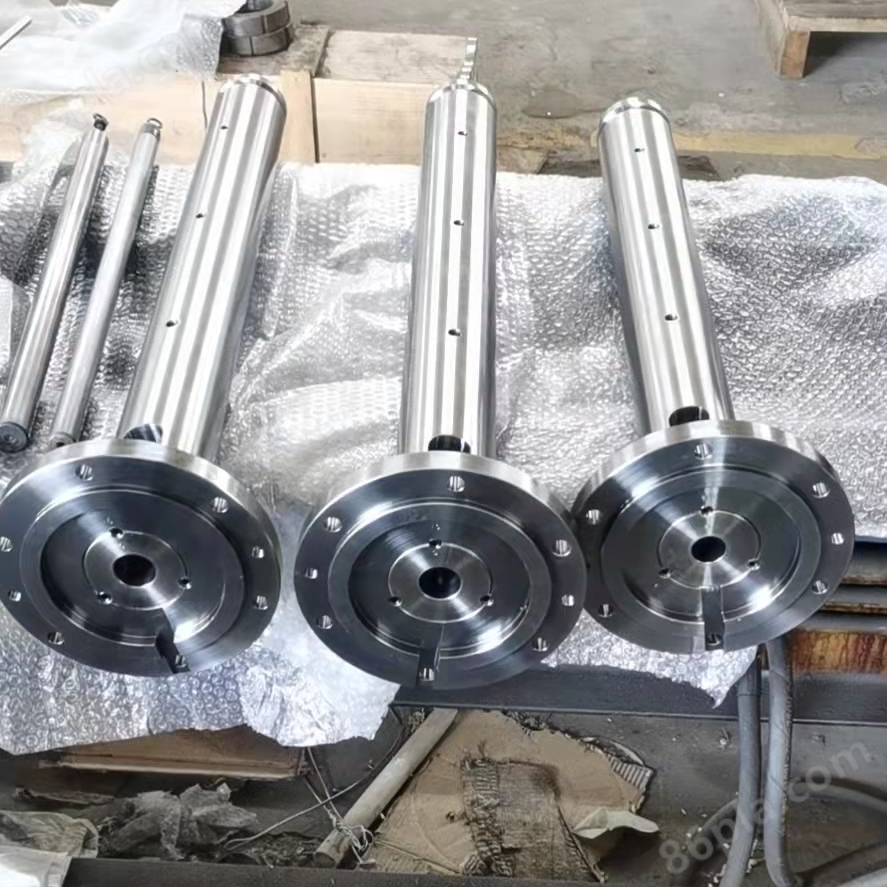
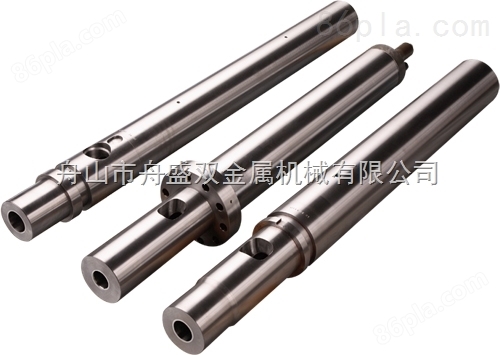
多層合金金属スクリュー
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
多層合金金属スクリューは高強度の耐食性、耐高温、耐摩耗の特徴を持ち、使用時間は普通のバレルスクリューの半分以上を超え、多くの射出成形機工場の使用コストと人工コストを削減した。
製品詳細
多層合金金属スクリューの特徴:
1、耐摩耗、寿命が長い、
2、高温に耐え、高温で変形しない、
3、耐食性、材料に腐食性がある、
4、良好な切削加工性能;
5、高強度、大トルク、高回転速度に耐えることができる、
6、熱処理後の残留応力が小さく、熱変形が小さいなど。
注意事項:
1、射出成形機を起動する時、射出成形機を十分に予熱しなければならない。銃管が所定の温度に達したら、60ミリ以下の温度をさらに15分間保持する。30分以上経過したら、モータを起動し、ネジに関連する動作を開始します。
2、材料をスクリューに合わせます。特にPVC、難燃性材料、ガラス繊維材料などの腐食性材料と硬質材料の添加は、一般的な使用を避ける。
3、普通の機械が腐食材料を使用する場合、高密度ポリエチレン、高耐衝撃性ポリスチレンなどの安定した材料で洗浄交換することに注意する必要がある。
4、普通の機械がたまにガラス繊維材料を使用する場合、材料の温度が高く、回転速度が低く、背圧が低いことに注意しなければならない、覚えておいてください。
5、どの材料でも、PC材料でも250度を生産することができ、ABSは185度ではほとんどできませんが、ネジにはよくありません。大きなトルクが必要で、摩耗がひどいからです。また、下限問題を使用しなければならない場合は、低回転速度を使用する必要があります。
6、毎回30分以上停止する場合、排出口を閉鎖し、バケツ内の材料を整理し、保温層を設置しなければならない。
7、異物が筒体内に落下し、スクリューと筒体を損傷しないようにする。金属破片や破片が漏斗に落下するのを防ぐために、回収材を処理する場合は、鉄くずが漏斗に入らないように磁性漏斗を追加する必要があります。
8、唾液防止を使用する場合、ネジ後退時に伝動システム部品が損傷しないように、バレル内のプラスチック*が溶けていることを確保しなければならない。
9、空回りやスリップを避ける。
10、新しいプラスチックを使用する場合、バケツの残りの部分を清潔にしなければならない。ホルムアルデヒド、ポリ塩化ビニル、PA+GFなどの材料を使用する場合は、原材料の分解をできるだけ減らし、停止後はABSなどのノズル材料を速やかに洗い流すべきである。
多層合金金属スクリューメンテナンス:
1.スクリューの空転、スリップなどの現象を避ける、
2.POMとPVCが同時にカートリッジに混入することを回避し、溶融温度で反応して深刻な工業事故を引き起こすことができる、
3.異物がカートリッジに落下してスクリュー及びカートリッジを損傷しないようにする。金属破片や異物のホッパーへの落下を防止し、回収材を加工する場合は、鉄くずなどがバレルに入るのを防止するために磁性ホッパーを加える必要がある。
4.バレルが予備調整温度に達していない場合は、機械を起動しないでください。新開電熱は一般的に温度が設定値に達してから30分後にスクリューを操作することを要求する、
5.よだれ防止を使用する場合は、スクリュー後退時に伝動システム部品が損傷しないように、バレル内のプラスチック*が溶融していることを確認しなければならない。
6.溶融プラスチックの温度が正常であるが、溶融プラスチックに黒点や変色が現れていることが絶えず発見された場合、ゴムスクリューの逆止リング座(オーバーコイル、中間子)が損傷しているかどうかを検査しなければならない。
7.毎回30分以上停止した場合、材料落下口を閉鎖し、材料筒の余剰材料を清掃し、保温を設置する。
8.新しいプラスチックを使用する場合、スクリューシリンダーの残りをきれいに洗浄しなければならない。POM、PVC、PA+GFなどの材料を使用する場合はできるだけ原料の分解を減らし、停止後は直ちにABSなどの水口材料で洗い流す。