-
メール
248693695@qq.com
-
電話
15268032526
-
住所
浙江省舟山市定海区双橋鎮臨港工業団地
舟山市精珂機械製造有限公司
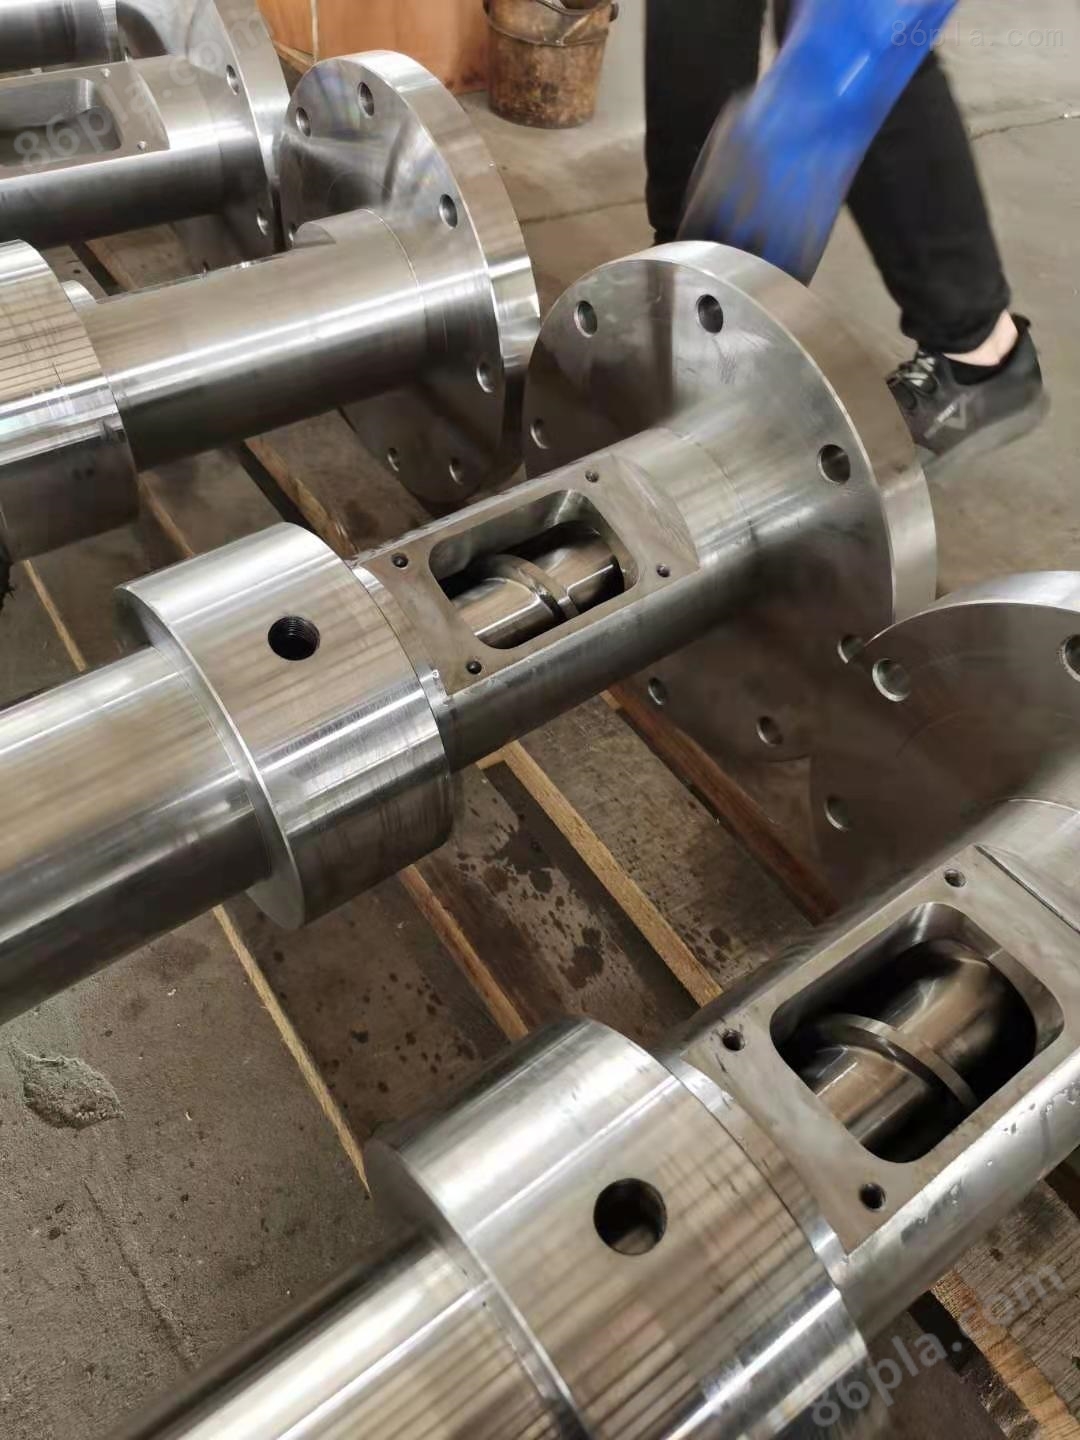
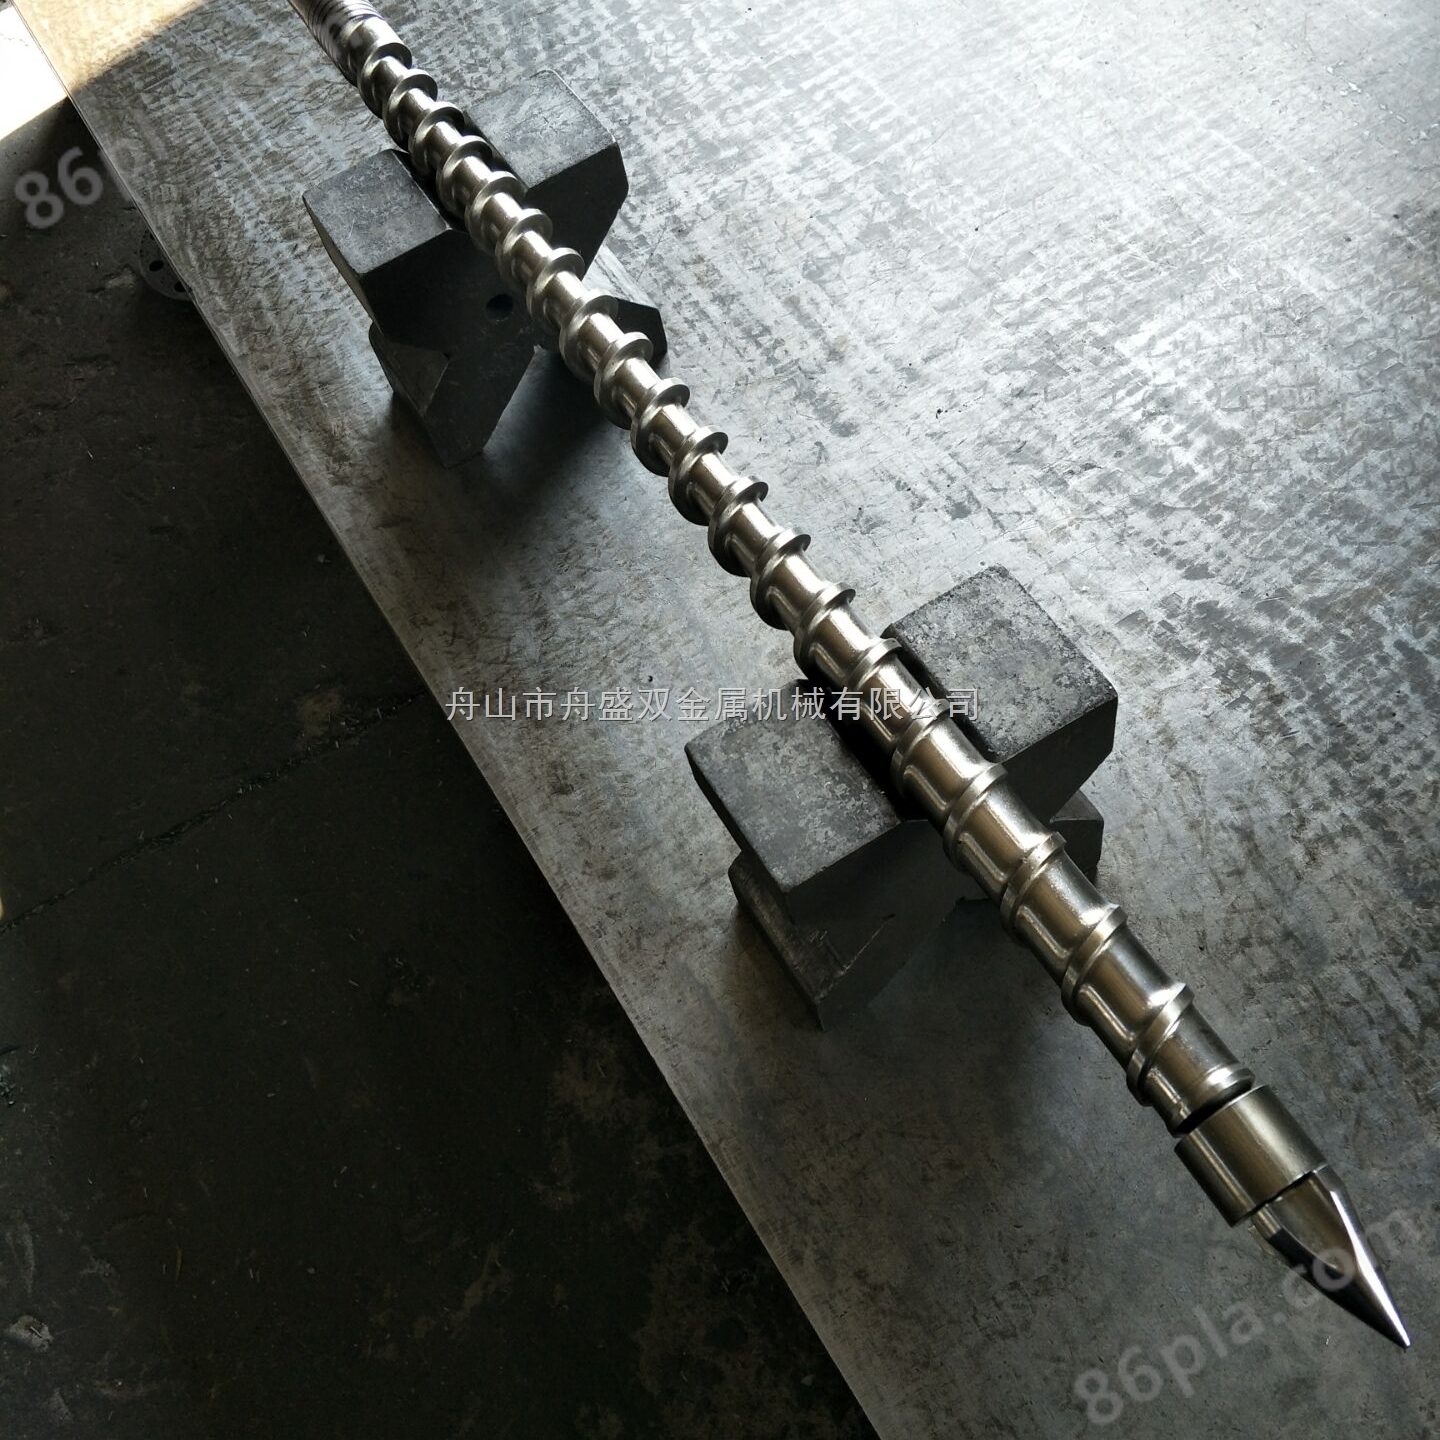
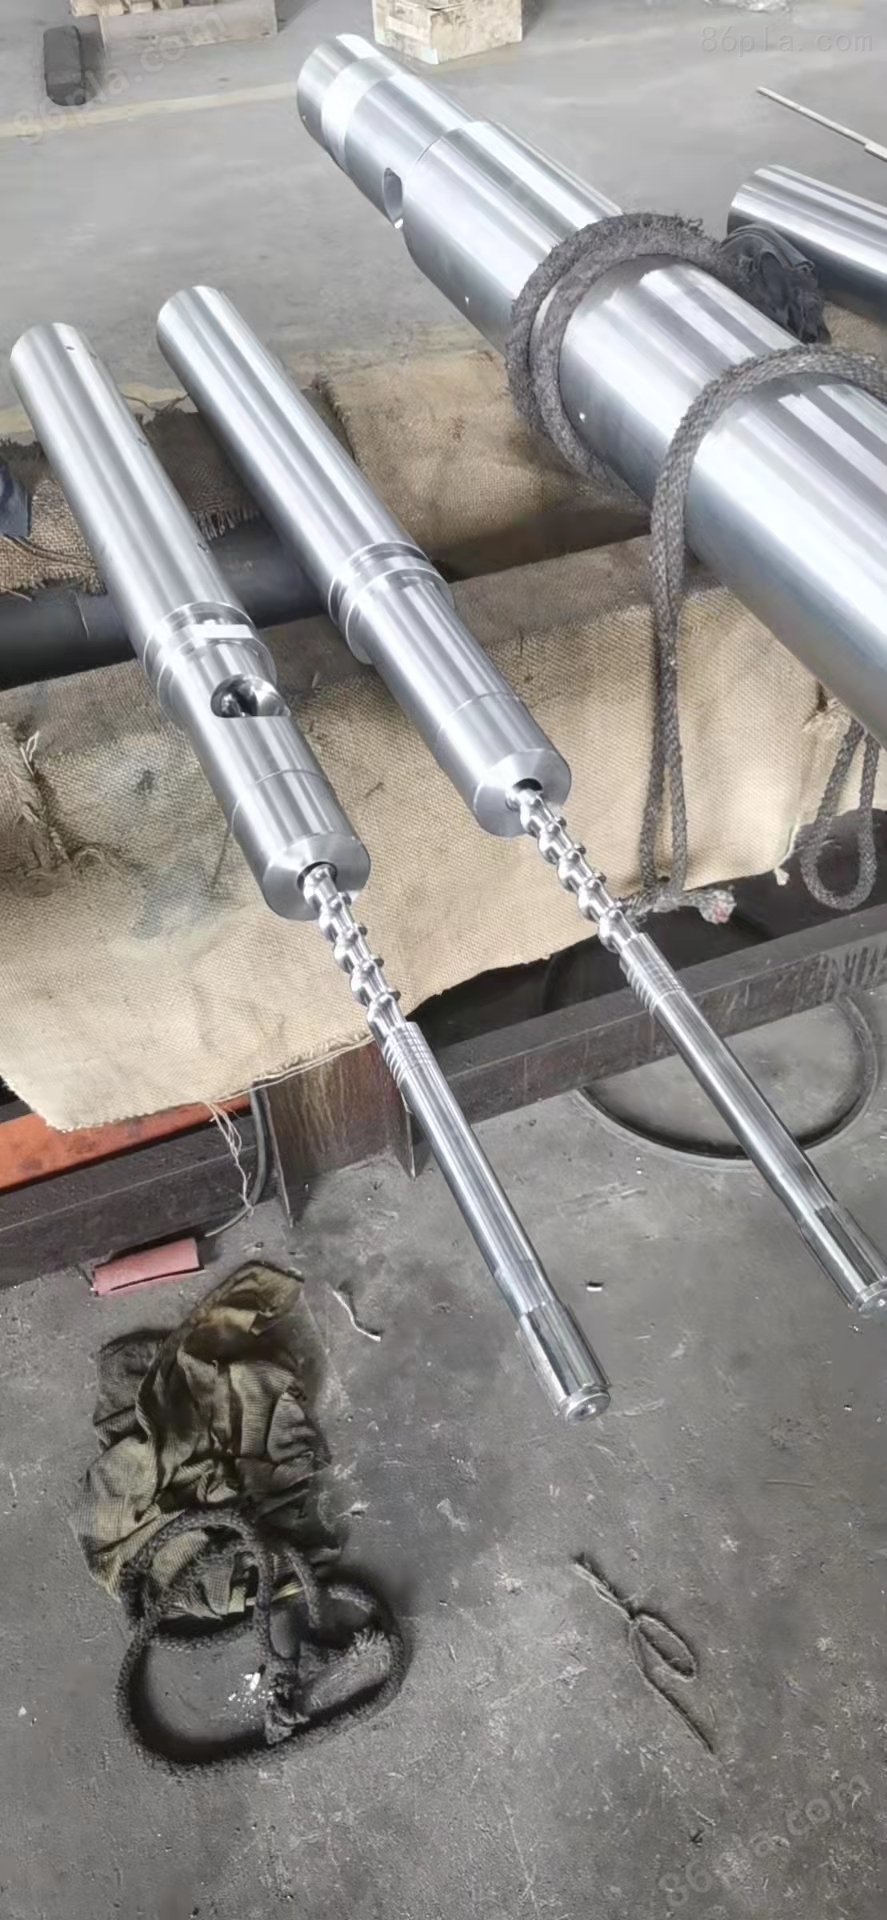
ハロゲンフリー多層スクリュー
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
ハロゲンフリー多層スクリューは高強度の耐食性、高温、耐摩耗の特徴を持ち、使用時間は普通のバレルスクリューの半分以上を超え、多くの射出成形機工場の使用コストと人工コストを削減した。
製品詳細
ハロゲンフリー多層スクリュー特徴:
それ自体は高耐摩耗性、高硬度、耐高温などの総合性能を持ち、一般的な場合の使用寿命は一般的な合金鋼の10倍以上である。当社は超微粒子硬質合金材料を採用し、当社の高効率加工設備と先進的な加工技術を結合して、良好な断面耐割れ強度を生産し、同時に大量の切削熱とゴム溶融被覆層を生産し、その劣悪な作業条件の下で依然として腐食の影響を受けない製品を生産して、あなたの機械に良い生産効率をもたらします
洗浄時の注意:
①加工中に煙が発生するため、換気条件を用意する。
②スクリュを等速で回転させ、表面を均一に加熱し、ある一点だけでスクリュを加熱しないでください。そうしないと、一方の熱応力によりスクリュがねじれ変形します。
③スクリュー温度は400℃(ネジを含む)を超えてはならず、そうしないとスクリュー硬度と耐摩耗能力が低下する。
④逆止リング上の薄肉部分の加熱温度の上昇幅が速いので、逆止リングを処理する際には特に注意しなければならない。
⑤ワイヤブラシで洗浄するスクリュー、スクリュ表面(砥粒レベル240〜280番)を砂布で研磨する。
⑥火炎でネジ山の残留物(左ネジ山)を焼き払い、ワイヤーブラシ*でネジ山を洗浄する。
⑦スクリュヘッドをねじる時、HSCオイルペーストを塗布する。他の種類の潤滑油やグリースを使用してスクリューねじを潤滑することはできません。これらの潤滑剤は高温でコークス化反応を起こし、残った残留物がスクリューヘッドに引っかかる可能性があります。
⑧ハードウエアをスクリューに衝突させ、スクリューに亀裂や破断を生じさせないようにする。
⑨修理時、特に修理加熱したものスクリューシリンダーの場合は、保護マスクと眼鏡を着用しなければなりません。
ハロゲンフリー多層スクリュー保守事項:
ハロゲンフリー多層スクリュー保守事項:
1、バレルは摩耗により直径が増加し、一定の窒化層があれば、バレル内孔を直接ボーリング研磨し、新しい直径寸法を得て、それから新しい直径に基づいて新しいスクリューを調製することができる。
2、機械加工によって、プラスチック押出機の筒内径は修整されて合金を再鋳造し、厚さは1 ~ 2 mmの間に制御し、その後必要な新しいサイズに精密加工する。
3、通常の場合、バレル均質化段の摩耗は他の位置より速く、均質化段のボーリング孔を修理することができ、さらに窒化合金鋼ブッシュを配合し、内孔直径はスクリュー直径を参照し、正常な配台隙間に残し、加工調製を行う。
4、プラスチック押出機のスクリューとバレル製造用材料に注意現在、国内でスクリューとバレルを製造するのによく使われている材料は、45、40 Crと38 CrMoAIAがあり、一方、輸入押出機のスクリューとバレルの製造材料は、よく使われている台金鋼は34 CrAINi 7とCrMoV 9があり、その材料の降伏強度は900 MPa程度である。窒化処理後、耐摩耗性と良好な耐食性があり、硬度は1000 HV以上である。