-
メール
248693695@qq.com
-
電話
15268032526
-
住所
浙江省舟山市定海区双橋鎮臨港工業団地
舟山市精珂機械製造有限公司
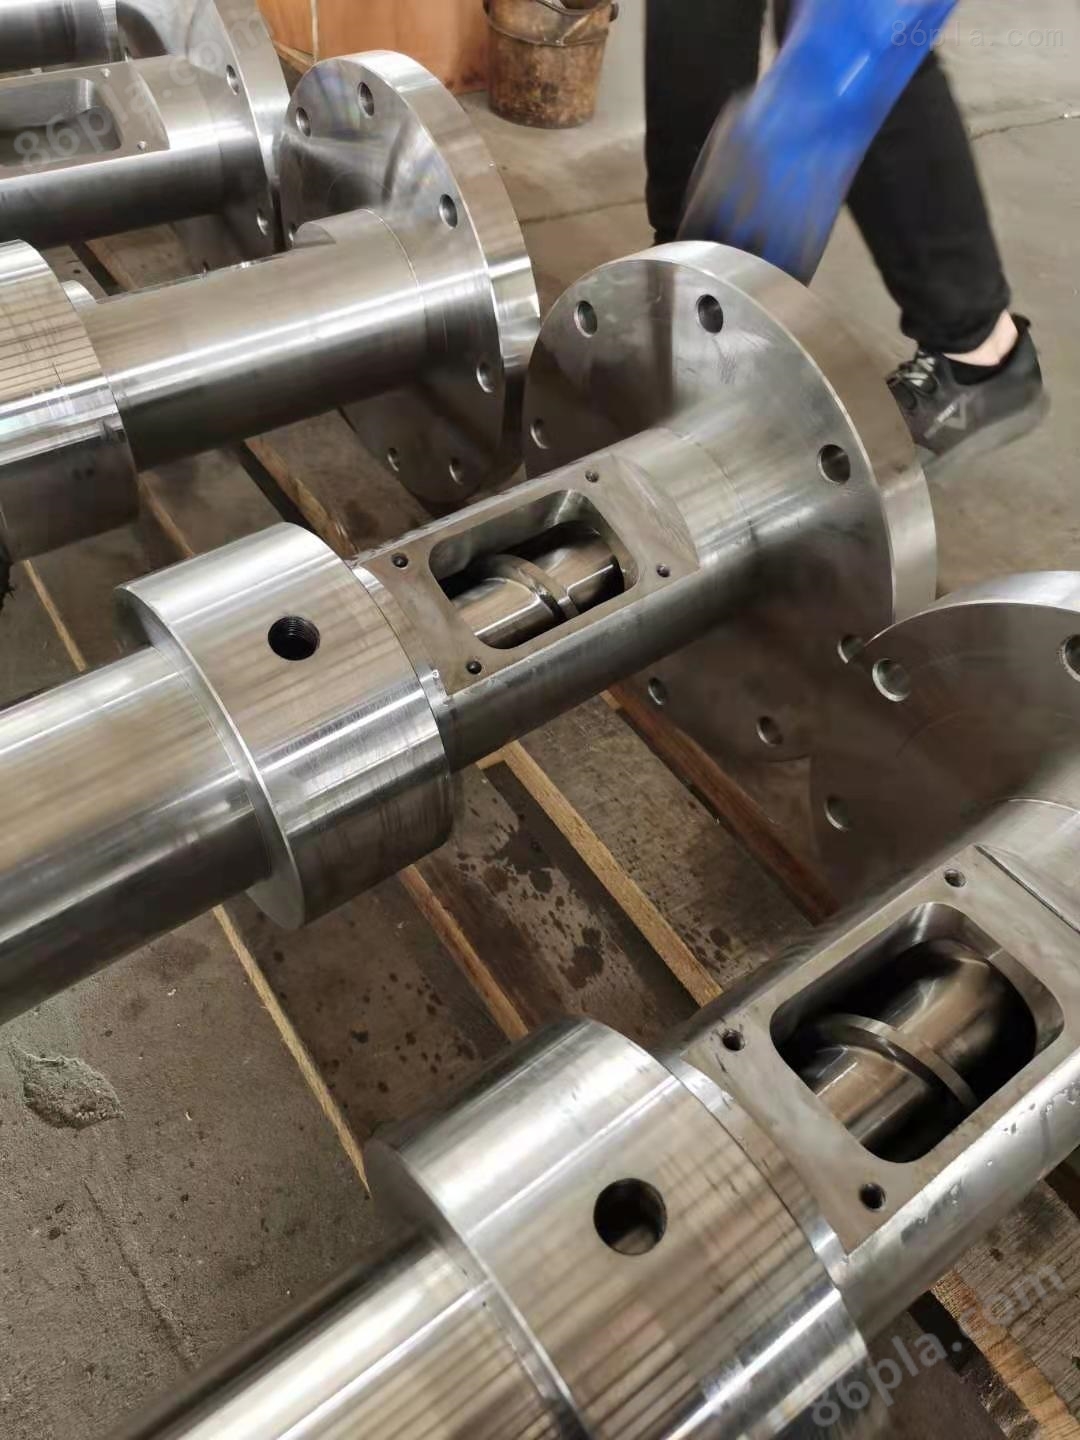
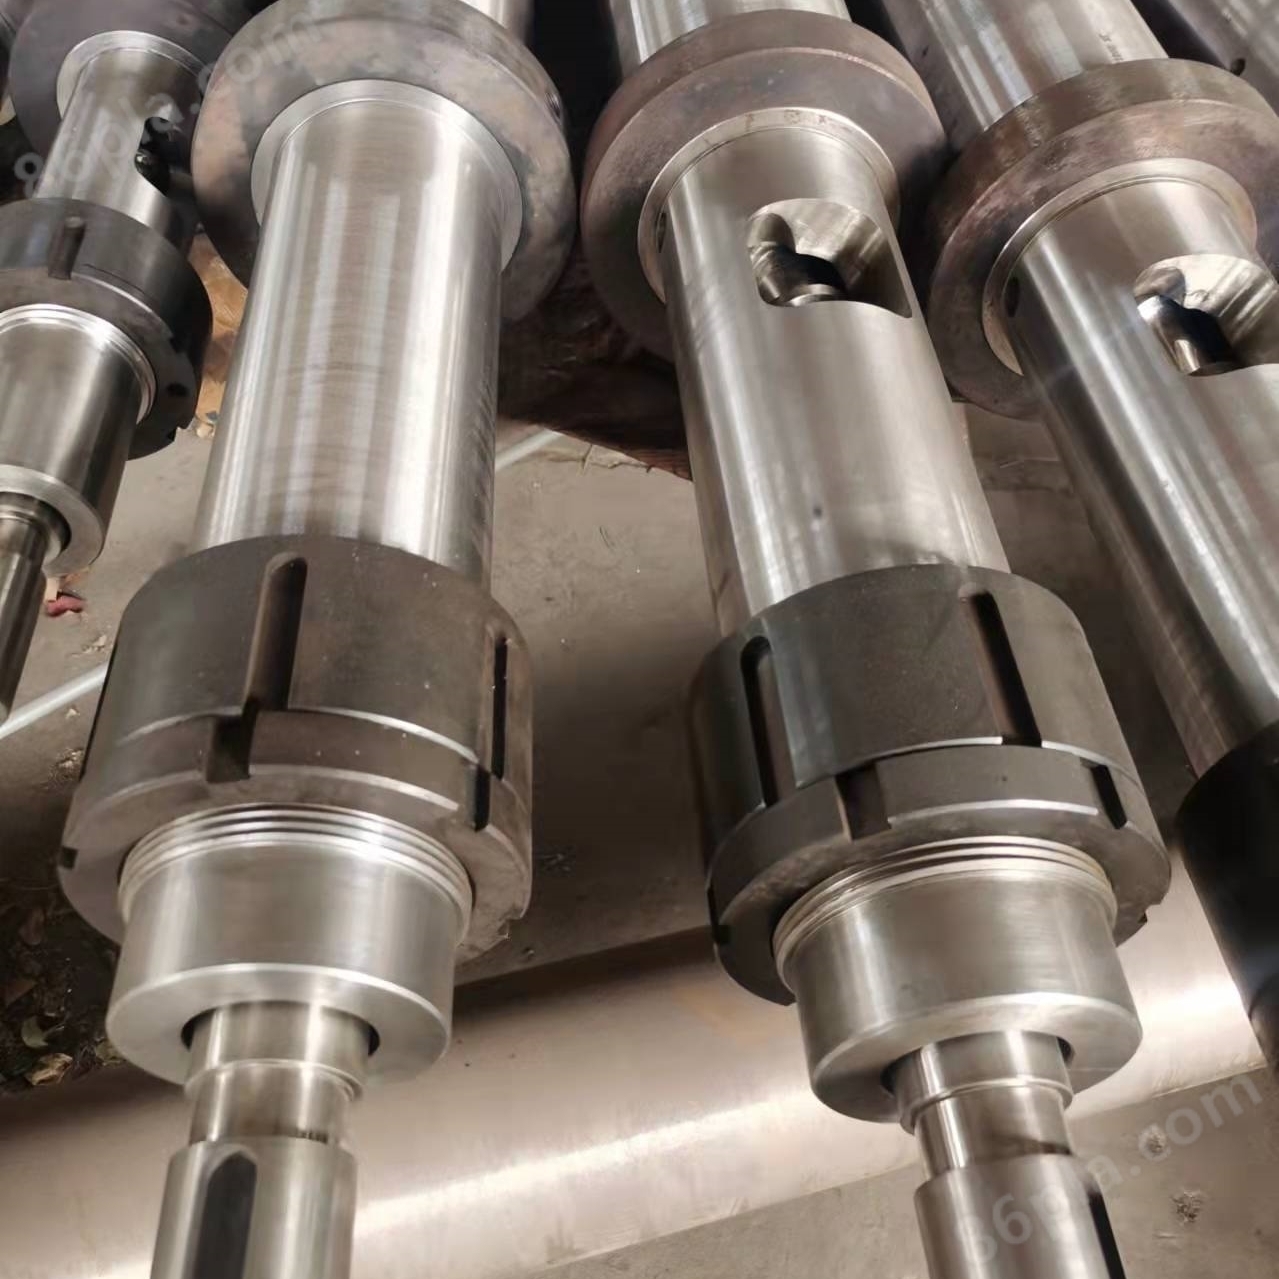
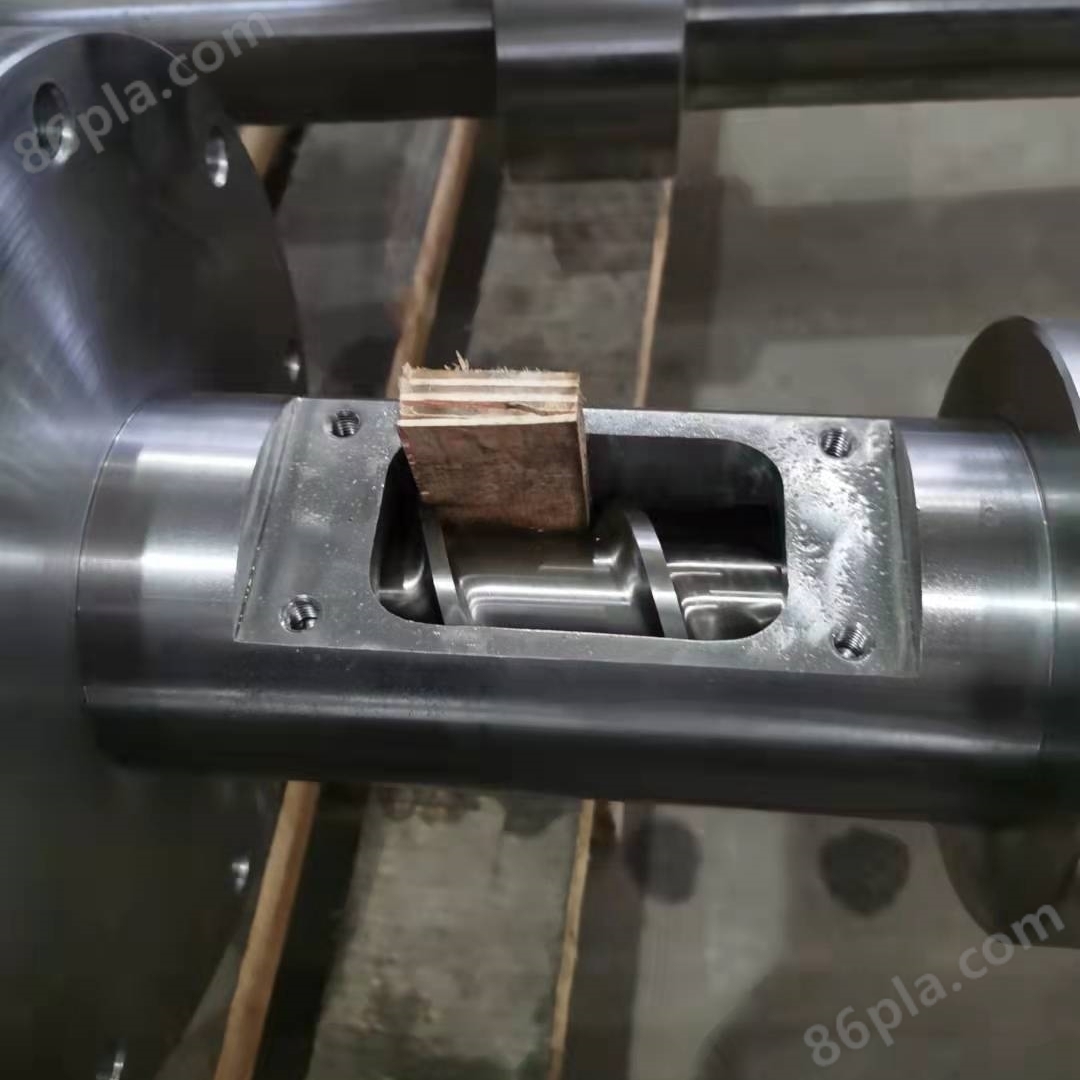
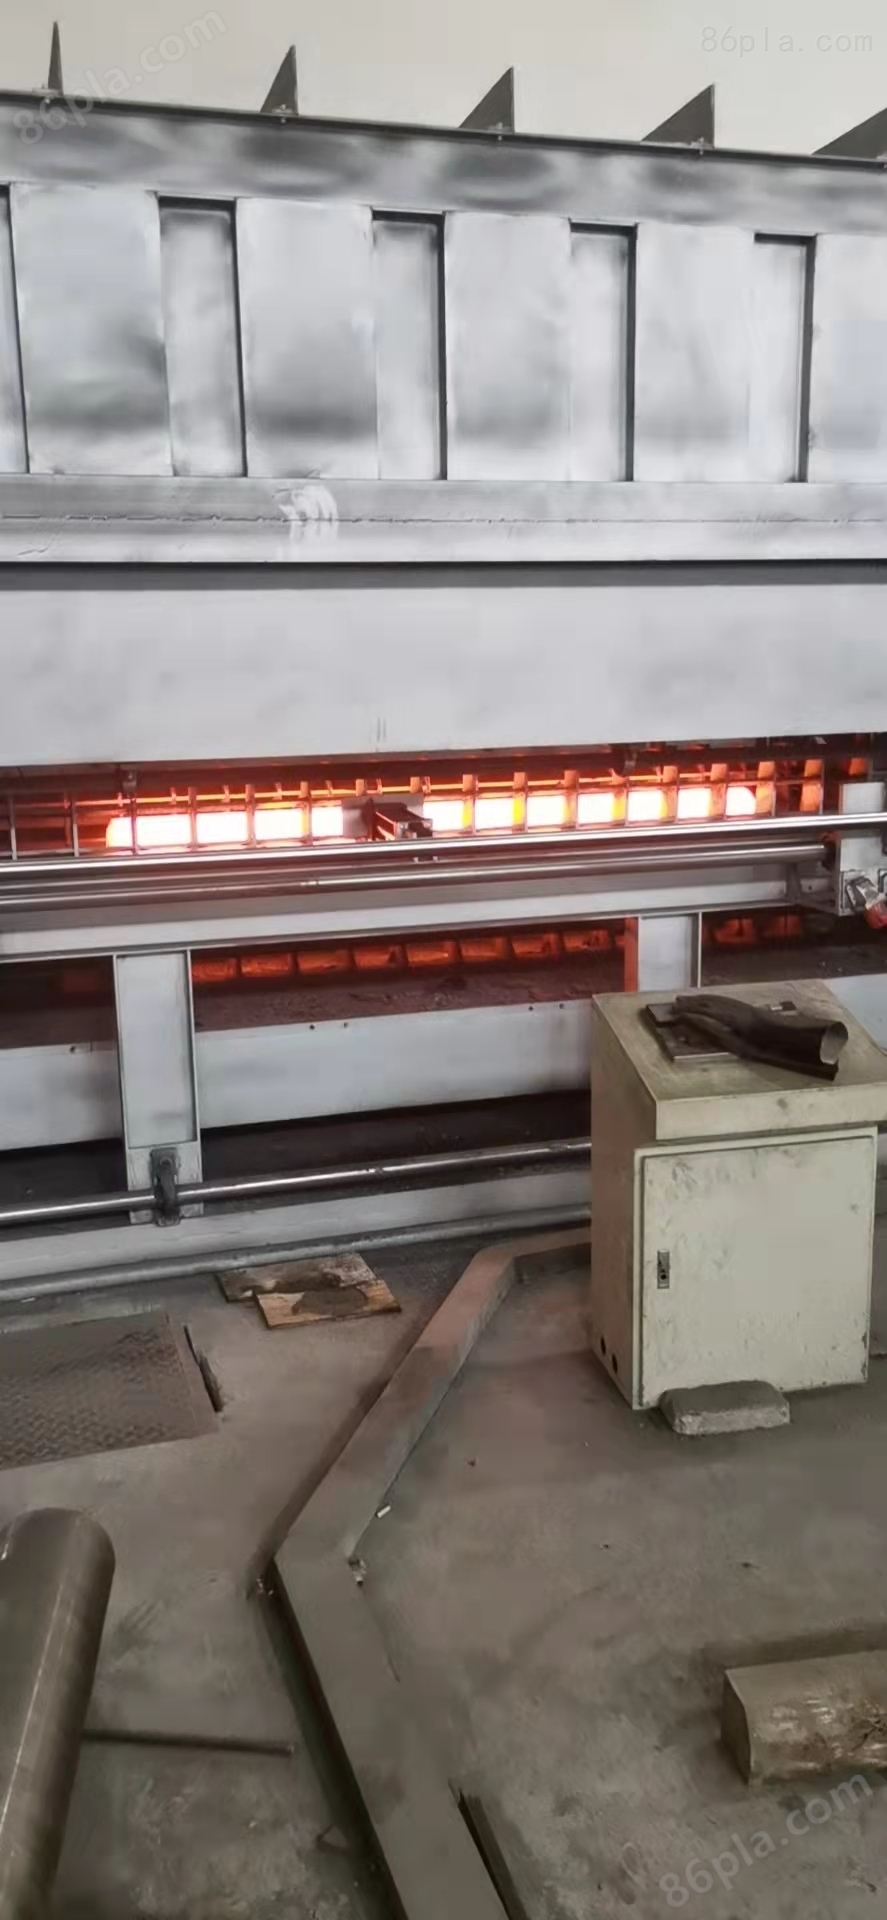
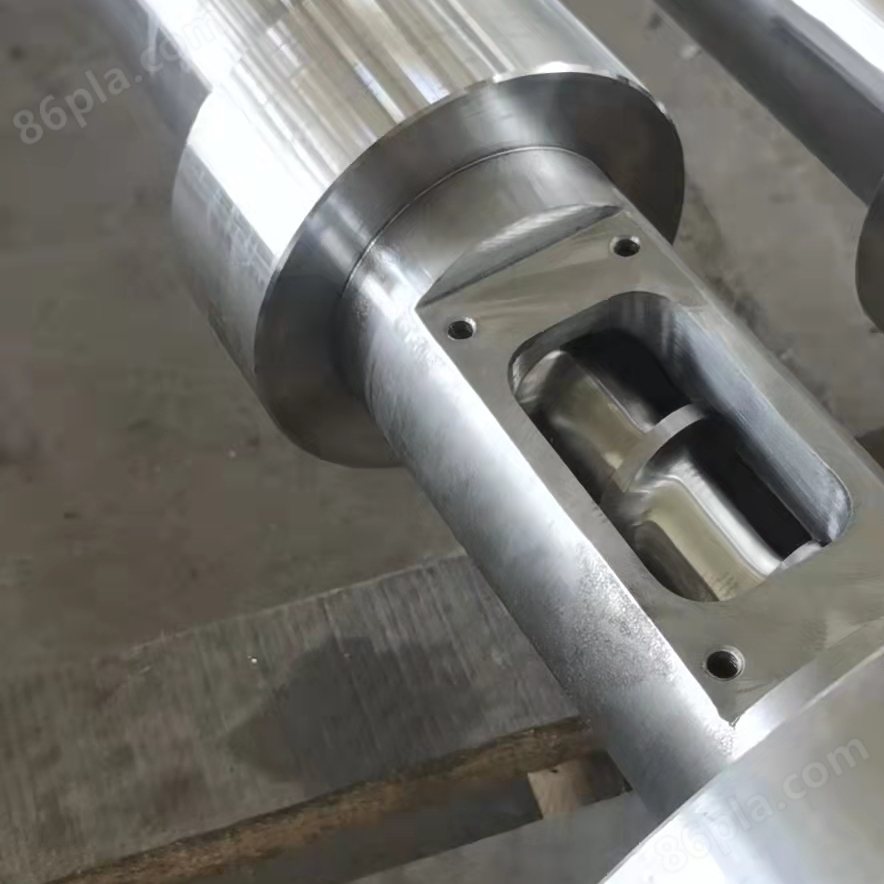
射出成形多層スクリューシリンダ
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
射出成形多層スクリュー機筒は高ニッケル合金と炭化タングステンの特殊処方を用いてアルカン結合したものを採用した。耐摩耗性、耐腐食性、耐高温性、耐高圧性を有する、
製品詳細
射出成形多層スクリューシリンダ昇格:
1、速度は適切に調整しなければならない。一部のプラスチックには、ガラス繊維、ミネラル、その他のフィラーなどの補強剤が補充されています。これらの材料は、溶融プラスチックに比べて設備に対する摩擦力が大きいことが多い。これらのプラスチックを成形する際に、高回転速度で製造すると、プラスチック上のせん断力が増加し、補強材もそれに応じてより多くの繊維を生成する。細かく刻んだ繊維には鋭い末端と摩耗が含まれている。力が増加しており、無機鉱物が表面を高速で摺動すると、スクラッチ効果は小さくない。そのため、速度をあまり高くするべきではありません。
2、プラスチック中の屑を取り除く。一般的に、新しく購入したプラスチックには不純物はありませんが、輸送、秤量、乾燥、混色、特に再生材料を加えると、不純物が混入する可能性があります。金属廃棄物のように小さく、加熱リングナットバインダーのように大きく、すでにバレル内に混入しており、損傷は言うまでもない(シリンダブロックも同時に損傷する)ため、磁石ホルダを取り付けて材料の管理と監視を厳格にしなければならない。
3、水分を除去し、プラスチックに含まれる水分は表面の摩耗に一定の影響を与える。射出前にプラスチックが水分を除去しなければ、残留水分は圧縮部分に入り、溶融プラスチック中で溶融した高圧圧力「蒸気粒子」を形成し、海天射出機のスクリューとともに前進する。断面からねじ山の頭部にかけて、これらの「蒸気粒子」は噴射中に放出され、膨張され、硬い粒子の微細な不純物のように、壁表面に摩擦損傷を与える。
射出成形多層スクリューシリンダ日常メンテナンスと定期メンテナンス:
1.日常メンテナンスは常に定期的な仕事であり、設備の運転工数を占めず、通常は運転中に完成する。重点は機械を清掃し、各運動部品を潤滑し、緩みやすいねじ部品を締め、モータを適時に検査、調整し、計器、各作業部品及び管路などを制御することである。
2.定期メンテナンスは一般的に押出機の連続運転2500-5000 h後に停止して行われ、機械は解体検査、主要部品の摩耗状況を測定、鑑定し、規定摩耗限度に達した部品を交換し、損傷した部品を修理する必要がある。
3.スクリューとバレルが毛を圧延しないように、空車の運転を許可しない。
4.押出機の運転中に異常な音が発生した場合は、直ちに駐車し、点検または修理を行うこと。
5.スクリューとバレルを損傷しないように、金属やその他の異物がホッパに落下しないように注意する。鉄不純物がバレルに入るのを防止するために、材料がバレルの供給口に入るところに磁気吸引部品や磁力棚を取り付けることができ、不純物が落下するのを防止するために材料を事前に篩にかけなければならない。
6.生産環境が清潔であることに注意し、ゴミ不純物を材料に混入させてフィルター板を塞がないようにし、製品の生産量、品質、機首抵抗を増加させないようにする。
7.押出機の使用停止に長い時間がかかる場合、スクリュー、バレル、ヘッドなどの作業面に防錆グリースを塗布する。小型スクリューは空中にぶら下がったり、木箱内に置いたりして、スクリューが変形したり傷がつかないように木片で平らにしてください。
8.温度制御計器を定期的に校正し、その調整の正確性と制御の感度を検査する。
9.押出機の減速箱保守は一般的な標準減速機と同じである。主に歯車、軸受などの摩耗と故障状況を検査する。減速箱は機械説明書の潤滑油を使用し、規定の油面高さに従って油液を添加し、油液が少なすぎ、潤滑が不足し、部品の使用寿命を低下させる。油液が多すぎて、発熱が大きくて、エネルギー消費が多くて、油が変質しやすくて、同様に潤滑を失効させて、部品を損害する結果をもたらします。減速タンクの油漏れ部は、潤滑油量を確保するために、速やかにガスケットを交換しなければならない。
10.押出機付属の冷却水管内壁はスケール外部が腐食しやすく錆びやすい。メンテナンス時には真剣に検査しなければならず、スケールが多すぎると管路が塞がれ、冷却作用に達しず、サビが深刻になると水漏れするため、メンテナンス中には除垢と防腐冷却措置を取らなければならない。
11.駆動スクリューが回転する直流モータに対してブラシの摩耗と接触状況を重点的に検査し、モータの絶縁抵抗値が規定値以上であるかどうかも常に測定しなければならない。また、接続ケーブルやその他の部品が錆びていないかどうかを確認し、保護措置をとる必要があります。
12.専任者は設備のメンテナンスを担当する。そして毎回のメンテナンス修理状況の詳細記録を工場設備管理ファイルに記入する。