-
メール
spm@beierpm.com
-
電話
13773268866
-
住所
江蘇省張家港経済開発区港城大道と北二環の境
江蘇ベル機械株式会社
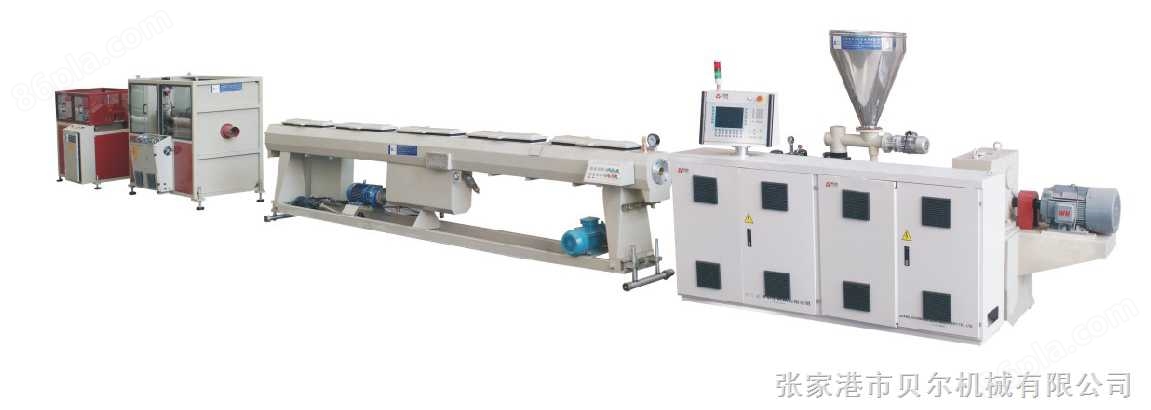
プラスチック管材押出生産設備
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
円錐形管材押出生産設備は主に農業用給排水水、建築用給排水水、ケーブル敷設などの方面の各種管径、肉厚のプラスチックPVC管材の生産に用いられる。
製品詳細
プラスチック管材押出生産設備概要:
「主に農業用給排水水、建築用給排水水、ケーブル敷設などの方面の各種管径、肉厚のプラスチックPVC管材の生産に用いられ、テーパ二軸押出機、真空定型台、牽引機、切断機、フリップラックなどから構成される。スクリュー押出機及び牽引機は交流周波数変調装置を採用し、真空ポンプ及び牽引モーターはいずれも良質な製品を採用している。牽引には2爪、3爪、4爪、6爪などの牽引方式がある。鋸刃または遊星切断形式を選択することができ、また計長と肥厚装置を持つことができ、機械の性能が信頼でき、生産効率が高い。当社は顧客の要求に応じて、装置を配置して螺旋消音管とコア層発泡管ユニットを生産することができる。
プラスチック管材押出生産設備操作上の考慮事項:
(1)電源投入前の準備
①ダイの取り付けは分流器ホルダとダイ本体の空気孔の位置と連通状況を正しく処理する、口型、芯型は同心でなければならない:シール端面は圧縮し、材料漏れを防止しなければならない、押出機の排出端とダイとの間に分流板を配置する、機首フランジと押出機フランジの間の接続は均一に圧縮し、ボルト接続の場合は、機械の予熱後、再度締めなければならない。
②加熱リング取付ヘッド外の加熱リングは取付時にヘッドを締め付け、ヘッド外壁との間に空き家を残してはならない。その後、熱電対を取り付け、電源を投入する。
③定型スリーブを取り付け、装置を固定位置に取り付けた後、冷却水を水道管と真空管路に接続する(真空定型技術を採用する場合)。
④温度の設定押出機の各段とダイの加温予熱を設定する、設定温度まで昇温した後、一定の時間を保持して、機械と機首の内外の温度を発生させることができる。
⑤配管生産ラインの検査と調整押出管生産ラインの各機台は、各装置の中心位置が対中であり、起動運転が正常であることを保証しなければならない:水、気管路がスムーズである。
(2)電源投入
①ホッパ中に一定の位置を保持する、運転中にスクリューはまず徐行運転し、カテーテルが順調な状態に達した後、スクリューの回転速度を高める。
②材料の押出時の操作材料が機首から押出する時、まず材料の可塑化状態と管片の肉厚の均一性を観察し、可塑化情況に基づいて加熱温度を調整しなければならない。押出管素材の曲げ状況に応じて調整ボルトを調整し、管壁の均一な要求を達成する。
(3)停止
①停止操作、材料供給停止またはホッパからの材料供給の停止、ジェーン内の品目をできるだけきれいにします。
②加熱を停止する、まずスクリューの回転速度を下げ、徐々にゼロに下げてから、停止します。
③水、電気を閉じ、冷却水吸水弁、圧縮空気機または真空ポンプ、牽引機などを閉じる。
④解体ヘッド:機械ヘッドを解体し、きれいに整理する、使用する工具は機首の表面を傷つけないように注意しなければならない:しばらく使用しない場合、機首は油脂を塗布して保護しなければならない。