-
メール
spm@beierpm.com
-
電話
13773268866
-
住所
江蘇省張家港経済開発区港城大道と北二環の境
江蘇ベル機械株式会社
スクリュープラスチック押出生産設備
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
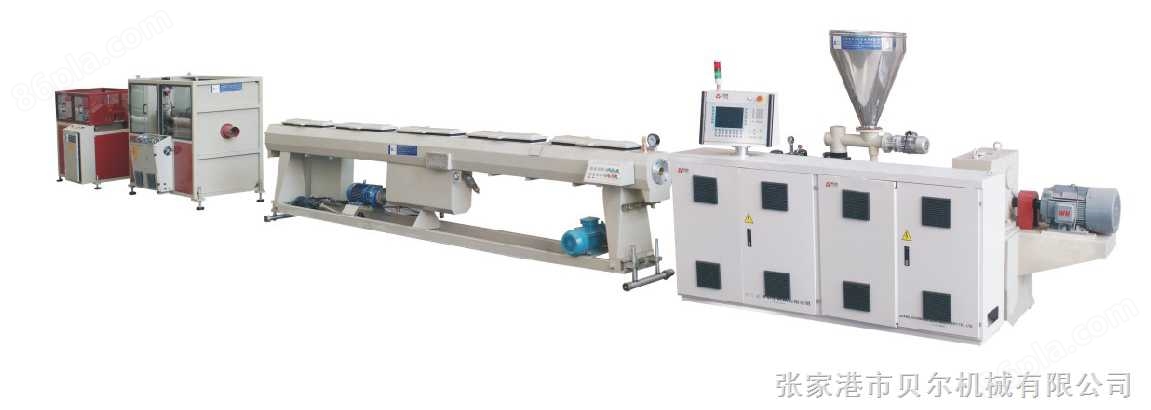
スクリュープラスチック押出生産設備の性能は安定しており、溶融体を比較的低い温度で良好に可塑化押出することができ、バレルにはアルミニウム鋳造ヒータが取り付けられており、熱効率が高く、昇温が速く均一であり、冷却ファンを配置する。
製品詳細
スクリュープラスチック押出生産設備構造
げんそくシステム
減速システムはプラスチック機械減速箱を採用し、伝動部品はそれぞれ、超高合金浸炭鋼を採用し、浸炭、焼入れ、歯磨き技術を結合して製造し、キー部品は表面強化処理を増加し、歯面強度HRC 54-62、コア硬度HRC 30-40、歯車6段、このシステムは高速度、高トルク、低騒音などの特徴を持っている。
フィードシステム:二軸攪拌機付き定量フィードシステムを採用し、フィードは均一、正確で、ラック材料現象は発生しない。
でんきせいぎょシステム:輸入電気部品を採用し、制御パネルは人間機械のインタフェースであり、設備の各部は「モジュール」式制御を採用し(ユーザーの要求に応じて配置することもできる)、多機能モジュールの構造ははっきりしており、安全インターロック装置(例えば潤滑失圧保護、機首圧力保護、過電流保護など)を有し、設備の運転状況をリアルに反映し、制御は正確で、感度が高く、操作は便利である。加熱システム:アルミニウム鋳造、銅鋳造、セラミック抵抗加熱装置を採用し、加熱が均一で、昇温が速く、温度制御精度が高い。
温度制御システム:2チャンネル温度制御表を採用し、反応が鋭敏で、温度設定、調整が便利で、温度制御精度が高い。
冷却システム:水冷却、油冷却、空冷の2つの形式を採用し、冷却が迅速で、均一で、効果が良い。
真空システム:内蔵式真空システム、真空度は-0.09 Mpa.に達することができて、それによって材料の十分な可塑化を保証して、製品の品質を高めます。
補助機械:ユーザーの異なる技術ニーズに応じて、コールドストリップ切断、チェーン牽引切断、空冷型面熱、水リング熱などの多種の切断形式を選択して配合することができる。
スクリュープラスチック押出生産設備メンテナンス:
(1)日常メンテナンスは経常的なルーチン作業であり、設備の運転工数を占めず、通常運転中に完成する。重点は機械を清掃し、各運動部品を潤滑し、緩みやすいねじ部品を締め、モータを適時に検査、調整し、計器、各作業部品及び管路などを制御することである。
(2)定期メンテナンスは一般的に押出機の連続運転2500-5000 h後に停止し、機械はスクリューを抽出して主要部品の摩耗状況を検査、測定、鑑定し、規定摩耗限度に達した部品を交換し、損傷した部品を修理する必要がある。
(3)押出機はスクリューとコンパクトを損傷しないように空車運転を許可しない。
(4)押出機の運転時に異常な音が発生した場合は、直ちに停車し、点検または修理を行うこと。
(5)スクリューとバレルを損傷しないように、金属やその他の異物がホッパに落下することを厳重に防止する。鉄不純物がバレルに侵入するのを防止するために、材料がバレルの供給口に入るところに磁力フレームを取り付けることができる、または材料をふるいにかけておく。
(6)押出機が長時間使用を停止する必要がある場合、スクリューはジェーンに置いて取り出さないで、ヘッドなどの作業表面に防錆グリースを塗布する。
(7)温度制御計器を定期的に校正し、その調整の正確性と制御の感度を検査する。