-
メール
13962469131@163.com
-
電話
13962469131
- 住所
蘇州皓達機械有限公司
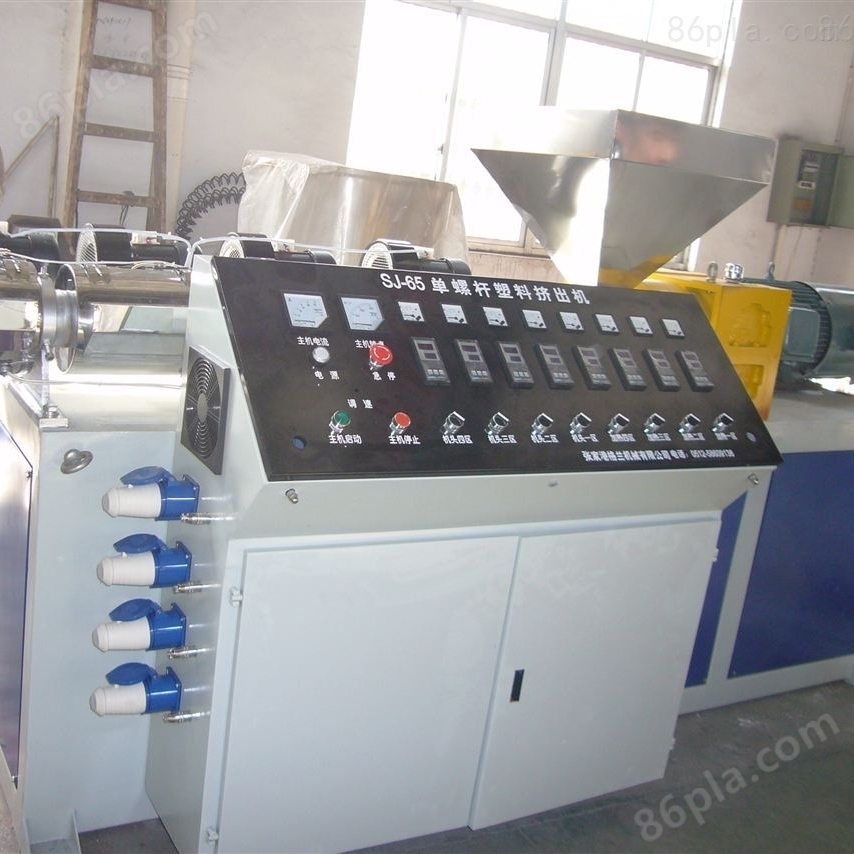
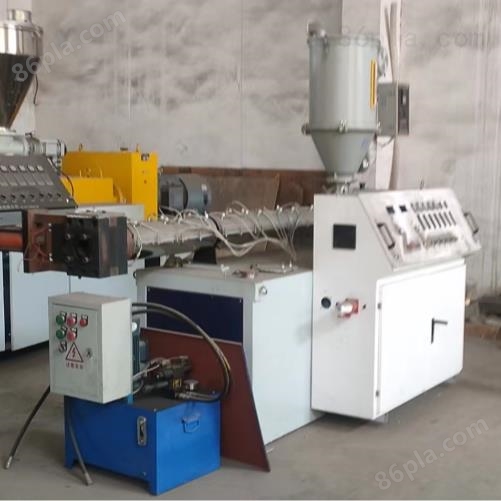
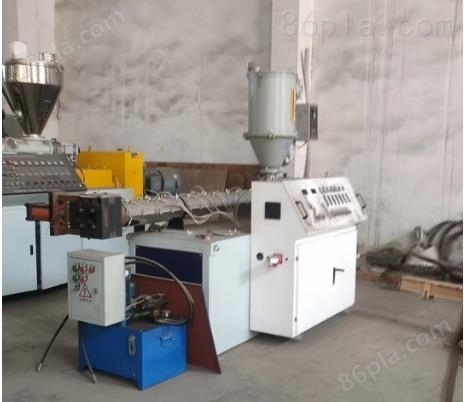
sjシリーズスクリュー押出装置
ネゴシエーション可能更新01/12
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
sjシリーズスクリュー押出装置は主に軟質、硬質ポリ塩化ビニル、ポリエチレンなどの熱プラスチック性プラスチックを押出するために使用され、それは相応の補機(成形機のヘッドを含む)と配合され、膜管、板、糸、ベルトなどの多種のプラスチック製品を加工することができ、造粒にも使用することができる。設計が先進的で、生産量が高く、可塑化がよく、エネルギーが低く、インボリュート歯車伝動を採用し、騒音が低く、運転が安定し、荷重力が大きく、寿命が長い。
製品詳細
sjシリーズスクリュー押出装置運転する
①合格したプラスチックをホッパに入れ、プラグを開け、スクリューを起動してゴムを走り続ける。操作者は供給状況に注意し、ゴム走行時に電流計と電圧計の針の指示を観察する。この時、操作者は職場を離れてはならず、問題の発生を防止する。
②プラスチックがダイスリーブから押し出された後、プラスチックの可塑化状況を観察し、プラスチックの可塑化が良好な場合、金型の補正を開始し、プラスチックの厚さを均一に調整し、プラスチック層のばらつきを防止する。
③プロセス規定に従ってプラスチックの厚さをサンプリングし、プラスチック押出後の品質、例えば気孔、表面可塑化、しこりなどを検査する。
④すべての状況は正常で、生産は技術規定の要求を満たすことができた後、乗組員を積極的に組織して運転し、運転する時は分業して操作し、そして密接に協力しなければならない。
⑤リード線を通して、牽引を起動するには、プロセスで規定されたプラスチック層の厚さの要求に従って、スクリューと牽引の速度を制御して、電線ケーブルを牽引に通過させた後、排線装置の収線盤の上に整然と並ぶべきである。リード線を通すときは、専任者を派遣して、電線ケーブルが水に入ったり、カードが切れたりしないように注意しなければならない。
⑥メーターを校正してゼロ位置に戻し、メーターを正確にする。電線ケーブルをディスクに取り付ける場合は、不合格なコネクタ線を切断し、合格するまで厚さと偏芯の状況を検査しなければならない。
⑦正常な生産過程において、いつでも以下の点に注意する:製品の品質、いつでもプラスチック層の表面品質と製品外径を観察、測定する、設備各部の機械の運転状況に注意する、加温システムの温度制御状況を観察する、スクリューと牽引速度の変化状況に注意し、押出厚さと製品外径の均一性を保証する、三勤を実現し、7は外径を勤測し、品質を勤検査し、設備を勤観察する、適時に材料を添加して、ゴムを切断してゴムを除去してバッグを漏らさないように注意してください。運転中に焦げ現象を発見した場合、すぐに駐車して車を拭かなければならない。絶縁不良を発見して皮を掻く必要がある場合は、自分で分けてはならず、接着剤を止めて糸芯を長さに開いて処理しなければならず、短頭や廃品を起こさないようにしなければならない。
⑧製品の技術品質記録を作成する。ラベル、トラッキングカード、生産報告書、工程記録表などを記入してください。
8、駐車
停車するときはまず牽引の電流を遮断してから、メインモーターを停止します。押出成形機のヘッドと胴体の接続部のボルトを開き、フィーダーホッパーのプラグを消し、ヘッドを外し、筒内とスクリュー上のプラスチックをきれいにします。組織員は直ちにダイコアとダイセットを取り外し、ダイとスクリーンを整理する。
①次の状況に遭遇した場合、駐車整理ヘッド:生産完了後、適時に駐車整理ヘッド、温度制御が非常に高く、プラスチックの焦げが発生した場合、駐車して機首とスクリューを整理しなければならない。1時間以上駐車するには、機首を整理しなければならない。停電、断水、待機線、待機中、設備や人身事故が発生した場合は、機首を整理するなど、他の原因で駐車する必要があります。
②機首とスクリューの清掃はきれいにし、清掃が終わったら速やかに機首とスクリューを取り付けなければならない。
③引継ぎ日記をつけ、金型、生産用皿、半製品などの次の生産準備をしておく。
④持ち場の責任に応じて、人員を配置してテーブルの衛生清掃の仕事を担当する。
⑤駐車後は電源、水源、ガス源、設備の各部を点検し、問題がないことを確認した後、電源、ガス源、水源を消してから機台を離れる。
sjシリーズスクリュー押出装置メンテナンス:
一、洗浄
1.洗浄前にまず電源を切り、押出機が室温まで冷却されるのを待つ。
2.洗剤と清水で洗浄し、機械内部に水を流さないように注意する。
3.洗浄液濃度は3%前後に制御し、使用温度は50℃〜60℃の間でなければならない。
4.洗浄時間は使用頻度と使用環境によって異なり、一般的に3ヶ月ごとに深洗浄を行う。
5.洗浄後、扇風機を使用して機械を乾燥させること。
二、潤滑
1.押出機は、摩耗と摩擦を低減し、機械の安定性を維持するために、定期的に潤滑油を注入する必要がある。
2.適切な潤滑油を選択し、使用頻度に応じて定期的に交換することを提案し、一般的に500時間ごとに交換する。
3.潤滑する部位は摺動部材、歯車、軸受などを含み、潤滑油の滴下量、塗布均一、周辺清浄に注意すべきである。
三、検査
1.検出は機械の機械部品と電気制御システムの検出を含むべきである。
2.機械部品の検出は、カフヘッド、ロケータ、安全装置などを調整して交換し、その安定性と安全性を維持することを含む。
3.電気制御システムの検出は、正常な動作を保証するために、遮断器、ヒューズ、配線端子などを含むべきである。