- メール
- 電話
-
住所
浙江省舟山市定海区双橋街道臨港二路4号
浙江舟山華億機械製造有限公司
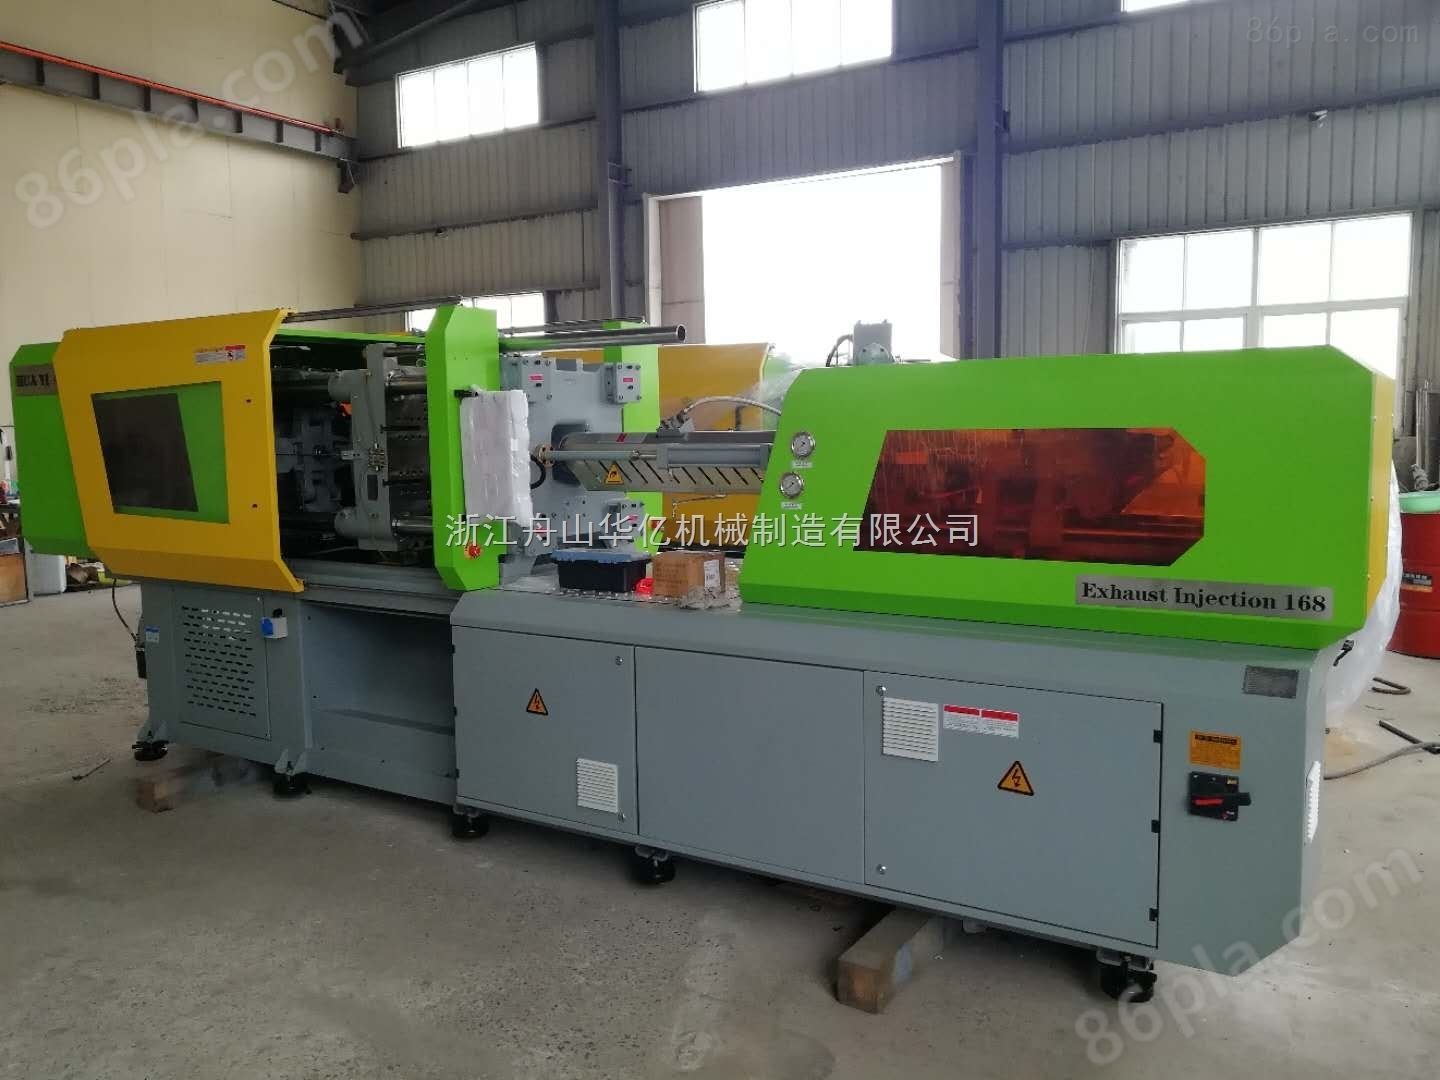
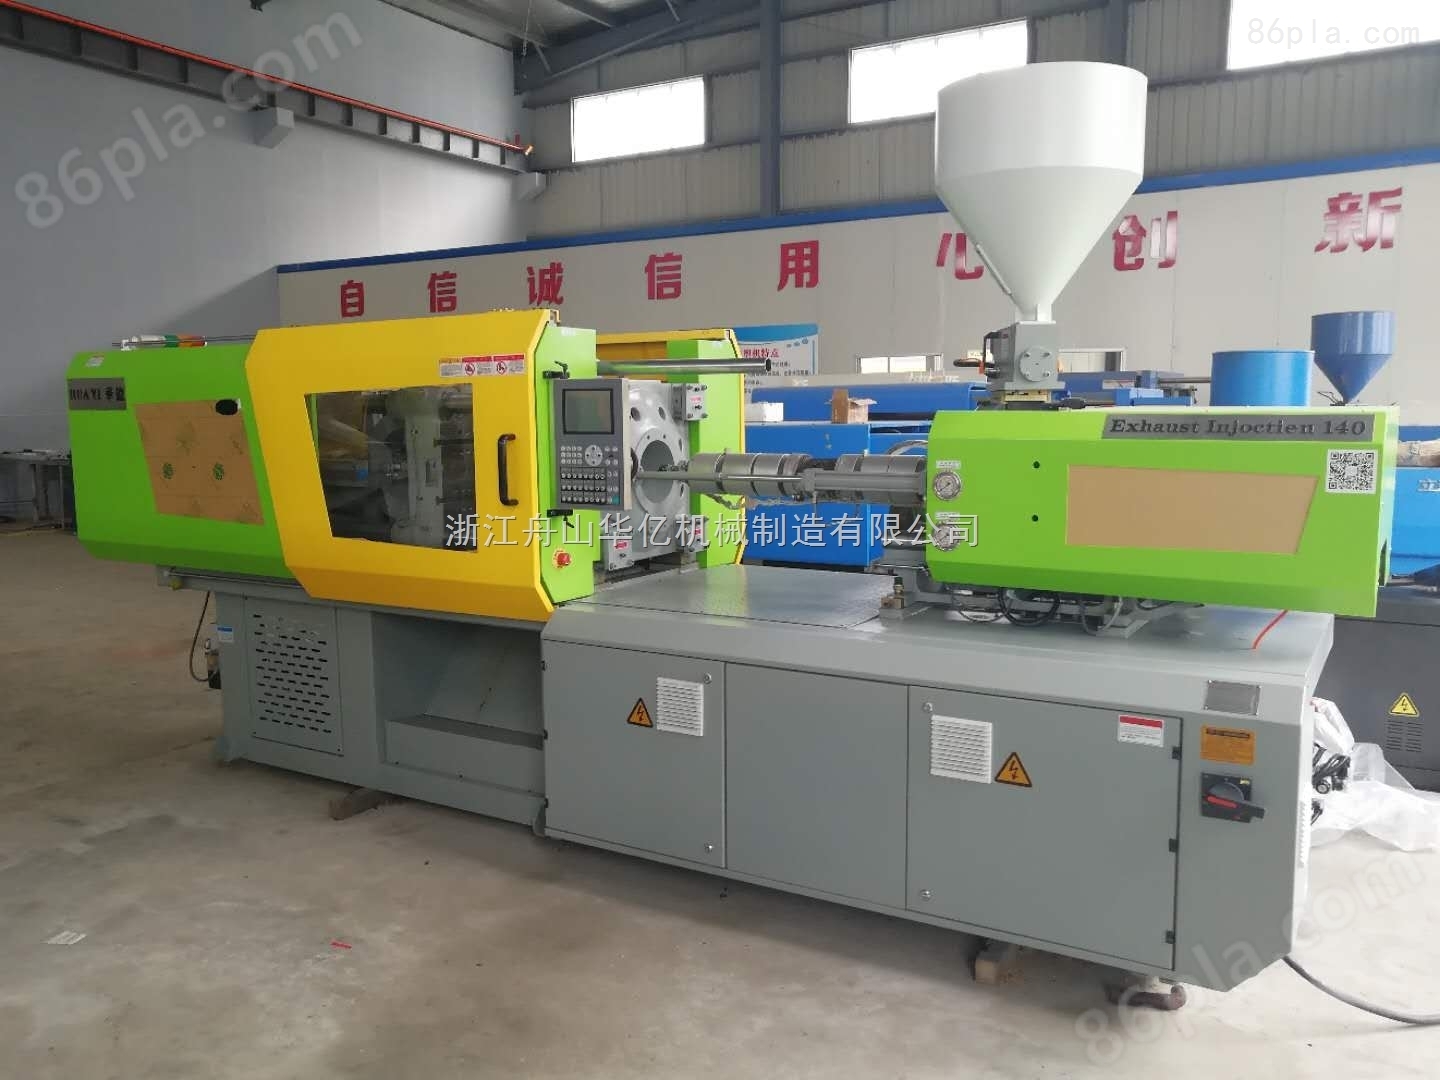


ベーキングフリー工業射出成形機
ネゴシエーション可能更新01/17
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
ベーキングフリー工業射出成形機は古典的な押出排気理論に基づいて、排気射出成形の特徴を結合して、排気式射出機の排気機構及び可塑化部品の設計理論に対して研究を行った。そして実験を通じて多くの重要なパラメータを測定した。例えば、スクリュー回転数、背圧、供給量、排気温度などの1次スクリュー溶融特性と排気スクリュー排気効率の影響。
製品詳細
ベーキングフリー工業射出成形機注意事項
1、操作者は機械故障或いは電気故障を発見したら、直ちにオイルポンプモータを停止し、電源を遮断し、直ちに作業場管理者に報告しなければならない。
2、射出成形生産過程において、作業員は必ず前安全扉から製品を取り、手で直接発熱筒などの高温装置に接触して、火傷を防止してはならない。
3、作業員は任意の射出成形プロセスパラメータを無断で変更することはできない。の
4、射出成形機は作業中、作業員が勝手に職場を離れてはならず、人と仕事と関係のない話をしてはならない。
5、機械をスタートさせる(或いは機械を接ぐ)*分以内に、作業員は金型の各潤滑ブロック、トップピンの運行が正常で、潤滑油が不足していないかどうかを真剣に観察しなければならない。異常があれば、直ちに作業場管理者に報告する。
6、作業員は作業中、品質に関する検査員の指示に従って、自分で検査した不良品は、作業場の検査員が最終的に確認してから廃品箱に入れなければならない。
7、交代する時、作業員はそのクラスで発生した重要なことを交代従業員にはっきりと知らせるべきである。
ベーキングフリー工業射出成形機メンテナンス:
1.生産前の金型の保守
1.1金型の表面の油汚れ、錆をきれいに取り除き、金型の冷却水孔に異物がないか、水路が通じないかどうかを検査しなければならない。
1.2金型ゴム口金中の円弧が損傷しているか、残留異物がないかを検査する必要がある。運動部品に異常がないか、動作がスムーズか。
2.生産中の金型の保守
2.1毎日金型のすべてのガイドポスト、ガイドスリーブが損傷していないかどうかを検査し、金型ガイドポストを含む。行位などの部品は、定期的に給油メンテナンスを行い、毎日2回通勤メンテナンスを行う。
2.2金型の型分離面と排気槽の異物糊糸、異物、油物などを洗浄し、金型のピンが異常であるかどうかを検査し、定期的に油を注入する。分模面、流路面清掃は1日2回行う。ガイドピン、ブッシュ、位置決定ピンの給油は1日1回。
2.3金型の水路が滞りなく通じるかどうかを定期的に点検し、すべての締め付けネジを締め付ける。